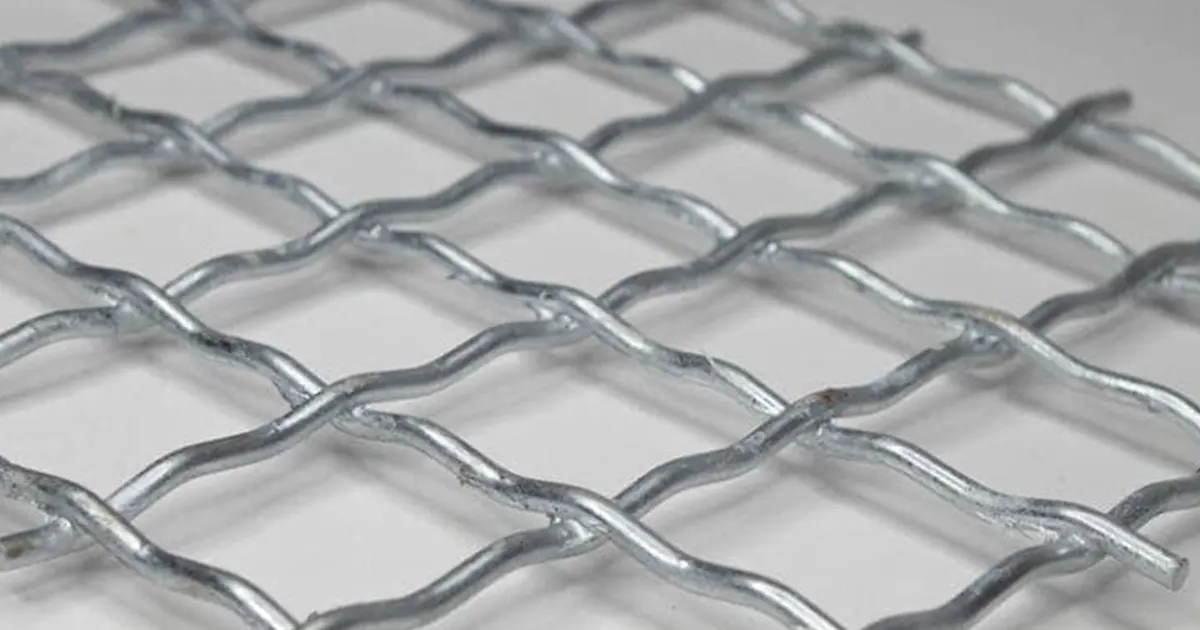
La galvanización por inmersión en caliente es un proceso crucial que aplica una capa resistente al acero para prevenir la oxidación. En este proceso, el acero se sumerge en zinc a alta temperatura, creando una capa dura que lo protege de la corrosión. La malla de alambre galvanizado se puede encontrar en diversos lugares, como obras de construcción, granjas para cercas y pantallas de fábricas. Muchas industrias utilizan el proceso de galvanización para prolongar la vida útil de sus productos, especialmente en la construcción, la fabricación de automóviles y las energías renovables.
¿Por qué es importante? Al ajustar la temperatura, el tiempo de inmersión y el espesor del recubrimiento durante el proceso de galvanizado, se puede prevenir eficazmente la oxidación y minimizar el desperdicio de material.
Así es como la galvanización por inmersión en caliente tiene importancia a nivel mundial:
| Categoría | Estadísticamente |
|---|---|
| Tasa de crecimiento proyectada | Casi un 8% de CAGR para el uso de energías renovables |
| Tasa de crecimiento proyectada | 6.7 % CAGR para sistemas de recubrimiento dúplex |
| Región líder | Asia Pacífico en cantidad y valor |
| Sectores clave | Construcción, Fabricación de automóviles, Energías renovables |
| Tendencias emergentes | Aumento de la demanda de sistemas dúplex y reciclaje |
Puntos Clave
- El galvanizado por inmersión en caliente evita que el acero se oxide. Esto se logra mediante la creación de una resistente capa de zinc. El acero se sumerge en zinc fundido y caliente.
- Preparar la superficie es fundamental. El acero limpio facilita la adhesión del zinc, lo que prolonga la duración del recubrimiento.
- Mantenga la temperatura del baño de zinc entre 450 °C y 530 °C. Esto proporciona la mejor calidad y espesor del recubrimiento.
- Observe cuánto tiempo permanece el acero en el zinc. Si es demasiado largo, se desperdicia material. Si es demasiado corto, el recubrimiento podría no cubrir bien.
- Revise el acero cuidadosamente después de galvanizarlo. Busque problemas como zonas desnudas o capas irregulares antes de usarlo.
- Utilice normas como la ASTM A123. Esto garantiza que su acero galvanizado sea seguro y de buena calidad.
- Elija malla galvanizada para exteriores o lugares difíciles. Esto prolonga su vida útil y previene la oxidación.
- Tenga cuidado con los artículos galvanizados. Esto mantiene la capa de zinc segura y les ayuda a funcionar bien durante mucho tiempo.
Descripción general del proceso de galvanización
¿Qué es la galvanización por inmersión en caliente?
Quizás se pregunte qué hace que el proceso de galvanizado por inmersión en caliente sea tan especial. Al utilizar este método, se sumerge el acero o el hierro en un baño de zinc fundido. Esto crea una capa protectora resistente que combate la oxidación y los daños. A diferencia de otros métodos de recubrimiento con zinc, el galvanizado por inmersión en caliente ofrece una unión más fuerte y una mejor cobertura, incluso en formas complejas o piezas grandes.
Comparemos la galvanización por inmersión en caliente con el galvanizado para que puedas ver la diferencia:
| Aspecto | Galvanizado en caliente | Galvanizado |
|---|---|---|
| Proceso de Solicitud | Sumerge el metal en zinc fundido para una unión metalúrgica. | Utiliza electricidad para un enlace más débil. |
| Global | Ideal para formas complejas y estructuras grandes. | Diseños complicados y difíciles de cubrir |
| Impacto Ambiental | Utiliza zinc puro, más ecológico. | Utiliza productos químicos nocivos |
| Resistencia a la Corrosión: | Resiste en entornos difíciles | No tan fuerte en condiciones duras |
| Propiedades de autocuración | ¿Puede autoreparar daños menores? | No se autocura |
Con el galvanizado por inmersión en caliente, se obtiene un recubrimiento más duradero y con mejor protección. Por eso, muchas industrias confían en este proceso para sus proyectos más importantes.
Pasos principales en el proceso de galvanización
El proceso de galvanizado se puede dividir en tres etapas principales: preparación de la superficie, galvanizado e inspección. Cada etapa es fundamental para garantizar la resistencia y durabilidad del recubrimiento.
Tip: Si se salta o se apresura alguna etapa, corre el riesgo de que se produzcan puntos débiles o fallas en el recubrimiento. Tómese su tiempo en cada paso para obtener los mejores resultados.
He aquí un vistazo rápido a lo que cada etapa hace por su acero:
| Fase | Contribución a la calidad y durabilidad del recubrimiento |
|---|---|
| Preparación de la superficie | Asegura la limpieza del acero para que el zinc se adhiera bien. Esto evita fallas en el recubrimiento causadas por suciedad o aceite. |
| Galvanizado | Crea una resistente capa de zinc y hierro que combate la oxidación y los daños. Aquí es donde se produce la verdadera protección. |
| Inspección | Verifica la calidad del producto terminado. Puede detectar cualquier punto perdido o áreas delgadas antes de que el acero salga de la planta. |
Repasemos los pasos que verá en un proceso típico de galvanización por inmersión en caliente:
- Desengrase:Elimina la grasa y el aceite con una solución de limpieza caliente.
- Enjuague:Lavas cualquier resto de limpiador.
- Decapado:Sumerges el acero en ácido para eliminar el óxido y las incrustaciones.
- Enjuague después del decapado:Enjuaga cualquier ácido o sales de hierro.
- Pre-fundente:Limpias la superficie una vez más con un fundente caliente.
- Baño de zinc:Se sumerge el acero en zinc fundido para formar la capa protectora.
- Acabado:Enfrías e inspeccionas el acero, asegurándote de que esté listo para su uso.
Cada paso se basa en el anterior. Si sigues el proceso, obtendrás un recubrimiento resistente a la intemperie, a los productos químicos y al paso del tiempo. Ese es el poder del galvanizado.
Pasos de preparación de la superficie
Antes de colocar acero en zinc fundido, debe prepararlo. Esto se llama preparación de la superficie. Es la parte más importante del galvanizado por inmersión en caliente. Si omite o apresura estos pasos, el zinc no se adherirá bien. El recubrimiento no durará mucho.
La preparación de la superficie facilita la adhesión y el buen funcionamiento del recubrimiento. La adherencia es deficiente si la superficie es demasiado lisa. También ocurre si hay sales de zinc sobrantes o productos químicos que bloquean el zinc.
Inspección de superficie
Primero, se examina detenidamente el acero. Se revisa si hay elementos que podrían causar problemas posteriormente, como aceite, grasa, adhesivos, pintura y escoria de soldadura. También se revisan los orificios de ventilación y drenaje. Estos orificios evitan que se acumule una presión peligrosa dentro del acero.
Aquí hay una tabla que muestra lo que debes verificar y por qué es importante:
| Control | Mareas Ideales para Lecciones | Impacto en la calidad del recubrimiento |
|---|---|---|
| Eliminación de contaminantes | Quitar aceite, pegatinas y grasa pesada. | Detiene los problemas de recubrimiento y ayuda a la adherencia. |
| Ventilación y drenaje | Asegúrese de que haya agujeros | Detiene el líquido atrapado y las explosiones. |
| Preparación de la superficie | Limpieza con chorro de arena para eliminar arena y agentes desmoldantes | Hace que la superficie sea rugosa para un mejor recubrimiento. |
| Eliminación de residuos de soldadura | Quitar escoria y fundente | Detiene las zonas desnudas en el revestimiento. |
| Calificación de inspector | Utilice inspectores capacitados | Se asegura de que los controles se realicen correctamente |
Si no revisa el acero, podría pasar algo por alto. Esto puede arruinar el recubrimiento final.
Limpieza y Desengrasado
A continuación, limpia el acero. Debes eliminar todos los aceites, grasas y residuos orgánicos. Puedes usar soluciones de limpieza calientes, disolventes o chorro de arena. Cada método tiene sus ventajas.
| Método | Ventajas |
|---|---|
| Limpieza con chorro abrasivo | Elimina revestimientos viejos, óxido y sarro; crea una superficie rugosa. |
| Desengrase | Elimina aceites y grasas; prepara el acero para el decapado ácido. |
Debes eliminar todo resto de aceite y suciedad. Si dejas algo, el zinc no se adherirá bien. Desengrasar es sencillo, pero muy importante.
- La superficie no debe tener aceite, grasa, óxidos metálicos, cascarilla de laminación ni óxido para una buena galvanización.
- El desengrasado elimina la materia orgánica y prepara el acero para el siguiente paso.
Decapado ácido
Ahora, se realiza el decapado ácido. En este paso se utiliza ácido clorhídrico o sulfúrico para eliminar el óxido y los óxidos de hierro. Se sumerge el acero en ácido, lo que limpia la superficie hasta dejar el metal al descubierto. Después, se enjuaga el acero con agua limpia para eliminar cualquier resto de ácido.
Así es como funciona el decapado ácido:
- Sumerja el acero en una solución ácida.
- El ácido elimina el óxido y el óxido.
- Enjuague el acero con agua antes del siguiente paso.
Una superficie limpia permite que el zinc se adhiera bien al acero. El decapado ácido también previene problemas como zonas desnudas o capas irregulares. Si se hace correctamente, se obtiene un producto galvanizado que dura más y combate la oxidación.
La preparación de la superficie no es solo un paso. Es la base para un recubrimiento galvanizado resistente y duradero.
Enjuague
Después del decapado ácido, es necesario enjuagar el acero. Este paso puede parecer simple, pero es fundamental en el proceso de galvanizado por inmersión en caliente. Si se deja ácido en el acero, puede causar graves problemas posteriormente. El recubrimiento de zinc podría no adherirse bien o podrían aparecer zonas donde el recubrimiento falla.
He aquí por qué es importante enjuagar:
- Elimina todos los residuos ácidos que podrían impedir que el zinc se adhiera.
- Ayuda a prevenir reacciones químicas no deseadas en el baño de zinc.
- Asegúrese de que el acero esté realmente limpio para el siguiente paso.
Si omite un buen enjuague, corre el riesgo de arruinar su arduo trabajo durante la preparación de la superficie. Siempre use agua limpia y verifique que se enjuague todo el acero. Algunas plantas usan sistemas de aspersión, mientras que otras sumergen el acero en tanques grandes. En cualquier caso, es importante que el agua salga limpia antes de continuar.
Tip: Tómate tu tiempo para enjuagar. Unos minutos extra pueden evitarte costosos fallos en el recubrimiento más adelante.
fundente
Ya está listo para aplicar el fundente. Este paso es la última parte de la preparación de la superficie antes de sumergir el acero en zinc fundido. El fundente no solo limpia, sino que prepara el acero para un recubrimiento de zinc fuerte y uniforme.
Esto es lo que el fundente hace por usted:
- Ayuda a que el zinc fundido se distribuya uniformemente sobre el acero.
- Elimina cualquier resto de óxido o suciedad de la superficie.
- Evita que el acero se vuelva a oxidar antes de entrar en contacto con el baño de zinc.
- Bloquea la entrada de impurezas al baño de zinc.
Normalmente se utiliza una mezcla especial para fundir. La mayoría de las plantas utilizan una mezcla de cloruro de zinc y cloruro de amonio. Esta mezcla se funde a baja temperatura, generalmente entre 140 y 160 °C. Al calentarla, el fundente se convierte en un líquido que recubre el acero. Esta capa líquida protege el acero y asegura la buena adhesión del zinc.
Si desea un recubrimiento duradero, no se apresure con el fundente. Asegúrese de que cada pieza de acero quede completamente cubierta. Un buen fundente se traduce en menos defectos y un mejor acabado.
Nota: La preparación adecuada de la superficie, incluido el enjuague y el fundente, le permite obtener un revestimiento galvanizado resistente y duradero.
Paso de galvanizado por inmersión en caliente
Al finalizar la preparación de la superficie, se pasa al meollo del proceso de galvanizado por inmersión en caliente. Aquí es donde se sumerge el acero en zinc fundido y se crea una capa protectora resistente. Analicemos cada parte para que sepa qué sucede y por qué es importante.
Inmersión en baño de zinc
Se sumerge el acero en un baño de zinc fundido. El baño de zinc se mantiene a alta temperatura, y este calor ayuda a que el zinc se adhiera al acero. La reacción comienza de inmediato y el recubrimiento se forma mientras el acero permanece en el baño.
Temperatura de galvanización
Es necesario mantener el baño de zinc a la temperatura adecuada. Si no se mantiene a la temperatura correcta, el recubrimiento no se formará correctamente. Esto es lo que debe saber:
- Las temperaturas óptimas del baño de zinc para la galvanización están entre 450 y 530 °C.
- El espesor máximo del recubrimiento se alcanza a 480 °C.
- La formación del recubrimiento cambia con la temperatura:
- A 450–470 °C, se obtiene una capa ζ compacta encima de una capa δ.
- Alrededor de 480 °C, la fase ζ se mezcla con bolsas de zinc líquido.
- Por encima de 500 °C, el recubrimiento presenta mayoritariamente la fase δ.
Si controlas la temperatura, obtendrás un recubrimiento resistente y uniforme. Si la temperatura es demasiado baja o demasiado alta, corres el riesgo de que se formen puntos débiles o capas quebradizas.
Tiempo de inmersión
El tiempo que se deja el acero en el baño de zinc también es importante. Cuanto más tiempo permanezca el acero, más grueso será el recubrimiento. Pero hay un límite.
Dado que la reacción de galvanización es un proceso de difusión, las temperaturas más altas del baño de zinc y los tiempos de inmersión más prolongados generalmente producen capas de aleación algo más pesadas. Como en todos los procesos de difusión, la reacción es rápida al principio y luego se ralentiza a medida que las capas crecen y se vuelven más gruesas. Sin embargo, la inmersión continuada más allá de cierto tiempo tendrá poco efecto en el crecimiento del recubrimiento.
Quieres encontrar el punto justo. Si dejas el acero demasiado tiempo, pierdes tiempo y energía. Si lo retiras demasiado pronto, el recubrimiento podría quedar fino o irregular.
Retirada y drenaje
Tras la inmersión, se extrae el acero del baño de zinc. Este paso se denomina retirada. Es necesario drenar el exceso de zinc para que el recubrimiento se mantenga uniforme.
Una extracción y un drenaje adecuados son cruciales para un recubrimiento de calidad. El exceso de zinc se elimina mediante métodos de drenaje. La reacción metalúrgica continúa después de la extracción. Si no se enfrían rápidamente las piezas grandes y gruesas, podrían aparecer huecos en el recubrimiento. Estos huecos pueden provocar desprendimiento y acabados rugosos. Es fundamental seguir los procedimientos adecuados para mantener la resistencia del recubrimiento y evitar defectos.
La norma ASTM A385 establece normas para la ventilación y el drenaje. Estas normas ayudan a que las secciones huecas obtengan una cobertura completa de zinc. Si el drenaje no es adecuado, el aire y las soluciones de limpieza pueden quedar atrapados. Esto perjudica la calidad del recubrimiento y puede ser peligroso.
Un drenaje inadecuado puede provocar la acumulación de presión de vapor durante la inmersión en zinc. Esta presión puede provocar fallos. Una buena ventilación y drenaje garantizan la seguridad del proceso y aseguran que el zinc cubra todas las superficies.
A continuación se muestra una tabla rápida para mostrar por qué la extracción y el drenaje son importantes:
| Paso | Que haces | POR QUÉ ES IMPORTANTE |
|---|---|---|
| Retirar | Extraer acero del baño de zinc | Comienza el enfriamiento y el acabado del recubrimiento. |
| Drenaje | Eliminar el exceso de zinc | Mantiene el recubrimiento uniforme |
| Ventilación | Dejar que escape el aire | Previene el aire atrapado y los peligros. |
Temple y enfriamiento
Una vez drenado el acero, se enfría. Este paso se llama temple. Se puede usar agua o dejar que el acero se enfríe al aire. El enfriamiento afecta el aspecto y la resistencia del recubrimiento.
- El proceso de enfriamiento modifica la microestructura y forma diferentes fases de aleación. Esto afecta las propiedades mecánicas.
- Los recubrimientos de zinc más gruesos no siempre significan una mayor vida útil. A veces, las capas gruesas pueden volverse frágiles y agrietarse.
- Las capas de aleación pueden ser duras y quebradizas. Si se aplica fuerza, las grietas pueden extenderse.
El objetivo es que el recubrimiento sea resistente, pero no quebradizo. Si se enfría demasiado rápido o demasiado lento, podrían aparecer grietas o asperezas. Un buen enfriamiento proporciona un acabado liso y brillante, y un recubrimiento resistente.
Tip: Verifique siempre el método de enfriamiento para cada trabajo. Algunas piezas requieren un enfriamiento lento, mientras que otras se benefician más de un enfriamiento rápido.
Ahora verá cómo cada paso del proceso de galvanizado crea un recubrimiento resistente y duradero. Si controla la temperatura, el tiempo de inmersión, la extracción, el drenaje y el enfriamiento, obtendrá un acero resistente a la intemperie y al desgaste.
Inspección y control de calidad
Inspección final
Quiere que su acero galvanizado luzca bien y funcione bien. La inspección final es su última oportunidad para detectar problemas antes del envío. Busque ampollas, puntas afiladas, manchas sin recubrimiento y restos. Si encuentra un problema, puede solucionarlo de inmediato. Este paso ayuda a evitar quejas y a mantener satisfechos a los clientes.
A continuación se muestra una tabla que muestra lo que se verifica durante la inspección:
| Método de inspección | Detalles |
|---|---|
| Inspección visual | Busque ampollas, puntas afiladas, puntos desnudos y residuos. |
| Requisitos de espesor del recubrimiento | Compruebe si el recubrimiento es lo suficientemente grueso para el acero y su uso. |
| Reglas de renovación | Vea cuánto puede reparar y qué métodos están permitidos. |
Debe seguir normas como ASTM A123 e ISO 1461. Estas normas le indican qué verificar y cómo medir la calidad. Si encuentra puntos sin revestimiento, puede repararlos con métodos aprobados. Debe seguir estas normas para que el acero se mantenga resistente y seguro.
Medición del espesor del recubrimiento
Debe verificar el espesor del recubrimiento para asegurarse de que cumpla con las normas. La herramienta más común es un medidor de espesor magnético. Esta herramienta es fácil de usar y no daña el acero. Se coloca sobre el acero y le indica el espesor al instante.
Estas son las principales herramientas que puedes utilizar:
- El medidor de espesor magnético es fácil y no daña el acero.
- La microscopía óptica es una prueba que corta el acero y sólo se utiliza para grandes problemas.
- Existen tres tipos de medidores magnéticos: de lápiz, de banana y electrónicos. Se diferencian en su facilidad de uso y precisión.
A continuación se muestra una tabla para mostrar las diferencias:
| Método | Mareas Ideales para Lecciones |
|---|---|
| Medidor tipo lápiz | Tiene un resorte y necesita superficies planas para obtener buenas lecturas. |
| Calibre de banana | Funciona en cualquier posición y no necesita reiniciarse con frecuencia. |
| Medidor electronico | Proporciona números digitales y no necesita reiniciarse con frecuencia. |
| Magnético/Electromagnético | Sigue las reglas ASTM E 376 para buenas mediciones y evita bordes y puntos ásperos. |
Los medidores de espesor magnéticos son los más utilizados y no dañan el acero. La norma ASTM E 376 establece las reglas para una buena medición. Para obtener los mejores resultados, evite medir cerca de bordes o zonas rugosas.
Tip: Revise siempre el manómetro antes de empezar. Asegúrese de que funcione y marque los valores correctos.
Comprobaciones de adherencia y apariencia
Quiere que el revestimiento galvanizado se adhiera bien y tenga un aspecto agradable. Las comprobaciones de adherencia le ayudan a identificar zonas donde el zinc podría desprenderse o descascarillarse. Puede usar un martillo o doblar el acero para comprobar si el revestimiento se mantiene. Si observa grietas o descascarillado, significa que algo salió mal en el proceso.
Revisar la apariencia también es importante. Se busca suavidad, brillo y una cobertura uniforme. Si se observan asperezas, goteos o zonas opacas, es posible que sea necesario repararlas. Una buena apariencia significa que el acero durará más y lucirá mejor con el uso.
Nota: Si sigue todos estos pasos de inspección, obtendrá acero galvanizado resistente y confiable en todo momento.
Criterios de aceptación
Al finalizar la inspección del acero galvanizado en caliente, es necesario verificar si el recubrimiento cumple con los estándares adecuados. Estos criterios de aceptación le ayudarán a decidir si su trabajo es lo suficientemente bueno como para enviarlo o si necesita realizar alguna corrección. Analicemos qué debe buscar.
Primero, debe verificar tres aspectos principales: adherencia, apariencia y grosor. Cada uno influye en la durabilidad y el rendimiento del acero galvanizado.
Si sigue estos criterios, puede confiar en que su acero resistirá trabajos duros y condiciones climáticas adversas.
A continuación se muestra una tabla sencilla para mostrarle qué verificar y cuáles son los requisitos:
| Tipo de criterios | Requisitos |
|---|---|
| Adhesión | El recubrimiento debe resistir la extracción sin descascarillarse ni desprenderse. Debe buscar cualquier signo de delaminación. |
| Apariencia | Verifique que la cobertura sea completa, uniforme y sin defectos importantes. El recubrimiento debe verse uniforme y completo. |
| Espesor | Utilice un medidor de espesor magnético (como el ASTM E376). El recubrimiento debe cumplir con los mínimos establecidos por la norma ASTM A123, generalmente entre 2.0 y 3.5 milésimas de pulgada. |
Hablemos de cada uno:
- AdhesiónQuiere que el recubrimiento de zinc se adhiera bien. Intente raspar o golpear la superficie suavemente. El recubrimiento no debe desprenderse ni descascarillarse. Si ve alguna zona donde el zinc se despega, debe repararla.
- AparienciaExamine el acero desde todos los lados. El recubrimiento debe cubrir cada pieza. No debe ver zonas desnudas, grandes goteos ni grumos ásperos. Un buen recubrimiento se ve liso y uniforme. Las pequeñas protuberancias o cambios de color son aceptables si no afectan el rendimiento del acero.
- EspesorUtilice su medidor magnético para medir el recubrimiento. Tome lecturas en diferentes puntos. Los valores deben cumplir con el mínimo requerido por el trabajo o por la norma ASTM A123. Si el recubrimiento es demasiado delgado, podría no proteger el acero. Si es demasiado grueso, podría agrietarse o descascarillarse.
También debe recordar que algunas reparaciones están permitidas. Si encuentra una pequeña zona sin pintar, puede repararla con métodos aprobados, como pintura rica en zinc o una barra de reparación especial. Siempre consulte las normas de su proyecto antes de realizar reparaciones.
Tip: Mantenga una lista de verificación para cada lote que inspeccione. Esto le ayudará a detectar problemas a tiempo y a mantener una alta calidad.
Si sigue estos criterios de aceptación, puede estar seguro de que su acero galvanizado durará mucho tiempo y mantendrá contentos a sus clientes.
Parámetros clave de galvanización
Temperatura del baño
Es necesario prestar mucha atención a la temperatura del baño durante el galvanizado. La temperatura del baño de zinc fundido modifica la formación del recubrimiento en el acero. Si se calienta demasiado, se obtiene una capa gruesa de aleación con grandes cristales de zinc. Si se mantiene más frío, se observan más áreas ricas en aluminio y una capa más delgada. Estos cambios afectan la eficacia del acero para combatir la oxidación. Un tamaño de grano más fino puede mejorar la resistencia a la corrosión, pero si el grano es demasiado fino, el recubrimiento podría no durar tanto porque se vuelve más activo. Es importante encontrar el equilibrio adecuado para obtener la mejor protección.
Tip: La mayoría de las plantas mantienen el baño entre 450 °C y 460 °C para obtener recubrimientos fuertes y uniformes.
Tiempo de inmersión
El tiempo que se deja el acero en el baño de zinc es muy importante. Cuanto más tiempo se mantiene, más espeso se vuelve el recubrimiento. Para algunos tipos de acero, esta relación es como una línea recta: cuanto más tiempo, más zinc se adhiere. Para otros aceros, el efecto disminuye con el tiempo. Se necesita tiempo suficiente para que el zinc cubra cada pieza y para que el aire escape por las zonas huecas. Si se apresura este paso, podría verse un recubrimiento delgado o irregular. Si se espera demasiado, se desperdicia tiempo y zinc.
- Para la mayoría de los trabajos, unos pocos minutos son suficientes.
- Compruebe siempre que toda la superficie esté húmeda y brillante antes de extraer el acero.
Química del acero
La mezcla de elementos en el acero modifica su reacción en el baño de galvanización. El silicio y el fósforo son los dos elementos más importantes a tener en cuenta. Un exceso de silicio o fósforo produce recubrimientos gruesos, ásperos o mates. Si se mantienen bajos, se obtienen resultados lisos y brillantes.
A continuación se muestra una tabla rápida para ayudarle a ver cómo afecta el silicio al recubrimiento:
| Rango equivalente de silicio | Características del recubrimiento |
|---|---|
| <0.04% | Recubrimiento fino y brillante |
| 0.04% -0.15% | Grosor y aspecto impredecibles |
| 0.15% -0.22% | Grosor y apariencia normales |
| > 0.22% | Recubrimiento grueso de color gris mate |
Debes recordar estos puntos:
- Mantenga el silicio por debajo del 0.04% o entre el 0.15% y el 0.22%.
- Mantenga el fósforo por debajo del 0.04%.
- Un alto contenido de fósforo puede hacer que el revestimiento sea áspero y grueso.
Si conoce la composición química de su acero, puede predecir su comportamiento en el galvanizado por inmersión en caliente. Esto le ayuda a evitar sorpresas y a obtener el recubrimiento deseado.
Limpieza de la superficie
Es importante que el acero esté lo más limpio posible antes de sumergirlo en zinc. Si deja aceite, suciedad u óxido en la superficie, el zinc no se adherirá bien. Esto puede provocar que el recubrimiento se desprenda o se descascare posteriormente. Una superficie limpia permite que los iones de zinc se adhieran al acero y formen una unión fuerte. Se obtiene una capa lisa y uniforme que protege el acero de la oxidación. Si no se limpia, podrían aparecer asperezas o zonas delgadas en el recubrimiento. Estas zonas débiles pueden permitir que el agua y el aire entren en el acero, lo que provoca la oxidación. Asegúrese siempre de completar los pasos de pretratamiento, como el desengrasado y el decapado. Esto ayuda a obtener un recubrimiento resistente y uniforme que dura mucho tiempo.
Condición de flujo
Para obtener los mejores resultados, es necesario mantener el fundente en buen estado. Este ayuda a que el zinc se adhiera al acero y mantiene la superficie limpia justo antes de la inmersión. A continuación, se detallan los aspectos a tener en cuenta:
- Mantenga la temperatura del fundente entre 60 °C y 80 °C. Esto ayuda a evitar las salpicaduras de zinc y reduce la formación de cenizas.
- Asegúrese de que la mezcla química del fundente esté equilibrada. Un exceso de iones de hierro puede contaminar el baño y generar más cenizas y escoria.
- Revise el contenido de hierro y el pH con frecuencia. Si los controla, el proceso se mantendrá sin problemas y se desperdiciará menos zinc.
Si cuida su fundente, obtendrá un baño más limpio y un mejor recubrimiento. Además, ahorrará dinero porque usará menos zinc y tendrá menos problemas que solucionar.
Velocidad de retirada
La velocidad con la que se extrae el acero del baño de zinc modifica el recubrimiento. Si se retira demasiado rápido, el recubrimiento se vuelve más fino. Una velocidad de extracción de unos 4 metros por minuto puede hacer que la capa de zinc sea mucho más fina. Esto es importante, ya que un recubrimiento fino podría no proteger el acero durante tanto tiempo. Si se retira demasiado lento, podrían producirse goteos o un acabado rugoso. Es importante encontrar la velocidad adecuada para su trabajo. Esto le ayuda a controlar el espesor del recubrimiento y a reducir los costos. Siempre verifique la velocidad de extracción para asegurarse de obtener el acabado y la protección que necesita.
Composición del baño
Podrías pensar que todos los baños de zinc son iguales, pero la mezcla que contienen lo cambia todo. El ingrediente principal es el zinc, pero a menudo se añaden otros metales para mejorar el recubrimiento. Estos elementos adicionales ayudan a obtener un acabado más suave, una mayor protección y menos residuos.
Veamos qué sucede cuando agregamos diferentes metales:
| Elemento de aleación | Efecto sobre la calidad del recubrimiento | Impacto en la resistencia a la corrosión |
|---|---|---|
| Al (aluminio) | Protege contra la oxidación. | Mejora la durabilidad general. |
| Ni (níquel) | Limita la reactividad del acero | Mejora las propiedades protectoras. |
| Pb, Bi, Sn | Mejora la fluidez | Reduce el consumo de zinc |
Se puede observar que cada elemento tiene una función específica. El aluminio ayuda a evitar la oxidación de la superficie. El níquel evita que el acero reaccione demasiado, lo que resulta en una capa más uniforme. El plomo, el bismuto y el estaño facilitan la fluidez del zinc, por lo que se usa menos zinc y se producen menos goteos.
Esto es lo que más deberías saber:
- Los elementos de aleación cambian la forma en que el zinc forma una película protectora sobre el acero.
- Algunos baños utilizan cobre o titanio. Estos metales ofrecen una protección contra la oxidación similar a la del cobre solo.
- Los científicos aún están aprendiendo exactamente cómo funcionan juntos estos metales, pero puede confiar en que la combinación correcta le brindará un recubrimiento más resistente y duradero.
Para obtener los mejores resultados, revise siempre la composición de su baño. Una buena mezcla significa menos problemas y mejor acero.
Método de enfriamiento
Después de retirar el acero del baño de zinc, es necesario enfriarlo. La forma de enfriar el acero modifica el aspecto y la resistencia del recubrimiento. Se puede usar agua, aire o una combinación de ambos.
Así es como funciona cada método para usted:
- Enfriamiento de aguaEsto enfría el acero rápidamente. Se obtiene un acabado brillante, pero a veces el recubrimiento puede ser un poco quebradizo.
- Aire acondicionadoEsto lleva más tiempo. El recubrimiento adquiere un aspecto mate y suele ser más resistente.
- Refrigeración mixtaAlgunas plantas usan ambos. Se consigue un equilibrio entre brillo y fuerza.
Si se enfría demasiado rápido, podrían aparecer grietas o descascarillado. Si se enfría demasiado lento, podría quedar una superficie rugosa. Debe elegir el método adecuado para su trabajo. Para mallas de alambre delgadas, el enfriamiento rápido funciona bien. Para vigas gruesas, el enfriamiento lento ayuda a prevenir grietas.
Tip: Adapte siempre su método de enfriamiento al tamaño y la forma del acero. Esto ayuda a evitar defectos y mantiene la resistencia del recubrimiento.
Espesor del recubrimiento objetivo
Necesita el espesor de recubrimiento adecuado para que su acero dure más. Si la capa es demasiado fina, el óxido puede filtrarse. Si es demasiado gruesa, el recubrimiento podría agrietarse o desprenderse. Las normas le ayudan a saber qué espesor buscar.
Consulte esta tabla para conocer los objetivos comunes:
| tipo de aplicacion | Rango de espesor recomendado (μm) |
|---|---|
| Revestimientos generales | 25-75 |
| Pintura en Polvo | Varía según el sustrato y el proceso. |
| Revestimiento de protección (bamiz) | 25-75 |
La mayoría de los trabajos utilizan un rango de 25 a 75 micras. Para usos especiales, como el aeroespacial o la defensa, es posible que se aplique la norma MIL-I-46058C. Esta norma indica que se necesita un espesor de película seca de entre 25 y 75 micras.
Para aplicaciones que requieren alta confiabilidad, como en la industria aeroespacial o de defensa, a menudo se hace referencia al estándar MIL-I-46058C, que enfatiza un rango de espesor de película seca de 25 a 75 μm.
Si utiliza recubrimientos en polvo, siempre debe medir antes y después del curado. Las normas ASTM le ayudan a verificar su trabajo y a garantizar que cumple con las normas.
- La Sociedad Estadounidense para Pruebas y Materiales (ASTM) le brinda las herramientas para medir el espesor.
- Revise siempre el recubrimiento en varios puntos para asegurarse de que esté uniforme.
Si sigue estos objetivos, su acero galvanizado resistirá trabajos duros y condiciones climáticas adversas.
Estándares y necesidades de aplicación
Quiere que su acero galvanizado dure. También quiere que cumpla con las normas de su proyecto. Ahí es donde entran en juego las normas. Estas normas indican el grosor del recubrimiento, cómo probarlo y qué buscar durante la inspección. Si sigue la norma correcta, obtendrá acero apto para su proyecto y que supere todas las inspecciones.
Veamos algunos de los principales estándares que podrías ver:
| Estándar | Mareas Ideales para Lecciones |
|---|---|
| ISO 1461:2022 | Establece las reglas básicas para los recubrimientos galvanizados por inmersión en caliente sobre hierro y acero. Explica cómo probar el recubrimiento y qué propiedades verificar. Algunos productos tienen sus propias reglas, pero muchos las utilizan como base. |
También podrías ver diferentes estándares para distintos productos. Aquí tienes una guía rápida:
| Estándar | Aplicación | Requisitos clave |
|---|---|---|
| ASTM A123 / A123M | Galvanizado general | Establece un espesor de recubrimiento mínimo, un acabado suave y una unión fuerte. |
| ASTM A153 / A153M | Herrajes (como pernos, tuercas) | Similar al A123, pero también cubre roscas y puntos quebradizos. |
| ASTM A767 / A767M | varillas de refuerzo (barras de refuerzo) | El espesor del recubrimiento depende del tamaño de la barra. También incluye la pasivación y el seguimiento. |
Tip: Verifique siempre qué estándar necesita su proyecto antes de comenzar. Esto le ahorrará tiempo y dinero.
Quizás se pregunte por qué son importantes estas normas. Le ayudan a elegir el recubrimiento adecuado para su trabajo. Por ejemplo, un poste de cerca necesita un recubrimiento diferente al de una viga de puente. Si utiliza la norma incorrecta, el acero podría oxidarse demasiado pronto o no pasar la inspección.
A continuación le indicamos cómo puede adaptar sus necesidades al estándar adecuado:
- Proyectos de construcción:Utilice ASTM A123 para vigas, columnas y placas.
- Herrajes y fijaciones:Utilice ASTM A153 para pernos, tuercas y piezas pequeñas.
- Acero de refuerzo:Elija ASTM A767 para varillas de refuerzo en hormigón.
- Uso general:La norma ISO 1461 funciona para la mayoría de las demás piezas de acero.
También debe considerar dónde utilizará el acero. Los lugares húmedos, salinos o industriales requieren recubrimientos más gruesos. Si trabaja en una zona seca, una capa más fina podría ser suficiente. Consulte siempre la normativa de su país o sector.
Nota: Si se sigue el estándar correcto, se obtiene acero que dura más y mantiene a las personas seguras.
Cuando conozca las necesidades de su aplicación, puede hablar con su galvanizador y solicitar el recubrimiento adecuado. Esto le ayudará a evitar problemas y a garantizar el éxito de su proyecto.
Defectos comunes de galvanizado
Al trabajar con galvanizado por inmersión en caliente, se busca un recubrimiento liso, brillante y resistente. A veces, las cosas no salen como se planean. Es posible que aparezcan algunos defectos comunes. Veamos tres de los más frecuentes: zonas desnudas, inclusiones de ceniza y granos de escoria.
Espacios desnudos
Las zonas sin recubrimiento son lugares donde el recubrimiento de zinc no se adhirió al acero. Se pueden identificar como manchas brillantes de acero sin zinc. Estas zonas sin recubrimiento se producen cuando el acero no está lo suficientemente limpio antes de la inmersión. La grasa, el aceite, la escoria de soldadura o incluso las pegatinas pueden impedir que el zinc se adhiera.
Esto es lo que generalmente causa las zonas desnudas:
- Se salta o se apresura la limpieza de la superficie.
- Hay restos de aceite, pintura u óxido en el acero.
- El acero tiene zonas ásperas o bordes afilados.
Si encuentra zonas sin revestimiento, no se preocupe. Puede repararlas. En zonas pequeñas, el zinc que las rodea podría repararlas por sí solo. En zonas más grandes, puede usar pintura rica en zinc o un aerosol a base de zinc para cubrir el acero. Siempre verifique el tamaño de la zona sin revestimiento antes de repararla. Asegúrese de que la reparación cumpla con las normas de su proyecto.
Tip: Limpie siempre bien el acero antes de galvanizarlo. Una buena limpieza elimina las zonas sin protección y proporciona un recubrimiento resistente y uniforme.
Inclusiones de ceniza
Las inclusiones de ceniza se ven como motas grises o negras adheridas a la superficie del recubrimiento de zinc. Provienen de la ceniza de zinc, que se forma en la superficie del baño de zinc fundido. Si no se retira la ceniza antes de sumergirla, puede adherirse al acero.
¿Por qué se producen inclusiones de ceniza?
- No elimines la ceniza de la superficie del baño.
- El acero se mueve demasiado rápido a través del baño.
- El baño se altera durante la inmersión.
Las inclusiones de ceniza no solo son desagradables a la vista, sino que también pueden debilitar el recubrimiento en esas zonas. Puede evitarlo desnatando el baño con frecuencia y moviendo el acero lenta y suavemente. Si observa ceniza en la pieza terminada, a veces puede cepillarla. Para inclusiones más profundas, puede que necesite retocar la zona con pintura de zinc.
Granos de escoria
Las escorias son pequeñas protuberancias o hoyuelos en la superficie galvanizada. Se sienten ásperas y parecen pequeñas verrugas. Provienen de la escoria, una mezcla de zinc y hierro que se deposita en el fondo de la bañera. Si se remueve la bañera o el acero raspa el fondo, la escoria puede flotar y quedar atrapada en el revestimiento.
La escoria es la aleación de zinc y hierro que se deposita en el fondo del baño metálico. Puede agitarse durante el proceso de inmersión y quedar atrapada en el recubrimiento, lo que produce pequeñas hendiduras o protuberancias en la superficie del metal.
Puedes detener los granos de escoria mediante:
- Mantener el baño limpio y tranquilo.
- Observar la temperatura del baño y el tiempo de inmersión.
- Asegurándose de que el acero no raspe el fondo.
Si ve granos de escoria, generalmente no afectan la resistencia del acero, pero pueden quedar feos. Para trabajos importantes, podría necesitar lijarlos o desbastarlos.
A continuación se muestra una tabla rápida para ayudarle a recordar:
| Defecto | Causa principal | Cómo prevenir o solucionar |
|---|---|---|
| Espacios desnudos | mala limpieza | Limpiar bien el acero, reparar con pintura de zinc |
| Inclusiones de ceniza | Ceniza dejada en la superficie del baño | Baño desnatado, mover el acero lentamente |
| Granos de escoria | Escoria removida en el baño | Mantenga el baño tranquilo y controle las inmersiones |
Si tiene cuidado con estos defectos y sigue las buenas prácticas, obtendrá un acabado galvanizado mejor y más duradero en todo momento.
Corre y gotea
Podría notar goteos y escurrimientos en el acero galvanizado. Estos parecen vetas o gotas gruesas de zinc que cuelgan de la superficie. Se producen cuando demasiado zinc fundido se adhiere al acero al sacarlo del baño. A veces, la forma del acero o la forma de moverlo hacen que el zinc se acumule en las esquinas o en el fondo.
¿Por qué se producen goteos y escurrimientos? Estas son las principales razones:
- Extraes el acero demasiado lentamente o en ángulo.
- El acero tiene bolsillos o esquinas donde se acumula el zinc.
- La temperatura del baño es demasiado baja, por lo que el zinc no se drena bien.
Las fugas y goteos no siempre perjudican el funcionamiento del acero, pero pueden causar un efecto desastroso. Si desea un acabado liso, debe controlar cómo levanta el acero y verificar la temperatura del baño.
Tip: Intente diseñar sus piezas con bordes lisos y buenos orificios de drenaje. Esto facilita el drenaje del zinc y le da un aspecto más limpio.
Si ve gotas grandes, puede limarlas o lijarlas después de que el acero se enfríe. Para pequeñas tiradas, un cepillo de alambre suele ser suficiente.
Descamación y peladura
El descascarillado y el desprendimiento dan la impresión de que se desprenden trozos del recubrimiento de zinc del acero. Es posible que se observen escamas brillantes o zonas opacas donde el zinc se ha desprendido. Este problema indica que el recubrimiento no se adhirió bien al acero.
¿Qué causa la descamación y peladura?
- El acero se enfrió demasiado rápido o demasiado lento.
- El acero tiene demasiado silicio o fósforo.
- La superficie no estaba limpia antes de sumergirla.
El descascarillado y el desconchado pueden hacer que el acero se oxide más rápido. El agua y el aire pueden llegar a las zonas expuestas y empezar a corroer el metal. Para evitar este problema, revise la composición química del acero y asegúrese de limpiarlo bien.
A continuación se muestra una tabla rápida para ayudarle a recordar:
| Causa | Como prevenir |
|---|---|
| Enfriamiento rápido o lento | Utilice el método de enfriamiento adecuado |
| Alto contenido de silicio o fósforo | Comprobar la química del acero |
| mala limpieza | Limpiar el acero antes de sumergirlo |
Si encuentra descascarillado, puede reparar áreas pequeñas con pintura rica en zinc. Para manchas grandes, podría ser necesario regalvanizar la pieza.
Recubrimiento rugoso o desigual
A veces, se observa una capa áspera o irregular en el acero galvanizado. La superficie puede tener una sensación irregular, arenosa o con manchas gruesas y delgadas. Esto ocurre cuando el acero no está limpio o el baño tiene demasiado hierro u otros metales.
Se obtienen recubrimientos ásperos cuando:
- El acero tiene óxido, escamas o pintura vieja.
- El baño tiene demasiada escoria o ceniza.
- El acero permanece demasiado tiempo en el baño.
Un recubrimiento rugoso puede proteger el acero, pero su aspecto es menos atractivo. Además, puede dificultar su posterior pintado o soldadura.
Nota: Revise siempre los pasos de limpieza y mantenga limpio el baño de zinc. Esto le ayudará a obtener un acabado suave y uniforme.
Si necesita una mejor apariencia, puede lijar o pulir la superficie después de galvanizar. En la mayoría de los trabajos, una ligera rugosidad es aceptable, siempre que el recubrimiento cubra el acero.
Espesor excesivo
¿Alguna vez has notado un recubrimiento galvanizado que parece demasiado grueso o pesado? A eso se le llama espesor excesivo. Este defecto significa que la capa de zinc del acero es mucho más gruesa de lo que debería. Quizás pienses que un recubrimiento más grueso siempre es mejor, pero no es así. Demasiado zinc puede causar problemas.
¿Por qué se produce un espesor excesivo?
Este defecto suele observarse cuando algo sale mal durante el proceso de galvanizado. Estas son algunas razones comunes:
- El acero contiene una gran cantidad de silicio o fósforo. Estos elementos aceleran la reacción del zinc y aumentan su acumulación.
- Dejas el acero en el baño de zinc durante demasiado tiempo.
- La temperatura del baño es demasiado alta.
- Extraes el acero demasiado lentamente, permitiendo que más zinc se adhiera a la superficie.
- La superficie del acero es rugosa o irregular, lo que retiene zinc adicional.
Tip: Siempre revise la composición química del acero antes de galvanizarlo. Si sabe que contiene mucho silicio o fósforo, puede ajustar el proceso para evitar recubrimientos gruesos.
¿Cómo puedes detectar un espesor excesivo?
Este defecto se puede ver y sentir. El revestimiento se ve voluminoso, áspero o incluso grumoso. A veces, se ven goteos o manchas que se han endurecido en la superficie. Si se mide el espesor con un calibre, los valores serán mucho mayores que el estándar.
¿Por qué el grosor excesivo es un problema?
Una capa gruesa puede parecer fuerte, pero en realidad puede ser débil. He aquí por qué:
- Las capas gruesas de zinc pueden agrietarse o desprenderse, especialmente si se dobla o golpea el acero.
- El recubrimiento puede ocultar defectos o atrapar cenizas y escoria en su interior.
- Hace que sea más difícil soldar, pintar o ensamblar piezas.
- Se desperdicia zinc, lo que cuesta más dinero.
¿Cómo prevenirlo o solucionarlo?
Puedes evitar este problema si controlas tu proceso. Aquí tienes una tabla rápida para ayudarte a recordarlo:
| Causa | Prevención/Corrección |
|---|---|
| Alto contenido de silicio/fósforo | Utilice acero con bajo contenido de silicio o ajuste el tiempo |
| Largo tiempo de inmersión | Acortar el tiempo de inmersión |
| Alta temperatura del baño | Bajar la temperatura |
| Retirada lenta | Aumentar la velocidad de retiro |
| Superficie de acero rugosa | Acero liso o pulido con chorro de arena |
Si ya tiene una pieza con un grosor excesivo, a veces puede lijar o desbastar el revestimiento. Para piezas pequeñas, podría ser necesario regalvanizarlas con mejores controles.
Nota: Siga siempre las normas de espesor de recubrimiento. Esto mantiene su acero resistente, seguro y con buen aspecto.
Recuerda, el grosor adecuado te da la mejor protección. Demasiado zinc puede causar problemas, así que presta atención al proceso y a las medidas.
Notas de seguridad y medio ambiente
Manejo de ácidos
En la galvanización por inmersión en caliente se trabaja con ácidos fuertes. Estos ácidos limpian el acero antes de sumergirlo en zinc. Debe manipularse con cuidado. Si se derrama ácido, puede quemar la piel o los ojos. También puede dañar el suelo y el equipo.
Aquí le mostramos cómo puede mantenerse a salvo:
- Utilice siempre guantes, gafas protectoras y delantales resistentes al ácido.
- Utilice protección facial si vierte o mezcla ácidos.
- Almacene los ácidos en tanques o contenedores especiales. Asegúrese de que tengan etiquetas.
- Mantén a mano un kit para derrames. Es importante limpiar los derrames rápidamente.
- Nunca mezcle ácidos con otros productos químicos a menos que sepa que es seguro.
Tip: Si el ácido entra en contacto con la piel, enjuáguese con abundante agua inmediatamente. Informe a su supervisor lo antes posible.
También deberías revisar tus tanques de ácido para detectar fugas. Pequeñas fugas pueden convertirse en grandes problemas. Si ves óxido o manchas alrededor de un tanque, repórtalo. Actúas con rapidez para proteger a todos.
Control de humos
Se observan vapores al trabajar con ácidos calientes y zinc fundido. Estos vapores pueden irritar la nariz, la garganta y los pulmones. Algunos vapores, como la niebla de ácido clorhídrico o el humo de óxido de zinc, pueden causar náuseas si se inhalan.
Puedes controlar los humos con estos pasos:
- Encienda los extractores de aire antes de comenzar a trabajar.
- Utilice campanas extractoras o cubiertas sobre los tanques de ácido.
- Abra las ventanas o rejillas de ventilación para dejar entrar aire fresco.
- Use una máscara o respirador si trabaja cerca de humos durante mucho tiempo.
A continuación se muestra una tabla rápida para ayudarle a recordar:
| Fuente de humo | Método de control |
|---|---|
| Tanques de ácido | Extractores de aire, campanas extractoras |
| Baño de zinc | Ventilación local |
| Estaciones de limpieza | Ventanas abiertas, ventiladores |
Nota: Si se siente mareado o le arden los ojos, salga a tomar aire fresco. Avise a su líder de equipo de inmediato.
Tratamiento de desechos
Se generan residuos al limpiar acero y usar productos químicos. Estos residuos pueden dañar el medio ambiente si no se tratan adecuadamente. Es importante mantener la seguridad de la planta y cumplir las normas.
Esto es lo que puedes hacer:
- Recoger los ácidos usados y el agua de enjuague en tanques especiales.
- Neutralice los ácidos antes de desecharlos.
- Filtrar sólidos y metales de las aguas residuales.
- Envíe los residuos a un centro de tratamiento autorizado.
Nunca vierta ácidos ni productos químicos por el desagüe. Esto puede contaminar los ríos y dañar a los peces y las plantas. Siga siempre las normas de gestión de residuos de su planta.
Recuerde: Un buen tratamiento de residuos mantiene tu planta limpia y protege la naturaleza. Al gestionar los residuos correctamente, ayudas a tu comunidad.
Seguridad del operador
Usted desempeña un papel fundamental en la seguridad de la planta de galvanización. A diario, se enfrenta a metales calientes, productos químicos fuertes y equipos pesados. Debe mantenerse alerta y adoptar buenas prácticas de seguridad. Aquí le mostramos cómo puede protegerse y proteger a su equipo.
Use el equipo adecuado
El equipo de protección personal (EPP) es su primera línea de defensa. Siempre debe usar:
- Gafas de seguridad o antiparras para proteger los ojos de salpicaduras y chispas.
- Guantes resistentes al ácido para proteger tus manos de los productos químicos.
- Camisas y pantalones de manga larga confeccionados en material resistente al fuego.
- Botas con punta de acero para proteger tus pies de la caída de objetos.
- Protección auditiva si trabaja cerca de máquinas ruidosas.
- Respiradores o mascarillas cuando manipule polvos o trabaje cerca de humos.
Tip: Revisa tu equipo antes de cada turno. Reemplaza cualquier elemento que parezca desgastado o dañado.
Manténgase consciente de su entorno
Tenga cuidado con las grúas en movimiento, las carretillas elevadoras y otros trabajadores. Camine siempre por las zonas señalizadas. Nunca se apresure ni tome atajos. Si observa un derrame o una herramienta rota, repórtelo de inmediato.
Siga hábitos de trabajo seguros
Puedes evitar la mayoría de los accidentes si mantienes rutinas seguras. Aquí tienes algunos hábitos que debes recordar:
- Mantenga su área de trabajo limpia y seca.
- Utilice las herramientas únicamente para el propósito previsto.
- Levante con las piernas, no con la espalda.
- Nunca coma, beba ni fume en el área de trabajo.
- Lávese las manos después de manipular productos químicos o zinc.
Sepa qué hacer en caso de emergencia
Las emergencias pueden ocurrir rápidamente. Debes saber dónde encontrar:
- Duchas de emergencia y lavaojos.
- Extintores y alarmas.
- Botiquines de primeros auxilios y salidas.
Practique simulacros de emergencia con su equipo. Si alguien resulta herido, pida ayuda y siga el plan de seguridad de su planta.
Tabla de referencia rápida: Aspectos esenciales de seguridad del operador
| Área de seguridad | Lo que debes hacer |
|---|---|
| PPE | Use todo el equipo requerido |
| Servicios de Limpieza del Hogar | Mantenga limpia el área de trabajo |
| Lifting | Utilizar técnicas de elevación adecuadas |
| Manipulación de productos químicos | Siga las instrucciones y utilice EPP |
| Respuesta de emergencia | Conozca la ubicación de los equipos de seguridad |
Recuerde: Usted es la parte más importante de la seguridad de la planta. Informe si observa algo inseguro. Ayude a su equipo a mantenerse alerta y a seguir las normas. Cuando trabaja con seguridad, todos regresan a casa sanos.
Galvanizado por inmersión en caliente para mallas de alambre
Diámetro del alambre y área abierta
Al elegir una malla de alambre para galvanización por inmersión en caliente, debe considerar el diámetro del alambre y el área abierta. Estos dos factores influyen en la formación del recubrimiento de zinc en la malla.
El diámetro del alambre se refiere al grosor de cada alambre. Los alambres más gruesos retienen más zinc. Los alambres delgados tienen un recubrimiento más ligero. Si se usa alambre muy delgado, el zinc puede cubrir demasiado y rellenar los huecos. Esto hace que la malla sea menos abierta y puede impedir el paso del material.
El área abierta es el espacio entre los alambres. Es importante que haya suficiente espacio abierto para que la malla cumpla su función. Si el zinc se acumula demasiado, los agujeros se reducen. Esto puede causar obstrucciones, especialmente si se usa la malla para cribado o filtrado.
Aquí hay una tabla rápida para ayudarle a ver el efecto:
| Diámetro del cable | Área abierta antes | Área abierta después de la galvanización | Riesgo de obstrucción |
|---|---|---|---|
| Delgado | Alto | Más Bajo | Alto |
| Media | Media | Un poco más abajo | Media |
| Grueso | Bajo | Más o menos lo mismo | Bajo |
Tip: Verifique siempre el tamaño de la malla antes y después de galvanizar. Esto le ayudará a evitar sorpresas.
Riesgos de acumulación de recubrimiento
El galvanizado por inmersión en caliente proporciona un recubrimiento resistente, pero a veces el zinc se acumula demasiado. Esto se denomina acumulación de recubrimiento. Esto se observa principalmente en las mallas de alambre, ya que los alambres son delgados y están muy juntos.
Un exceso de zinc puede obstruir las aberturas de la malla. Esto la hace pesada y menos flexible. También puede provocar que los alambres se peguen. Si usa la malla para cribado, podría observar obstrucciones o un rendimiento deficiente.
Puedes reducir el riesgo:
- Cómo elegir el diámetro de alambre adecuado para su trabajo.
- Utilice una malla con aberturas más grandes si necesita una capa gruesa.
- Hable con su galvanizador sobre sus necesidades.
Nota: Si ve demasiada acumulación, a veces puede cepillar o sacudir la malla para eliminar el exceso de zinc.
Manejo y prevención de daños
La malla de alambre galvanizado es resistente, pero aun así debe manipularse con cuidado. El recubrimiento de zinc puede rayarse o astillarse si se cae o se arrastra la malla.
Aquí te explicamos cómo puedes proteger tu malla:
- Levante los paneles de malla en lugar de arrastrarlos.
- Utilice guantes para mantener sus manos seguras y evitar dejar marcas.
- Guarde la malla en superficies planas y limpias.
- Mantenga la malla seca para evitar la formación de óxido blanco.
Si observa daños, puede reparar las pequeñas manchas con pintura rica en zinc. Para áreas grandes, podría ser necesario regalvanizar la malla.
Recuerde: Un manejo cuidadoso mantiene la malla resistente y con buen aspecto. Su malla galvanizada le brinda la máxima vida útil si la trata correctamente.
Cuándo utilizar malla galvanizada
Quizás se pregunte si la malla galvanizada es la opción adecuada para su proyecto. Analicemos esto para que pueda decidir con confianza.
La malla galvanizada funciona mejor cuando se necesita una protección resistente contra la oxidación. Se usa en lugares húmedos, sucios o expuestos a productos químicos. Si trabaja en la construcción, la minería, la agricultura o incluso el paisajismo, probablemente necesite una malla duradera. La malla galvanizada le proporciona una capa adicional de protección.
A continuación se muestran algunas situaciones comunes en las que se debe utilizar malla galvanizada:
- Cercas al aire libre: Quiere que su cerca resista la lluvia, la nieve y el sol. La malla galvanizada evita la oxidación y se mantiene resistente durante años.
- Cribado agregado: Necesita clasificar rocas, grava o arena. La malla galvanizada maneja materiales ásperos y sigue funcionando, incluso en condiciones de humedad o barro.
- Recintos para animales: Quiere proteger a los animales y evitar depredadores. La malla galvanizada no se rompe ni se corroe, incluso si los animales la muerden o rasguñan.
- Filtros industriales: Necesita filtrar líquidos o aire en una fábrica. La malla galvanizada resiste los químicos y conserva su forma.
- Cestas de gaviones: Se construyen muros de contención o barreras contra la erosión. La malla galvanizada mantiene las rocas en su lugar y no se oxida.
Tip: Si ve agua, productos químicos o condiciones climáticas adversas en su proyecto, la malla galvanizada suele ser la opción inteligente.
Quizás te preguntes: "¿Cuándo debo evitar la malla galvanizada?". Si trabajas en interiores y no prevés humedad, una malla de acero simple podría ser suficiente. Si necesitas un acabado superliso o piensas pintar la malla, quizás quieras considerar otros revestimientos.
Aquí tienes una tabla rápida para ayudarte a decidir:
| Aplicación | ¿Necesita malla galvanizada? | ¿Por qué? |
|---|---|---|
| Valla al aire libre | Sí: | Combate el óxido y el clima. |
| Estantería de interior | No | Sin humedad, bajo riesgo. |
| Pantalla de cantera | Sí: | Maneja rocas y agua. |
| Jaula de animales | Sí: | Resiste la masticación y la oxidación. |
| Panel decorativo | Tal vez | Depende del aspecto y el uso. |
También debe considerar cuánto tiempo quiere que dure su malla. La malla galvanizada cuesta un poco más al principio, pero ahorra dinero en reparaciones y reemplazos. Tendrá la tranquilidad de saber que su malla no fallará cuando más la necesite.
Nota: Verifique siempre las necesidades de su proyecto antes de comprar. Si no está seguro, consulte a su proveedor. Él podrá ayudarle a elegir la malla adecuada para su proyecto.
En resumen, use malla galvanizada cuando necesite resistencia, durabilidad y protección contra la oxidación. Es una inversión inteligente para trabajos difíciles y entornos hostiles.
Conclusión
Ya vio la importancia de cada paso del proceso de galvanizado. Al controlar el galvanizado por inmersión en caliente, obtiene un acero resistente y duradero. Una inspección minuciosa del acero galvanizado por inmersión en caliente le ayuda a detectar problemas a tiempo. Si verifica el espesor del recubrimiento, sabrá que su acero resistirá trabajos exigentes. El control de procesos le ahorra dinero y le permite cumplir con los estándares de la industria.
Si necesita cribas galvanizadas para condiciones severas de agregados o minería, contáctenos para obtener asistencia técnica y obtener información sobre el suministro. fabricante de medios de cribadoSuministramos mallas de alambre tejido y opciones de mallas afines con aberturas, diámetros de alambre y formatos de panel personalizados para adaptarse a su cubierta y función. Indíquenos el material, la humedad y el tamaño de corte deseado, y le recomendaremos la solución galvanizada adecuada para una mayor vida útil y un rendimiento más estable.
Preguntas Frecuentes
¿Qué es la galvanización por inmersión en caliente?
El galvanizado por inmersión en caliente consiste en sumergir el acero en zinc fundido. El zinc forma una capa protectora. Esto previene la oxidación y prolonga la vida útil del acero.
¿Qué espesor tiene el recubrimiento de zinc?
El recubrimiento suele tener un grosor de entre 2 y 3.5 milésimas de pulgada. Puede comprobarlo con un calibre magnético. Los recubrimientos más gruesos protegen mejor, pero pueden agrietarse si son demasiado gruesos.
¿Se puede pintar sobre acero galvanizado?
Sí, se puede pintar sobre acero galvanizado. Solo asegúrese de limpiar e imprimar la superficie primero. Esto ayuda a que la pintura se adhiera bien.
¿Por qué mi acero galvanizado se ve opaco o gris?
Un aspecto opaco o grisáceo significa que el acero tiene más silicio o fósforo. Esto no afecta la protección. El recubrimiento sigue funcionando bien.
¿Cuánto dura el acero galvanizado en exteriores?
El acero galvanizado puede durar de 20 a 50 años en exteriores. Su vida útil depende del clima y del grosor del recubrimiento. El aire húmedo o salado puede acortar su vida útil.
¿Es la galvanización por inmersión en caliente segura para el medio ambiente?
Sí, la galvanización por inmersión en caliente es segura si se siguen las normas. Las plantas tratan los residuos y controlan los humos. El zinc no es perjudicial en pequeñas cantidades.
¿Qué debo hacer si veo un área vacía?
Puede reparar pequeñas zonas sin pintura con pintura rica en zinc o un barniz reparador. Para zonas grandes, consulte con su proveedor. Compruebe siempre que la reparación cumpla con los estándares de su proyecto.