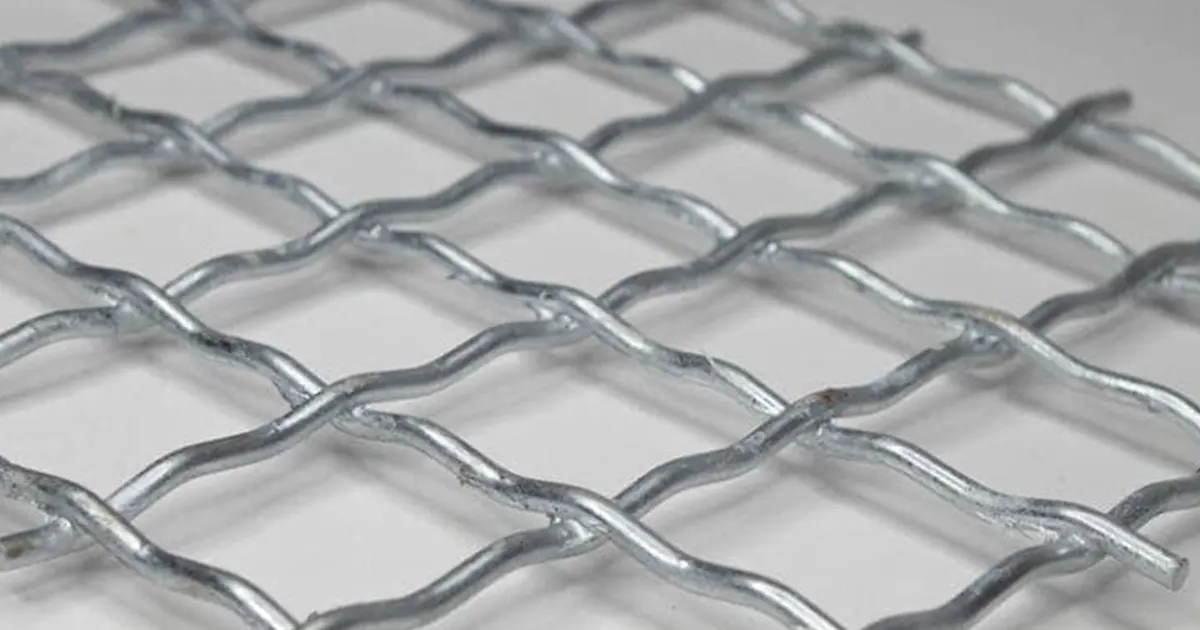
Galvanisasi celup panas adalah proses galvanisasi penting yang mengaplikasikan lapisan kuat pada baja untuk mencegah karat. Dalam proses ini, baja dicelupkan ke dalam seng yang sangat panas, menciptakan lapisan keras yang melindungi baja dari korosi. Anda dapat menemukan jaring kawat galvanis di berbagai lokasi, termasuk lokasi konstruksi, pertanian untuk pagar, dan layar pabrik. Banyak industri menggunakan proses galvanisasi untuk meningkatkan umur produk mereka, terutama di bidang konstruksi, manufaktur mobil, dan energi terbarukan.
Mengapa hal ini penting? Dengan mengatur suhu, waktu pencelupan, dan ketebalan lapisan dengan tepat selama proses galvanisasi, Anda dapat secara efektif mencegah karat dan meminimalkan pemborosan material.
Berikut adalah mengapa galvanisasi celup panas memiliki peran penting secara global:
| Kategori | Statistik |
|---|---|
| Tingkat pertumbuhan yang diproyeksikan | Pertumbuhan tahunan majemuk (CAGR) hampir 8% untuk penggunaan energi terbarukan. |
| Tingkat pertumbuhan yang diproyeksikan | CAGR 6.7% untuk sistem pelapisan dupleks |
| Wilayah terkemuka | Asia Pasifik dalam jumlah dan nilai |
| Sektor-sektor utama | Konstruksi, Manufaktur Mobil, Energi Terbarukan |
| Tren yang muncul | Meningkatnya permintaan akan sistem dupleks dan daur ulang. |
Ringkasan Utama
- Pelapisan galvanis celup panas mencegah baja berkarat. Hal ini dilakukan dengan membentuk lapisan seng yang kuat. Baja dimasukkan ke dalam seng cair yang panas.
- Mempersiapkan permukaan sangatlah penting. Baja yang bersih membantu seng menempel lebih baik. Hal ini membuat lapisan tersebut bertahan lebih lama.
- Jaga suhu bak seng antara 450°C dan 530°C. Ini memberikan kualitas dan ketebalan lapisan terbaik.
- Perhatikan berapa lama baja berada di dalam seng. Jika terlalu lama, Anda akan membuang bahan. Jika terlalu singkat, lapisan mungkin tidak menutupi dengan baik.
- Periksa baja dengan cermat setelah proses galvanisasi. Cari masalah seperti bagian yang terbuka atau lapisan yang tidak rata sebelum menggunakannya.
- Gunakan aturan seperti ASTM A123. Ini memastikan baja galvanis Anda aman dan berkualitas baik.
- Pilih jaring kawat galvanis untuk penggunaan di luar ruangan atau tempat yang sulit dijangkau. Ini membantu agar lebih awet dan mencegah karat.
- Perlakukan barang-barang yang dilapisi seng dengan hati-hati. Ini menjaga lapisan seng tetap aman. Hal ini membantu agar barang-barang tersebut dapat berfungsi dengan baik dalam jangka waktu yang lama.
Gambaran Umum Proses Galvanisasi
Apa Itu Galvanisasi Celup Panas?
Anda mungkin bertanya-tanya apa yang membuat proses galvanisasi celup panas begitu istimewa. Dengan metode ini, Anda mencelupkan baja atau besi ke dalam bak berisi seng cair. Ini menciptakan lapisan pelindung yang kuat yang melawan karat dan kerusakan. Tidak seperti metode pelapisan seng lainnya, galvanisasi celup panas memberikan ikatan yang lebih kuat dan cakupan yang lebih baik, bahkan pada bentuk yang kompleks atau potongan besar.
Mari kita bandingkan galvanisasi celup panas dengan pelapisan seng agar Anda dapat melihat perbedaannya:
| Aspek | Hot-Dip Galvanisasi | Seng Plating |
|---|---|---|
| Aplikasi Proses | Mencelupkan logam ke dalam seng cair untuk ikatan metalurgi. | Menggunakan listrik untuk ikatan yang lebih lemah |
| Liputan | Sangat cocok untuk bentuk yang kompleks dan struktur besar. | Sulit untuk menutupi desain yang rumit. |
| Dampak lingkungan | Menggunakan seng murni, lebih ramah lingkungan. | Menggunakan bahan kimia berbahaya |
| Ketahanan Korosi | Bertahan di lingkungan yang sulit | Tidak sekuat itu dalam kondisi yang berat. |
| Sifat Penyembuhan Diri | Dapat memperbaiki sendiri kerusakan kecil | Tidak sembuh sendiri |
Dengan galvanisasi celup panas, Anda mendapatkan lapisan yang lebih tahan lama dan memberikan perlindungan yang lebih baik. Itulah mengapa begitu banyak industri mempercayai proses ini untuk proyek-proyek terpenting mereka.
Langkah-langkah Utama dalam Proses Galvanisasi
Proses galvanisasi dapat dibagi menjadi tiga tahap utama: persiapan permukaan, galvanisasi, dan inspeksi. Setiap tahap memainkan peran penting dalam memastikan lapisan galvanisasi Anda kuat dan tahan lama.
olymp trade indonesiaTip: Jika Anda melewatkan atau terburu-buru pada tahap mana pun, Anda berisiko mengalami titik lemah atau kegagalan pelapisan. Luangkan waktu Anda untuk setiap langkah agar mendapatkan hasil terbaik.
Berikut sekilas tentang fungsi setiap tahapan pada baja Anda:
| Tahap | Kontribusi terhadap Kualitas dan Ketahanan Pelapisan |
|---|---|
| Persiapan Permukaan | Pastikan baja dalam keadaan bersih agar seng menempel dengan baik. Ini mencegah kegagalan lapisan akibat kotoran atau minyak. |
| Galvanizing | Membentuk lapisan seng-besi yang kuat yang melawan karat dan kerusakan. Di sinilah perlindungan sesungguhnya terjadi. |
| Inspeksi | Memeriksa kualitas produk jadi. Anda dapat mendeteksi bagian yang terlewat atau area yang tipis sebelum baja meninggalkan pabrik. |
Mari kita uraikan langkah-langkah yang akan Anda lihat dalam proses galvanisasi celup panas yang umum:
- DegreasingAnda menghilangkan lemak dan minyak dengan larutan pembersih panas.
- MembilasAnda membilas sisa-sisa pembersih yang tertinggal.
- PengawetanAnda mencelupkan baja ke dalam asam untuk menghilangkan karat dan kerak.
- Pembilasan Setelah PengawetanAnda membilas semua asam atau garam besi yang menempel.
- Pra-FluksAnda membersihkan permukaan sekali lagi dengan fluks panas.
- Bak Mandi SengAnda mencelupkan baja ke dalam seng cair untuk membentuk lapisan pelindung.
- FinishingAnda mendinginkan dan memeriksa baja tersebut, memastikan baja tersebut siap digunakan.
Setiap langkah dibangun berdasarkan langkah sebelumnya. Jika Anda mengikuti prosesnya, Anda akan mendapatkan lapisan yang tahan terhadap cuaca, bahan kimia, dan waktu. Itulah kekuatan galvanisasi.
Langkah-Langkah Persiapan Permukaan
Sebelum memasukkan baja ke dalam seng cair, Anda harus mempersiapkannya terlebih dahulu. Ini disebut persiapan permukaan. Ini adalah bagian terpenting dari proses galvanisasi celup panas. Jika Anda melewatkan atau terburu-buru dalam langkah-langkah ini, seng tidak akan menempel dengan baik. Lapisan Anda tidak akan bertahan lama.
Persiapan permukaan membantu lapisan menempel dan bekerja dengan baik. Daya rekat yang buruk terjadi jika permukaan terlalu halus. Hal ini juga terjadi jika ada sisa garam seng atau bahan kimia yang menghalangi penyerapan seng.
Inspeksi Permukaan
Pertama, Anda perhatikan baja dengan saksama. Anda periksa hal-hal yang dapat menyebabkan masalah di kemudian hari. Hal-hal tersebut meliputi oli, gemuk, stiker, cat, dan terak las. Anda juga memeriksa lubang ventilasi dan drainase. Lubang-lubang ini mencegah penumpukan tekanan berbahaya di dalam baja.
Berikut tabel yang menunjukkan apa yang perlu Anda periksa dan mengapa hal itu penting:
| Pos pemeriksaan | Deskripsi | Dampak pada Kualitas Pelapisan |
|---|---|---|
| Penghapusan Kontaminan | Bersihkan oli, stiker, dan gemuk yang menempel. | Mencegah masalah pelapisan dan membantu daya rekat. |
| Ventilasi dan Drainase | Pastikan ada lubang di sana | Menghentikan cairan yang terperangkap dan ledakan |
| Persiapan Permukaan | Pembersihan dengan semburan udara untuk menghilangkan pasir dan bahan pelepas cetakan. | Membuat permukaan menjadi kasar untuk pelapisan yang lebih baik. |
| Penghilangan Sisa Pengelasan | Buang terak dan fluks | Mencegah area yang tidak tertutup sempurna pada lapisan cat. |
| Kualifikasi Inspektur | Gunakan inspektur terlatih. | Memastikan pemeriksaan dilakukan dengan benar |
Jika Anda tidak memeriksa baja tersebut, Anda mungkin akan melewatkan sesuatu. Hal ini dapat merusak lapisan akhir.
Pembersihan dan Degreasing
Selanjutnya, Anda membersihkan baja. Anda perlu menghilangkan semua minyak, gemuk, dan zat organik. Anda dapat menggunakan larutan pembersih panas, pelarut, atau pembersihan dengan semprotan. Masing-masing cara memiliki kelebihan tersendiri.
| metode | Kelebihan |
|---|---|
| Pembersihan dengan Semprotan Abrasif | Menghilangkan lapisan cat lama, karat, dan kerak; membuat permukaan menjadi kasar. |
| Degreasing | Menghilangkan minyak dan lemak; mempersiapkan baja untuk proses pengasaman. |
Anda harus menghilangkan semua minyak dan kotoran. Jika ada yang tertinggal, seng tidak akan menempel dengan baik. Membersihkan lemak itu mudah, tetapi sangat penting.
- Permukaan tidak boleh mengandung minyak, gemuk, oksida logam, kerak pabrik, atau karat agar proses galvanisasi berjalan dengan baik.
- Proses penghilangan lemak menghilangkan zat organik dan mempersiapkan baja untuk langkah selanjutnya.
Pengasinan Asam
Sekarang, Anda melakukan pengasaman. Langkah ini menggunakan asam klorida atau asam sulfat untuk menghilangkan karat dan oksida besi. Anda mencelupkan baja ke dalam asam, dan itu akan membersihkan permukaan hingga ke logam murni. Setelah itu, Anda membilas baja dengan air bersih untuk menghilangkan sisa asam.
Beginilah cara kerja pengawetan dengan asam:
- Celupkan baja ke dalam larutan asam.
- Asam tersebut menghilangkan karat dan oksida.
- Bilas baja dengan air sebelum langkah selanjutnya.
Permukaan yang bersih memungkinkan seng menempel dengan baik pada baja. Pengasaman juga mencegah masalah seperti bercak kosong atau lapisan yang tidak rata. Jika Anda melakukannya dengan benar, Anda akan mendapatkan produk galvanis yang lebih tahan lama dan melawan karat.
Persiapan permukaan bukan hanya sebuah langkah. Ini adalah dasar untuk lapisan galvanis yang kuat dan tahan lama.
Membilas
Setelah proses pengasaman, Anda perlu membilas baja. Langkah ini mungkin tampak sederhana, tetapi memainkan peran besar dalam proses galvanisasi celup panas. Jika ada sisa asam yang tertinggal pada baja, hal itu dapat menyebabkan masalah besar di kemudian hari. Lapisan seng mungkin tidak menempel dengan baik, atau Anda mungkin melihat bintik-bintik di mana lapisan tersebut gagal.
Inilah mengapa membilas itu penting:
- Anda membersihkan semua residu asam yang dapat menghentikan ikatan seng.
- Anda membantu mencegah reaksi kimia yang tidak diinginkan dalam bak seng.
- Pastikan baja tersebut benar-benar bersih untuk langkah selanjutnya.
Jika Anda melewatkan pembilasan yang baik, Anda berisiko merusak kerja keras Anda selama persiapan permukaan. Selalu gunakan air bersih dan pastikan setiap bagian baja dibilas. Beberapa pabrik menggunakan sistem semprot, sementara yang lain mencelupkan baja ke dalam tangki besar. Apa pun caranya, Anda harus melihat air yang mengalir jernih sebelum melanjutkan.
olymp trade indonesiaTip: Luangkan waktu untuk membilas. Beberapa menit ekstra di sini dapat menyelamatkan Anda dari kegagalan pelapisan yang mahal di kemudian hari.
Fluks
Sekarang Anda siap untuk proses fluks. Langkah ini adalah bagian terakhir dari persiapan permukaan sebelum Anda mencelupkan baja ke dalam seng cair. Fluks tidak hanya membersihkan, tetapi juga mempersiapkan baja untuk lapisan seng yang kuat dan merata.
Inilah manfaat fluks bagi Anda:
- Hal ini membantu seng cair menyebar secara merata di atas baja.
- Alat ini menghilangkan sisa oksida atau kotoran yang tertinggal di permukaan.
- Ini mencegah baja mengalami oksidasi ulang sebelum masuk ke dalam bak seng.
- Ini mencegah kotoran masuk ke dalam bak seng.
Biasanya Anda menggunakan campuran khusus untuk fluks. Sebagian besar pabrik menggunakan campuran seng klorida dan amonium klorida. Campuran ini meleleh pada suhu rendah, biasanya antara 140–160°C. Saat dipanaskan, fluks berubah menjadi cairan yang melapisi baja. Lapisan cairan ini melindungi baja dan memastikan seng menempel dengan baik.
Jika Anda menginginkan lapisan yang tahan lama, jangan terburu-buru dalam proses pemberian fluks. Pastikan setiap bagian baja mendapatkan lapisan fluks yang merata. Pemberian fluks yang baik berarti lebih sedikit cacat dan hasil akhir yang lebih baik.
Catatan: Persiapan permukaan yang tepat, termasuk pembilasan dan pemberian fluks, akan menghasilkan lapisan galvanis yang kuat dan tahan lama.
Langkah Galvanisasi Celup Panas
Setelah menyelesaikan persiapan permukaan, Anda beralih ke inti proses galvanisasi celup panas. Di sinilah Anda mencelupkan baja ke dalam seng cair dan menciptakan lapisan pelindung yang kuat. Mari kita uraikan setiap bagiannya agar Anda tahu apa yang terjadi dan mengapa itu penting.
Perendaman Mandi Seng
Anda menurunkan baja ke dalam bak berisi seng cair. Bak seng tersebut berada pada suhu tinggi, dan panas ini membantu seng berikatan dengan baja. Reaksi dimulai segera, dan lapisan terbentuk saat baja tetap berada di dalam bak.
Suhu Galvanisasi
Anda perlu menjaga suhu bak seng tetap tepat. Jika Anda salah dalam hal ini, lapisan tidak akan terbentuk sebagaimana mestinya. Berikut yang perlu Anda ketahui:
- Suhu optimal bak seng untuk proses galvanisasi adalah antara 450 dan 530 °C.
- Ketebalan lapisan maksimum terjadi pada suhu 480 °C.
- Pembentukan lapisan berubah seiring dengan suhu:
- Pada suhu 450–470 °C, Anda mendapatkan lapisan ζ yang padat di atas lapisan δ.
- Pada suhu sekitar 480 °C, fase ζ bercampur dengan kantung-kantung seng cair.
- Di atas 500 °C, lapisan tersebut sebagian besar memiliki fase δ.
Jika Anda mengontrol suhu, Anda akan mendapatkan lapisan yang kuat dan merata. Jika terlalu rendah atau terlalu tinggi, Anda berisiko mengalami titik lemah atau lapisan yang rapuh.
Waktu Perendaman
Lamanya waktu merendam baja dalam bak seng juga penting. Semakin lama baja direndam, semakin tebal lapisannya. Namun, ada batasnya.
Karena reaksi galvanisasi adalah proses difusi, suhu bak seng yang lebih tinggi dan waktu perendaman yang lebih lama umumnya akan menghasilkan lapisan paduan yang agak lebih tebal. Seperti semua proses difusi, reaksi berlangsung cepat pada awalnya dan kemudian melambat seiring pertumbuhan lapisan dan menjadi lebih tebal. Namun, perendaman yang berkelanjutan melebihi waktu tertentu akan memiliki sedikit efek pada pertumbuhan lapisan lebih lanjut.
Anda perlu menemukan titik keseimbangan yang tepat. Jika Anda membiarkan baja terlalu lama, Anda akan membuang waktu dan tenaga. Jika Anda mengeluarkannya terlalu cepat, lapisan pelindungnya mungkin tipis atau tidak merata.
Penarikan dan Pengeringan
Setelah direndam, Anda mengeluarkan baja dari bak seng. Langkah ini disebut penarikan. Anda perlu membuang kelebihan seng agar lapisan tetap merata.
Proses penarikan dan pengeringan yang tepat sangat penting untuk lapisan yang berkualitas. Anda menghilangkan kelebihan seng melalui metode pengeringan. Reaksi metalurgi berlanjut setelah penarikan. Jika Anda tidak mendinginkan bagian yang besar dan tebal dengan cepat, Anda mungkin akan melihat rongga pada lapisan. Rongga-rongga ini dapat menyebabkan pengelupasan dan hasil akhir yang kasar. Anda harus mengikuti prosedur yang tepat untuk menjaga lapisan tetap kuat dan mencegah cacat.
ASTM A385 memberikan aturan untuk ventilasi dan drainase. Aturan ini membantu bagian berongga mendapatkan lapisan seng yang lengkap. Jika drainase tidak dilakukan dengan baik, udara dan larutan pembersih dapat terperangkap. Hal ini dapat merusak kualitas pelapisan dan dapat berbahaya.
Drainase yang tidak memadai dapat menyebabkan tekanan uap meningkat selama proses perendaman seng. Tekanan ini dapat menyebabkan kegagalan. Ventilasi dan drainase yang baik menjaga proses tetap aman dan memastikan seng melapisi setiap permukaan.
Berikut tabel singkat yang menunjukkan mengapa penarikan dan pengurasan air itu penting:
| Langkah | Apa yang kamu lakukan | Mengapa hal itu penting |
|---|---|---|
| Penarikan | Tarik baja dari bak seng | Mulai mendinginkan dan melapisi lapisan akhir. |
| Saluran Pembuangan Air | Hilangkan kelebihan seng. | Menjaga lapisan tetap seragam |
| Ventilasi | Biarkan udara keluar | Mencegah udara terjebak dan bahaya. |
Pendinginan dan Pendinginan
Setelah baja dikeringkan, Anda mendinginkannya. Langkah ini disebut pendinginan cepat (quenching). Anda bisa menggunakan air atau membiarkan baja mendingin dengan udara. Pendinginan memengaruhi tampilan lapisan dan seberapa kuat lapisan tersebut.
- Proses pendinginan mengubah struktur mikro dan membentuk fase paduan yang berbeda. Hal ini memengaruhi sifat mekanik.
- Lapisan seng yang lebih tebal tidak selalu berarti masa pakai yang lebih lama. Terkadang, lapisan yang tebal bisa rapuh dan retak.
- Lapisan paduan logam bisa keras dan rapuh. Jika Anda menerapkan gaya, retakan dapat menyebar.
Anda menginginkan lapisan yang kuat tetapi tidak rapuh. Jika Anda mendinginkan terlalu cepat atau terlalu lambat, Anda mungkin akan melihat retakan atau permukaan yang kasar. Pendinginan yang baik akan memberikan hasil akhir yang halus, mengkilap, dan lapisan yang kuat.
olymp trade indonesiaTip: Selalu periksa metode pendinginan untuk setiap pekerjaan. Beberapa bagian membutuhkan pendinginan lambat, sementara yang lain lebih baik dengan pendinginan cepat.
Sekarang Anda dapat melihat bagaimana setiap langkah dalam proses galvanisasi membangun lapisan yang kuat dan tahan lama. Jika Anda mengontrol suhu, waktu perendaman, penarikan, pengeringan, dan pendinginan, Anda akan mendapatkan baja yang tahan terhadap cuaca dan keausan.
Inspeksi dan Kontrol Kualitas
Inspeksi terakhir
Anda ingin baja galvanis Anda terlihat bagus dan berfungsi dengan baik. Inspeksi akhir adalah kesempatan terakhir Anda untuk menemukan masalah sebelum pengiriman. Anda mencari gelembung, ujung yang tajam, bagian tanpa lapisan, dan sisa-sisa material. Jika Anda menemukan masalah, Anda dapat memperbaikinya segera. Langkah ini membantu menghentikan keluhan dan menjaga kepuasan pelanggan.
Berikut tabel yang menunjukkan apa saja yang perlu Anda periksa selama inspeksi:
| Metode Inspeksi | Detail |
|---|---|
| Inspeksi visual | Perhatikan adanya lepuhan, ujung yang tajam, area yang botak, dan sisa-sisa. |
| Persyaratan Ketebalan Lapisan | Periksa apakah lapisan pelindungnya cukup tebal untuk baja dan penggunaannya. |
| Aturan Renovasi | Lihat seberapa banyak yang dapat Anda perbaiki dan metode apa yang diperbolehkan. |
Anda mengikuti aturan seperti ASTM A123 dan ISO 1461. Aturan-aturan ini memberi tahu Anda apa yang harus diperiksa dan bagaimana mengukur kualitas. Jika Anda menemukan bagian yang tidak rata, Anda dapat memperbaikinya dengan cara yang telah disetujui. Anda harus mengikuti aturan agar baja tetap kuat dan aman.
Pengukuran Ketebalan Lapisan
Anda perlu memeriksa ketebalan lapisan untuk memastikan sesuai dengan peraturan. Alat yang paling umum digunakan adalah pengukur ketebalan magnetik. Alat ini mudah digunakan dan tidak merusak baja. Anda cukup meletakkannya di atas baja, dan alat tersebut akan langsung menunjukkan ketebalannya.
Berikut adalah alat-alat utama yang dapat Anda gunakan:
- Alat pengukur ketebalan magnetik mudah digunakan dan tidak merusak baja.
- Mikroskopi optik adalah pengujian yang memotong baja dan hanya digunakan untuk masalah besar.
- Ada tiga jenis alat ukur magnetik: tipe pensil, tipe pisang, dan elektronik. Perbedaannya terletak pada kemudahan penggunaan dan keakuratannya.
Berikut adalah tabel untuk menunjukkan perbedaannya:
| metode | Deskripsi |
|---|---|
| Pengukur Gaya Pensil | Memiliki pegas dan membutuhkan permukaan datar untuk pembacaan yang baik. |
| Pengukur Pisang | Dapat digunakan dalam posisi apa pun dan tidak perlu sering diatur ulang. |
| Pengukur Elektronik | Menampilkan angka digital dan tidak perlu sering direset. |
| Magnetik/Elektromagnetik | Mengikuti aturan ASTM E 376 untuk pengukuran yang baik dan menghindari tepi yang kasar dan bagian yang tidak rata. |
Pengukur ketebalan magnetik adalah yang paling banyak digunakan dan tidak merusak baja. ASTM E 376 memberikan aturan untuk pengukuran yang baik. Anda sebaiknya tidak mengukur di dekat tepi atau bagian yang kasar untuk mendapatkan hasil terbaik.
olymp trade indonesiaTip: Selalu periksa alat ukur Anda sebelum memulai. Pastikan alat tersebut berfungsi dan memberikan angka yang tepat.
Pemeriksaan Daya Rekat dan Penampilan
Anda menginginkan lapisan galvanis menempel dengan baik dan terlihat bagus. Pemeriksaan daya rekat membantu Anda menemukan tempat-tempat di mana seng mungkin terkelupas atau rontok. Anda dapat menggunakan palu atau membengkokkan baja untuk melihat apakah lapisan tersebut tetap menempel. Jika Anda melihat retakan atau pengelupasan, berarti ada yang salah dalam prosesnya.
Pemeriksaan penampilan juga penting. Anda perlu memperhatikan kehalusan, kilau, dan lapisan yang merata. Jika Anda melihat bintik-bintik kasar, tetesan, atau area kusam, Anda mungkin perlu memperbaikinya. Penampilan yang baik berarti baja Anda akan lebih awet dan terlihat lebih baik saat digunakan.
Catatan: Jika Anda mengikuti semua langkah inspeksi ini, Anda akan mendapatkan baja galvanis yang kuat dan andal setiap saat.
Kriteria Penerimaan
Setelah menyelesaikan inspeksi baja galvanis celup panas, Anda perlu mengetahui apakah lapisan tersebut memenuhi standar yang tepat. Kriteria penerimaan ini membantu Anda memutuskan apakah pekerjaan Anda cukup baik untuk dikirim atau apakah Anda perlu memperbaiki sesuatu. Mari kita uraikan apa yang harus Anda perhatikan.
Pertama, Anda perlu memeriksa tiga hal utama: daya rekat, tampilan, dan ketebalan. Masing-masing hal tersebut penting untuk menentukan seberapa lama baja galvanis Anda akan bertahan dan berfungsi.
Jika Anda mengikuti kriteria ini, Anda dapat yakin bahwa baja Anda akan tahan terhadap pekerjaan berat dan cuaca buruk.
Berikut tabel sederhana yang menunjukkan apa yang perlu diperiksa dan apa saja persyaratannya:
| Kriteria Jenis | Persyaratan |
|---|---|
| Adhesi | Lapisan pelindung harus tahan terhadap pengelupasan tanpa terkelupas atau terkelupas. Anda harus memperhatikan tanda-tanda delaminasi. |
| Penampilan | Periksa apakah lapisan cat menutupi seluruh permukaan, merata, dan tidak ada cacat besar. Lapisan cat harus terlihat seragam dan sempurna. |
| Ketebalan | Gunakan alat pengukur ketebalan magnetik (seperti ASTM E376). Lapisan tersebut harus memenuhi standar minimum yang ditetapkan oleh ASTM A123, biasanya antara 2.0 dan 3.5 mil. |
Mari kita bahas satu per satu:
- AdhesiAnda ingin lapisan seng menempel dengan baik. Cobalah menggores atau mengetuk permukaan dengan lembut. Lapisan tersebut tidak boleh terkelupas atau terkelupas. Jika Anda melihat ada bagian di mana seng terangkat, Anda perlu memperbaiki area tersebut.
- PenampilanPerhatikan baja dari semua sisi. Lapisan pelindung harus menutupi setiap bagian. Anda tidak boleh melihat bagian yang tidak dilapisi, tetesan besar, atau gumpalan kasar. Lapisan yang baik terlihat halus dan rata. Benjolan kecil atau perubahan warna tidak masalah jika tidak memengaruhi kinerja baja.
- KetebalanGunakan alat ukur magnetik Anda untuk mengukur ketebalan lapisan. Ambil pembacaan di beberapa titik yang berbeda. Angka-angka tersebut harus memenuhi persyaratan minimum yang dibutuhkan oleh pekerjaan atau oleh ASTM A123. Jika lapisannya terlalu tipis, mungkin tidak akan melindungi baja. Jika terlalu tebal, bisa retak atau mengelupas.
Anda juga perlu ingat bahwa beberapa perbaikan diperbolehkan. Jika Anda menemukan bagian kecil yang terkelupas, Anda dapat memperbaikinya dengan metode yang disetujui seperti cat kaya seng atau stik perbaikan khusus. Selalu periksa aturan untuk proyek Anda sebelum melakukan perbaikan.
olymp trade indonesiaTip: Buatlah daftar periksa untuk setiap batch yang Anda inspeksi. Ini membantu Anda mendeteksi masalah sejak dini dan menjaga kualitas tetap tinggi.
Jika Anda mengikuti kriteria penerimaan ini, Anda dapat yakin bahwa baja galvanis Anda akan bertahan lama dan membuat pelanggan Anda senang.
Parameter Galvanisasi Utama
Suhu Mandi
Anda perlu memperhatikan suhu bak selama proses galvanisasi. Suhu bak seng cair memengaruhi bagaimana lapisan terbentuk pada baja Anda. Jika Anda mengatur suhu bak terlalu panas, Anda akan mendapatkan lapisan paduan yang tebal dengan kristal seng yang besar. Jika Anda menjaganya lebih dingin, Anda akan melihat lebih banyak area yang kaya aluminium dan lapisan yang lebih tipis. Perubahan ini memengaruhi seberapa baik baja Anda melawan karat. Ukuran butiran yang lebih halus dapat membantu ketahanan terhadap korosi, tetapi jika butirannya terlalu halus, lapisan mungkin tidak akan bertahan lama karena menjadi lebih aktif. Anda perlu menemukan keseimbangan yang tepat untuk perlindungan terbaik.
olymp trade indonesiaTip: Sebagian besar pabrik menjaga suhu bak antara 450°C dan 460°C untuk menghasilkan lapisan yang kuat dan merata.
Waktu Perendaman
Lamanya waktu Anda merendam baja dalam bak seng sangat berpengaruh. Semakin lama Anda merendamnya, semakin tebal lapisannya. Untuk beberapa jenis baja, hubungan ini seperti garis lurus—semakin lama waktu, semakin banyak seng yang menempel. Untuk jenis baja lainnya, efeknya melambat setelah beberapa saat. Anda membutuhkan cukup waktu agar seng menutupi setiap bagian dan agar udara keluar dari rongga-rongga. Jika Anda terburu-buru dalam langkah ini, Anda mungkin akan melihat lapisan yang tipis atau tidak merata. Jika Anda menunggu terlalu lama, Anda akan membuang waktu dan seng.
- Untuk sebagian besar pekerjaan, beberapa menit sudah cukup.
- Selalu periksa apakah seluruh permukaan basah dan mengkilap sebelum Anda menarik baja tersebut keluar.
Kimia Baja
Campuran unsur-unsur dalam baja Anda memengaruhi bagaimana baja tersebut bereaksi dalam bak galvanisasi. Silikon dan fosfor adalah dua unsur terpenting yang perlu diperhatikan. Jika Anda memiliki terlalu banyak silikon atau fosfor, Anda akan mendapatkan lapisan yang tebal, kasar, atau kusam. Jika Anda menjaga kadar unsur-unsur ini tetap rendah, Anda akan mendapatkan hasil yang halus dan cerah.
Berikut tabel singkat untuk membantu Anda melihat bagaimana silikon memengaruhi lapisan tersebut:
| Rentang Setara Silikon | Karakteristik Pelapisan |
|---|---|
| <0.04% | Lapisan tipis dan cerah |
| 0.04% –0.15% | Ketebalan dan tampilan yang tidak dapat diprediksi |
| 0.15% –0.22% | Ketebalan dan penampilan normal |
| > 0.22% | Lapisan tebal berwarna abu-abu kusam |
Anda harus mengingat poin-poin berikut:
- Jaga kadar silikon di bawah 0.04% atau antara 0.15% dan 0.22%.
- Jaga kadar fosfor di bawah 0.04%.
- Kandungan fosfor yang tinggi dapat membuat lapisan menjadi kasar dan tebal.
Jika Anda mengetahui komposisi kimia baja Anda, Anda dapat memprediksi bagaimana baja tersebut akan berperilaku dalam proses galvanisasi celup panas. Hal ini membantu Anda menghindari kejutan dan mendapatkan lapisan yang Anda inginkan.
Kebersihan Permukaan
Anda perlu memastikan baja Anda sebersih mungkin sebelum dicelupkan ke dalam seng. Jika Anda membiarkan minyak, kotoran, atau karat pada permukaan, seng tidak dapat menempel dengan baik. Hal ini dapat menyebabkan lapisan terkelupas atau rontok di kemudian hari. Permukaan yang bersih memungkinkan ion seng menempel pada baja dan membentuk ikatan yang kuat. Anda akan mendapatkan lapisan yang halus dan rata yang melindungi baja Anda dari karat. Jika Anda melewatkan pembersihan, Anda mungkin akan melihat bintik-bintik kasar atau area tipis pada lapisan. Titik-titik lemah ini dapat memungkinkan air dan udara mencapai baja, yang menyebabkan karat. Selalu pastikan Anda menyelesaikan langkah-langkah pra-perawatan seperti penghilangan lemak dan pengasaman. Ini membantu Anda mendapatkan lapisan yang kuat dan rata yang tahan lama.
Kondisi Fluks
Anda perlu menjaga fluks Anda dalam kondisi baik untuk hasil terbaik. Fluks membantu seng menempel pada baja dan menjaga permukaan tetap bersih tepat sebelum proses pencelupan. Berikut yang perlu Anda perhatikan:
- Jaga suhu fluks antara 60°C dan 80°C. Ini membantu mencegah percikan seng dan mengurangi abu.
- Pastikan campuran kimia dalam fluks Anda seimbang. Terlalu banyak ion besi dapat mencemari larutan dan menghasilkan abu dan kerak tambahan.
- Periksa kadar zat besi dan pH secara berkala. Jika Anda mengontrol hal-hal ini, proses akan berjalan lancar dan mengurangi pemborosan seng.
Jika Anda merawat fluks dengan baik, Anda akan mendapatkan larutan yang lebih bersih dan lapisan yang lebih baik. Anda juga menghemat uang karena menggunakan lebih sedikit seng dan memiliki lebih sedikit masalah untuk diperbaiki.
Kecepatan Penarikan
Kecepatan Anda menarik baja keluar dari bak seng akan memengaruhi lapisan pelindungnya. Jika Anda bergerak terlalu cepat, lapisan pelindung akan menjadi lebih tipis. Kecepatan penarikan sekitar 4 meter per menit dapat membuat lapisan seng jauh lebih tipis. Ini penting karena lapisan yang tipis mungkin tidak melindungi baja dalam jangka waktu lama. Jika Anda bergerak terlalu lambat, Anda mungkin akan mendapatkan tetesan atau hasil akhir yang kasar. Anda perlu menemukan kecepatan yang tepat untuk pekerjaan Anda. Ini membantu Anda mengontrol ketebalan lapisan dan menekan biaya. Selalu periksa kecepatan penarikan Anda untuk memastikan Anda mendapatkan hasil akhir dan perlindungan yang Anda butuhkan.
Komposisi Mandi
Anda mungkin berpikir semua larutan seng itu sama, tetapi campuran di dalam larutan tersebut mengubah segalanya. Bahan utamanya adalah seng, tetapi Anda sering menambahkan logam lain untuk membuat lapisan lebih baik. Unsur-unsur tambahan ini membantu Anda mendapatkan hasil akhir yang lebih halus, perlindungan yang lebih kuat, dan lebih sedikit limbah.
Mari kita lihat apa yang terjadi ketika Anda menambahkan berbagai logam:
| Elemen Paduan | Efek pada Kualitas Pelapisan | Dampak terhadap Ketahanan Korosi |
|---|---|---|
| Al (Aluminium) | Melindungi dari oksidasi | Meningkatkan daya tahan secara keseluruhan |
| Ni (Nikel) | Membatasi reaktivitas baja | Meningkatkan sifat pelindung |
| Pb, Bi, Sn | Meningkatkan fluiditas | Mengurangi konsumsi seng |
Anda dapat melihat bahwa setiap elemen memiliki fungsi khusus. Aluminium membantu mencegah permukaan teroksidasi. Nikel mencegah baja bereaksi terlalu banyak, yang berarti Anda mendapatkan lapisan yang lebih merata. Timbal, bismut, dan timah membuat seng mengalir lebih baik, sehingga Anda menggunakan lebih sedikit seng dan mendapatkan lebih sedikit tetesan.
Berikut hal-hal lain yang perlu Anda ketahui:
- Penambahan unsur paduan mengubah cara seng membentuk lapisan pelindung pada baja.
- Beberapa bak mandi menggunakan tembaga atau titanium. Logam-logam ini memberikan perlindungan terhadap karat yang serupa dengan tembaga saja.
- Para ilmuwan masih mempelajari secara tepat bagaimana logam-logam ini bekerja bersama, tetapi Anda dapat yakin bahwa campuran yang tepat akan memberikan lapisan yang lebih kuat dan tahan lama.
Jika Anda menginginkan hasil terbaik, selalu periksa komposisi larutan peleburan Anda. Campuran yang baik berarti lebih sedikit masalah dan baja yang lebih baik.
Metode Pendinginan
Setelah Anda mengeluarkan baja dari bak seng, Anda perlu mendinginkannya. Cara Anda mendinginkan baja akan memengaruhi tampilan lapisan dan kekuatannya. Anda dapat menggunakan air, udara, atau campuran keduanya.
Berikut cara kerja masing-masing metode untuk Anda:
- pendinginan airIni mendinginkan baja dengan cepat. Anda mendapatkan hasil akhir yang mengkilap, tetapi terkadang lapisan tersebut bisa sedikit rapuh.
- pendingin udaraProses ini membutuhkan lebih banyak waktu. Lapisan ini menghasilkan tampilan matte dan biasanya lebih kuat.
- Pendinginan campuranBeberapa tanaman menggunakan keduanya. Anda mendapatkan keseimbangan antara kilau dan kekuatan.
Jika Anda mendinginkan terlalu cepat, Anda mungkin akan melihat retakan atau pengelupasan. Jika Anda mendinginkan terlalu lambat, Anda bisa mendapatkan permukaan yang kasar. Anda perlu memilih metode yang tepat untuk pekerjaan Anda. Untuk jaring kawat tipis, pendinginan cepat bekerja dengan baik. Untuk balok tebal, pendinginan lambat membantu mencegah retakan.
olymp trade indonesiaTip: Selalu sesuaikan metode pendinginan Anda dengan ukuran dan bentuk baja. Ini membantu Anda menghindari cacat dan menjaga lapisan tetap kuat.
Ketebalan Lapisan Target
Anda perlu mencapai ketebalan lapisan yang tepat agar baja Anda tahan lama. Jika lapisannya terlalu tipis, karat dapat menembus. Jika terlalu tebal, lapisan tersebut mungkin retak atau mengelupas. Standar membantu Anda mengetahui ketebalan yang harus ditargetkan.
Lihat tabel ini untuk target umum:
| tipe aplikasi | Rentang Ketebalan yang Direkomendasikan (μm) |
|---|---|
| Pelapis Umum | 25-75 |
| powder Coating | Bervariasi tergantung pada substrat dan proses. |
| Lapisan Konformal | 25-75 |
Sebagian besar pekerjaan menggunakan rentang ketebalan 25 hingga 75 mikron. Untuk penggunaan khusus, seperti dirgantara atau pertahanan, Anda mungkin akan melihat standar MIL-I-46058C. Aturan ini menyatakan bahwa Anda memerlukan ketebalan lapisan kering antara 25 dan 75 mikron.
Untuk aplikasi yang membutuhkan keandalan tinggi, seperti di bidang kedirgantaraan atau pertahanan, standar MIL-I-46058C sering dirujuk, dengan menekankan rentang ketebalan lapisan kering sebesar 25–75 μm.
Anda harus selalu melakukan pengukuran sebelum dan sesudah pengeringan jika menggunakan pelapis bubuk. Standar ASTM membantu Anda memeriksa pekerjaan Anda dan memastikan Anda memenuhi aturan yang berlaku.
- American Society for Testing and Materials (ASTM) menyediakan alat untuk mengukur ketebalan.
- Selalu periksa lapisan cat Anda di beberapa titik untuk memastikan lapisannya merata.
Jika Anda mengikuti target-target ini, baja galvanis Anda akan tahan terhadap pekerjaan berat dan cuaca buruk.
Standar dan Kebutuhan Aplikasi
Anda menginginkan baja galvanis yang tahan lama. Anda juga menginginkannya memenuhi aturan untuk proyek Anda. Di sinilah standar berperan. Aturan-aturan ini memberi tahu Anda seberapa tebal lapisan pelindungnya, bagaimana cara mengujinya, dan apa yang harus diperhatikan selama inspeksi. Jika Anda mengikuti standar yang tepat, Anda akan mendapatkan baja yang sesuai untuk pekerjaan Anda dan lolos setiap pemeriksaan.
Mari kita lihat beberapa standar utama yang mungkin Anda temui:
| Standar | Deskripsi |
|---|---|
| ISO 1461: 2022 | Menetapkan aturan dasar untuk pelapisan galvanis celup panas pada besi dan baja. Ini mencakup cara menguji pelapisan dan sifat-sifat apa yang perlu diperiksa. Beberapa produk memiliki aturan tersendiri, tetapi banyak yang menggunakan ini sebagai dasar. |
Anda mungkin juga melihat standar yang berbeda untuk produk yang berbeda. Berikut panduan singkatnya:
| Standar | Aplikasi | Persyaratan Utama |
|---|---|---|
| ASTM A123 / A123M | Galvanisasi umum | Menentukan ketebalan lapisan minimum, hasil akhir yang halus, dan daya rekat yang kuat. |
| ASTM A153 / A153M | Perangkat keras (seperti baut, mur) | Mirip dengan A123, tetapi juga mencakup ulir dan bagian yang rapuh. |
| ASTM A767 / A767M | Besi beton (batang penguat) | Ketebalan lapisan tergantung pada ukuran batang. Juga mencakup pasivasi dan pelacakan. |
olymp trade indonesiaTip: Selalu periksa standar apa yang dibutuhkan proyek Anda sebelum memulai. Ini akan menghemat waktu dan uang Anda.
Anda mungkin bertanya-tanya mengapa standar ini penting. Standar ini membantu Anda memilih lapisan yang tepat untuk pekerjaan Anda. Misalnya, tiang pagar membutuhkan lapisan yang berbeda dari balok jembatan. Jika Anda menggunakan standar yang salah, baja Anda mungkin akan berkarat terlalu cepat atau gagal dalam inspeksi.
Berikut cara Anda dapat mencocokkan kebutuhan Anda dengan standar yang tepat:
- Proyek konstruksiGunakan ASTM A123 untuk balok, kolom, dan pelat.
- Perangkat keras dan pengencangGunakan ASTM A153 untuk baut, mur, dan komponen kecil.
- Baja tulanganPilih ASTM A767 untuk tulangan baja pada beton.
- Penggunaan umum: ISO 1461 berlaku untuk sebagian besar komponen baja lainnya.
Anda juga perlu mempertimbangkan di mana Anda akan menggunakan baja tersebut. Tempat yang basah, asin, atau industri membutuhkan lapisan yang lebih tebal. Jika Anda bekerja di area kering, lapisan yang lebih tipis mungkin sudah cukup. Selalu periksa peraturan di negara atau industri Anda.
Catatan: Jika Anda mengikuti standar yang tepat, Anda akan mendapatkan baja yang lebih awet dan menjaga keselamatan orang.
Setelah mengetahui kebutuhan aplikasi Anda, Anda dapat berbicara dengan pihak penyedia jasa galvanisasi dan meminta lapisan yang tepat. Hal ini membantu Anda menghindari masalah dan membuat proyek Anda sukses.
Cacat Umum pada Proses Galvanisasi
Saat mengerjakan proses galvanisasi celup panas, Anda menginginkan lapisan yang halus, mengkilap, dan kuat. Terkadang, hal-hal tidak berjalan sesuai rencana. Anda mungkin melihat beberapa cacat umum muncul. Mari kita lihat tiga yang paling sering terjadi: bintik-bintik tanpa lapisan, inklusi abu, dan bintik-bintik kerak.
Titik-titik Kosong
Bintik-bintik tanpa lapisan adalah tempat di mana lapisan seng tidak menempel pada baja. Anda dapat melihatnya sebagai bercak baja mengkilap tanpa lapisan seng. Bintik-bintik tanpa lapisan terjadi ketika baja tidak cukup bersih sebelum dicelupkan. Gemuk, oli, terak las, atau bahkan stiker dapat menghalangi seng untuk menempel.
Berikut penyebab umum munculnya area botak:
- Anda melewatkan atau terburu-buru membersihkan permukaan.
- Terdapat sisa minyak, cat, atau karat pada baja tersebut.
- Baja tersebut memiliki bagian yang kasar atau tepi yang tajam.
Jika Anda menemukan area yang terkelupas, jangan khawatir. Anda dapat memperbaikinya. Untuk area yang terkelupas kecil, lapisan seng di sekitarnya mungkin akan menutup area tersebut dengan sendirinya. Untuk area yang lebih besar, Anda dapat menggunakan cat kaya seng atau semprotan berbahan dasar seng untuk menutupi baja tersebut. Selalu periksa ukuran area yang terkelupas sebelum Anda memperbaikinya. Pastikan perbaikan Anda memenuhi aturan untuk proyek Anda.
olymp trade indonesiaTip: Selalu bersihkan baja Anda dengan baik sebelum proses galvanisasi. Pembersihan yang baik mencegah munculnya bintik-bintik kosong dan memberikan lapisan yang kuat dan merata.
Inklusi Abu
Inklusi abu tampak seperti bintik-bintik abu-abu atau hitam yang menempel pada lapisan seng. Ini berasal dari abu seng, yang terbentuk di permukaan cairan seng cair. Jika Anda tidak membuang abu sebelum mencelupkan, abu tersebut dapat menempel pada baja Anda.
Mengapa inklusi abu terjadi?
- Anda tidak perlu membersihkan abu dari permukaan bak mandi.
- Baja tersebut bergerak terlalu cepat melalui bak peleburan.
- Bak mandi menjadi berantakan saat berendam.
Inklusi abu tidak hanya terlihat buruk. Inklusi abu juga dapat membuat lapisan lebih lemah di area tersebut. Anda dapat mencegahnya dengan sering membersihkan permukaan cairan peleburan dan menggerakkan baja secara perlahan dan halus. Jika Anda melihat abu pada bagian yang sudah jadi, terkadang Anda dapat membersihkannya dengan sikat. Untuk inklusi yang lebih dalam, Anda mungkin perlu melakukan perbaikan pada area tersebut dengan cat seng.
Jerawat Kotor
Bintik-bintik kerak adalah benjolan kecil atau lekukan pada permukaan galvanis. Permukaan ini terasa kasar dan terlihat seperti kutil kecil. Bintik-bintik ini berasal dari kerak, yaitu campuran seng dan besi yang mengendap di dasar bak. Jika Anda mengaduk bak atau baja menggores dasar, kerak dapat mengapung dan terjebak di lapisan galvanis.
Dross adalah paduan seng-besi yang mengendap di dasar bak logam. Dross dapat teraduk selama proses pencelupan dan akhirnya terperangkap dalam lapisan. Hal ini menghasilkan lekukan atau tonjolan kecil pada permukaan logam.
Anda dapat menghentikan jerawat bernanah dengan cara:
- Menjaga agar kamar mandi tetap bersih dan tenang.
- Memperhatikan suhu air mandi dan waktu berendam.
- Pastikan baja tersebut tidak menggores bagian bawah.
Jika Anda melihat bintik-bintik kerak, biasanya hal itu tidak mengurangi kekuatan baja, tetapi dapat terlihat jelek. Untuk pekerjaan penting, Anda mungkin perlu mengikis atau mengamplasnya.
Berikut tabel cepat untuk membantu Anda mengingat:
| Cacat | Penyebab utama | Cara Mencegah atau Memperbaiki |
|---|---|---|
| Titik-titik Kosong | Pembersihan yang buruk | Bersihkan baja dengan baik, perbaiki dengan cat seng. |
| Inklusi Abu | Abu tertinggal di permukaan bak mandi | Bersihkan permukaan cairan, gerakkan baja perlahan. |
| Jerawat Kotor | Kotoran teraduk di dalam bak mandi | Jaga agar suasana mandi tetap tenang, kendalikan gerakan mencelupkan tubuh. |
Jika Anda mewaspadai cacat-cacat ini dan mengikuti praktik yang baik, Anda akan mendapatkan hasil akhir galvanis yang lebih baik dan tahan lama setiap saat.
Aliran dan Tetesan
Anda mungkin akan melihat bercak dan tetesan pada baja galvanis. Bercak-bercak ini tampak seperti garis-garis atau tetesan tebal seng yang menggantung di permukaan. Hal ini terjadi ketika terlalu banyak seng cair menempel pada baja saat Anda menariknya keluar dari bak peleburan. Terkadang, bentuk baja atau cara Anda memindahkannya menyebabkan seng menumpuk di sudut-sudut atau di bagian bawah.
Mengapa Anda mengalami pendarahan dan kebocoran? Berikut adalah alasan utamanya:
- Anda menarik baja itu terlalu lambat atau dengan sudut yang salah.
- Baja tersebut memiliki rongga atau sudut tempat seng mengumpul.
- Suhu bak terlalu rendah, sehingga seng tidak mengalir dengan baik.
Cairan yang menetes dan mengalir tidak selalu merusak kinerja baja, tetapi dapat terlihat berantakan. Jika Anda menginginkan hasil akhir yang halus, Anda perlu mengontrol cara mengangkat baja dan memeriksa suhu bak.
olymp trade indonesiaTip: Cobalah mendesain komponen Anda dengan tepi yang halus dan lubang drainase yang baik. Ini membantu lapisan seng mengalir dengan mudah dan memberikan tampilan yang lebih bersih.
Jika Anda melihat tetesan besar, Anda dapat mengikis atau menggerindanya setelah baja mendingin. Untuk tetesan kecil, sikat kawat seringkali ampuh.
Pengelupasan dan Pengelupasan
Pengelupasan dan terkelupas terlihat seperti bagian-bagian lapisan seng yang terlepas dari baja. Anda mungkin melihat serpihan mengkilap atau bercak kusam di tempat seng terangkat. Masalah ini berarti lapisan tersebut tidak menempel dengan baik pada baja.
Apa penyebab kulit mengelupas dan terkelupas?
- Baja tersebut mendingin terlalu cepat atau terlalu lambat.
- Baja tersebut mengandung terlalu banyak silikon atau fosfor.
- Permukaan tersebut tidak bersih sebelum dicelupkan.
Pengelupasan dan keretakan dapat membuat baja Anda berkarat lebih cepat. Air dan udara dapat mencapai bagian yang terbuka dan mulai mengikis logam. Anda perlu menghindari masalah ini dengan memeriksa komposisi kimia baja Anda dan memastikan Anda membersihkannya dengan baik.
Berikut tabel cepat untuk membantu Anda mengingat:
| Menyebabkan | Bagaimana Mencegahnya |
|---|---|
| Pendinginan cepat atau lambat | Gunakan metode pendinginan yang tepat |
| Kandungan silikon atau fosfor yang tinggi | Periksa komposisi kimia baja. |
| Pembersihan yang buruk | Bersihkan baja sebelum dicelupkan |
Jika Anda menemukan pengelupasan, Anda dapat memperbaiki area kecil tersebut dengan cat yang kaya seng. Untuk area yang luas, Anda mungkin perlu melakukan galvanisasi ulang pada bagian tersebut.
Lapisan Kasar atau Tidak Merata
Terkadang, Anda melihat lapisan yang kasar atau tidak rata pada baja galvanis. Permukaannya mungkin terasa bergelombang, berpasir, atau memiliki bagian yang tebal dan tipis. Hal ini terjadi ketika baja tidak bersih, atau cairan pelapisnya mengandung terlalu banyak besi atau logam lainnya.
Lapisan permukaan menjadi kasar ketika:
- Baja tersebut berkarat, berkerak, atau memiliki cat lama.
- Bak mandi tersebut terlalu banyak mengandung ampas atau abu.
- Baja tersebut terlalu lama terendam dalam cairan.
Lapisan kasar masih dapat melindungi baja, tetapi tampilannya kurang bagus. Selain itu, lapisan kasar juga dapat mempersulit proses pengecatan atau pengelasan baja di kemudian hari.
Catatan: Selalu periksa langkah-langkah pembersihan Anda dan jaga kebersihan bak seng. Ini membantu Anda mendapatkan hasil akhir yang halus dan rata.
Jika Anda menginginkan tampilan yang lebih baik, Anda dapat mengampelas atau memoles permukaan setelah proses galvanisasi. Untuk sebagian besar pekerjaan, sedikit kekasaran tidak masalah selama lapisan tersebut menutupi baja.
Ketebalan Berlebihan
Pernahkah Anda memperhatikan lapisan galvanis yang terlihat terlalu tebal atau berat? Itulah yang disebut ketebalan berlebih. Cacat ini berarti lapisan seng pada baja Anda jauh lebih tebal dari seharusnya. Anda mungkin berpikir lapisan yang lebih tebal selalu lebih baik, tetapi itu tidak benar. Terlalu banyak seng justru dapat menyebabkan masalah.
Mengapa ketebalan yang berlebihan bisa terjadi?
Cacat ini biasanya muncul ketika terjadi kesalahan selama proses galvanisasi. Berikut beberapa penyebab umumnya:
- Baja tersebut memiliki kandungan silikon atau fosfor yang tinggi. Unsur-unsur ini membuat seng bereaksi lebih cepat dan menumpuk lebih banyak.
- Anda membiarkan baja tersebut terlalu lama di dalam bak seng.
- Suhu air mandinya terlalu tinggi.
- Anda menarik baja keluar terlalu lambat, sehingga lebih banyak seng menempel pada permukaan.
- Permukaan baja tersebut kasar atau tidak rata, yang menahan kelebihan seng.
olymp trade indonesiaTip: Selalu periksa komposisi kimia baja Anda sebelum melakukan galvanisasi. Jika Anda tahu baja tersebut mengandung banyak silikon atau fosfor, Anda dapat menyesuaikan prosesnya untuk menghindari lapisan yang terlalu tebal.
Bagaimana Anda bisa mendeteksi ketebalan yang berlebihan?
Anda dapat melihat dan merasakan cacat ini. Lapisan cat terlihat tebal, kasar, atau bahkan menggumpal. Terkadang, Anda melihat tetesan atau aliran yang mengeras di permukaan. Jika Anda mengukur ketebalannya dengan alat ukur, angkanya akan jauh lebih tinggi daripada standar.
Mengapa ketebalan yang berlebihan menjadi masalah?
Lapisan tebal mungkin terdengar kuat, tetapi sebenarnya bisa jadi lemah. Berikut alasannya:
- Lapisan seng yang tebal dapat retak atau terkelupas, terutama jika Anda membengkokkan atau memukul baja tersebut.
- Lapisan tersebut dapat menyembunyikan cacat atau memerangkap abu dan ampas di dalamnya.
- Hal ini membuat pengelasan, pengecatan, atau pemasangan komponen menjadi lebih sulit.
- Anda membuang-buang seng, yang akan menambah biaya.
Bagaimana cara mencegah atau memperbaikinya?
Anda dapat menghindari masalah ini jika Anda mengontrol proses Anda. Berikut tabel singkat untuk membantu Anda mengingatnya:
| Menyebabkan | Pencegahan/Koreksi |
|---|---|
| Silikon/fosfor tinggi | Gunakan baja rendah silikon atau sesuaikan waktu. |
| Waktu perendaman yang lama | Persingkat waktu pencelupan |
| Suhu bak mandi tinggi | Turunkan suhu |
| Penarikan bertahap | Tingkatkan kecepatan penarikan |
| Permukaan baja kasar | Baja halus atau baja yang dibersihkan dengan semprotan |
Jika Anda sudah memiliki bagian dengan ketebalan yang berlebihan, terkadang Anda dapat mengikis atau mengampelas lapisan tersebut. Untuk bagian-bagian kecil, Anda mungkin perlu melakukan galvanisasi ulang dengan kontrol yang lebih baik.
Catatan: Selalu ikuti standar ketebalan lapisan. Ini akan menjaga baja Anda tetap kuat, aman, dan tampak bagus.
Ingat, ketebalan yang tepat memberikan perlindungan terbaik. Terlalu banyak seng dapat menyebabkan masalah, jadi perhatikan proses dan pengukuran Anda!
Catatan Keselamatan dan Lingkungan
Penanganan Asam
Anda bekerja dengan asam kuat dalam proses galvanisasi celup panas. Asam-asam ini membersihkan baja sebelum dicelupkan ke dalam seng. Anda perlu menanganinya dengan hati-hati. Jika asam tumpah, dapat membakar kulit atau mata Anda. Asam juga dapat merusak lantai dan peralatan.
Berikut cara agar Anda tetap aman:
- Selalu kenakan sarung tangan, kacamata pelindung, dan celemek tahan asam.
- Gunakan pelindung wajah jika Anda menuang atau mencampur asam.
- Simpan asam dalam tangki atau wadah khusus. Pastikan wadah tersebut berlabel.
- Siapkan perlengkapan pertolongan pertama di dekat Anda. Anda ingin membersihkan tumpahan dengan cepat.
- Jangan pernah mencampur asam dengan bahan kimia lain kecuali Anda yakin itu aman.
olymp trade indonesiaTip: Jika kulit Anda terkena asam, segera bilas dengan banyak air. Beritahu atasan Anda sesegera mungkin.
Anda juga harus memeriksa tangki asam Anda untuk mengetahui adanya kebocoran. Kebocoran kecil dapat berubah menjadi masalah besar. Jika Anda melihat karat atau noda di sekitar tangki, laporkan. Anda membantu menjaga keselamatan semua orang jika Anda bertindak cepat.
Kontrol Asap
Anda akan melihat asap saat bekerja dengan asam panas dan seng cair. Asap ini dapat mengganggu hidung, tenggorokan, dan paru-paru Anda. Beberapa asap, seperti kabut asam klorida atau asap seng oksida, dapat membuat Anda sakit jika terhirup.
Anda dapat mengendalikan asap dengan langkah-langkah berikut:
- Nyalakan kipas ventilasi sebelum Anda mulai bekerja.
- Gunakan sungkup asap atau penutup di atas tangki asam.
- Buka jendela atau ventilasi agar udara segar masuk.
- Gunakan masker atau respirator jika Anda bekerja di dekat asap dalam waktu lama.
Berikut tabel cepat untuk membantu Anda mengingat:
| Sumber Asap | Metode kontrol |
|---|---|
| Tangki asam | Kipas angin hisap, tudung asap |
| Bak mandi seng | Ventilasi lokal |
| Stasiun pembersihan | Buka jendela, kipas angin |
Catatan: Jika Anda merasa pusing atau mata Anda terasa perih, keluarlah untuk menghirup udara segar. Segera beri tahu ketua tim Anda.
Pengolahan limbah
Anda menghasilkan limbah saat membersihkan baja dan menggunakan bahan kimia. Limbah ini dapat membahayakan lingkungan jika tidak ditangani dengan benar. Anda ingin menjaga keamanan pabrik dan mengikuti aturan yang berlaku.
Inilah yang dapat Anda lakukan:
- Kumpulkan asam bekas dan air bilasan dalam tangki khusus.
- Netralkan asam sebelum Anda membuangnya.
- Saringlah zat padat dan logam dari air limbah.
- Kirim limbah ke pusat pengolahan yang berlisensi.
Anda tidak boleh membuang asam atau bahan kimia ke saluran pembuangan. Hal ini dapat mencemari sungai dan membahayakan ikan dan tumbuhan. Selalu ikuti aturan pembuangan limbah di pabrik Anda.
Ingat: Pengolahan limbah yang baik menjaga kebersihan pabrik Anda dan melindungi alam. Anda membantu komunitas Anda ketika Anda menangani limbah dengan cara yang benar.
Keamanan Operator
Anda memainkan peran besar dalam menjaga keamanan pabrik galvanisasi. Setiap hari, Anda berhadapan dengan logam panas, bahan kimia kuat, dan peralatan berat. Anda perlu tetap waspada dan mengikuti kebiasaan keselamatan yang baik. Berikut cara Anda dapat melindungi diri sendiri dan tim Anda.
Kenakan Perlengkapan yang Tepat
Peralatan pelindung pribadi (APD) adalah garis pertahanan pertama Anda. Anda harus selalu mengenakan:
- Kacamata pengaman atau pelindung mata untuk melindungi mata Anda dari cipratan dan percikan api.
- Sarung tangan tahan asam untuk melindungi tangan Anda dari bahan kimia.
- Kemeja lengan panjang dan celana panjang yang terbuat dari bahan tahan api.
- Sepatu bot berujung baja untuk melindungi kaki Anda dari benda jatuh.
- Gunakan pelindung telinga jika Anda bekerja di dekat mesin yang berisik.
- Gunakan respirator atau masker saat menangani bubuk atau bekerja di dekat asap.
olymp trade indonesiaTip: Periksa persneling Anda sebelum setiap perpindahan gigi. Ganti apa pun yang terlihat aus atau rusak.
Tetap Waspadai Lingkungan Sekitar Anda
Anda perlu waspada terhadap derek yang bergerak, forklift, dan pekerja lainnya. Selalu berjalan di area yang telah ditandai. Jangan pernah terburu-buru atau mengambil jalan pintas. Jika Anda melihat tumpahan atau alat yang rusak, segera laporkan.
Ikuti Kebiasaan Kerja yang Aman
Anda dapat menghindari sebagian besar kecelakaan dengan mengikuti rutinitas yang aman. Berikut beberapa kebiasaan yang perlu diingat:
- Jaga area kerja Anda tetap bersih dan kering.
- Gunakan alat hanya untuk tujuan yang dimaksudkan.
- Angkat dengan kaki Anda, bukan punggung Anda.
- Dilarang makan, minum, atau merokok di area kerja.
- Cucilah tangan Anda setelah memegang bahan kimia atau seng.
Ketahui Apa yang Harus Dilakukan dalam Keadaan Darurat
Keadaan darurat dapat terjadi dengan cepat. Anda harus tahu di mana menemukan:
- Fasilitas pancuran darurat dan tempat pencuci mata.
- Alat pemadam kebakaran dan alarm.
- Kotak P3K dan jalan keluar.
Lakukan latihan simulasi keadaan darurat bersama tim Anda. Jika ada yang terluka, segera hubungi bantuan dan ikuti rencana keselamatan pabrik Anda.
Tabel Referensi Cepat: Hal-Hal Penting Keselamatan Operator
| Area Keamanan | Yang Harus Anda Lakukan |
|---|---|
| PPE | Kenakan semua perlengkapan yang dibutuhkan. |
| Rumah tangga | Jaga kebersihan area kerja |
| pengangkatan | Gunakan teknik mengangkat yang tepat |
| Penanganan Kimia | Ikuti petunjuk dan gunakan APD (Alat Pelindung Diri). |
| Tanggap Darurat | Ketahui lokasi peralatan keselamatan. |
Ingat: Anda adalah bagian terpenting dari keselamatan pabrik. Bersuaralah jika Anda melihat sesuatu yang tidak aman. Bantu tim Anda untuk tetap waspada dan mengikuti aturan. Ketika Anda bekerja dengan aman, semua orang pulang dalam keadaan sehat.
Pelapisan Galvanis Celup Panas untuk Jaring Kawat
Diameter Kawat dan Luas Area Terbuka
Saat memilih kawat jaring untuk proses galvanisasi celup panas, Anda perlu mempertimbangkan diameter kawat dan luas permukaannya. Kedua hal ini memengaruhi bagaimana lapisan seng terbentuk pada jaring Anda.
Diameter kawat menunjukkan seberapa tebal setiap kawat. Kawat yang lebih tebal menampung lebih banyak seng. Kawat yang tipis mendapatkan lapisan yang lebih tipis. Jika Anda menggunakan kawat yang sangat tipis, seng dapat menutupi terlalu banyak dan mengisi celah. Hal ini membuat jaring Anda kurang terbuka dan dapat menghalangi material untuk melewatinya.
Area terbuka adalah ruang di antara kawat-kawat. Anda membutuhkan area terbuka yang cukup agar jaring dapat berfungsi dengan baik. Jika seng menumpuk terlalu banyak, lubang-lubangnya akan mengecil. Hal ini dapat menyebabkan penyumbatan, terutama jika Anda menggunakan jaring tersebut untuk penyaringan atau penyaringan.
Berikut tabel singkat untuk membantu Anda melihat efeknya:
| Diameter kawat | Area Terbuka Sebelumnya | Area Terbuka Setelah Proses Galvanisasi | Risiko Penyumbatan |
|---|---|---|---|
| Tipis | High | Menurunkan | High |
| Medium | Medium | Sedikit Lebih Rendah | Medium |
| Tebal | Rendah | Hampir Sama | Rendah |
olymp trade indonesiaTip: Selalu periksa ukuran jaring Anda sebelum dan sesudah proses galvanisasi. Ini akan membantu Anda menghindari hal-hal yang tidak diinginkan.
Risiko Penumpukan Lapisan
Pelapisan galvanis celup panas memberikan lapisan yang kuat, tetapi terkadang seng menumpuk terlalu banyak. Ini disebut penumpukan lapisan. Anda paling sering melihat ini pada kawat jaring karena kawatnya tipis dan berdekatan.
Terlalu banyak seng dapat memenuhi lubang-lubang jaring. Hal ini membuat jaring menjadi berat dan kurang fleksibel. Selain itu, dapat menyebabkan kawat-kawat saling menempel. Jika Anda menggunakan jaring ini untuk penyaringan, Anda mungkin akan melihat penyumbatan atau kinerja yang buruk.
Anda dapat mengurangi risiko dengan cara:
- Memilih diameter kawat yang tepat untuk pekerjaan Anda.
- Gunakan jaring dengan lubang yang lebih besar jika Anda membutuhkan lapisan yang tebal.
- Bicaralah dengan tukang galvanis Anda tentang kebutuhan Anda.
Catatan: Jika Anda melihat terlalu banyak penumpukan, terkadang Anda dapat menyikat atau menggoyangkan jaring untuk menghilangkan kelebihan seng.
Penanganan dan Pencegahan Kerusakan
Jaring kawat galvanis memang kuat, tetapi Anda tetap perlu menanganinya dengan hati-hati. Lapisan sengnya bisa tergores atau terkelupas jika Anda menjatuhkan atau menyeret jaring tersebut.
Berikut cara melindungi jaring Anda:
- Angkat panel jaring, jangan diseret.
- Gunakan sarung tangan untuk menjaga tangan Anda tetap aman dan menghindari meninggalkan bekas.
- Simpan jaring di permukaan yang datar dan bersih.
- Jaga agar jaring tetap kering untuk mencegah terbentuknya karat putih.
Jika Anda melihat kerusakan, Anda dapat memperbaiki bagian kecil tersebut dengan cat yang kaya seng. Untuk area yang luas, Anda mungkin perlu melakukan galvanisasi ulang pada jaring tersebut.
Ingat: Penanganan yang cermat akan menjaga jaring Anda tetap kuat dan terlihat bagus. Anda akan mendapatkan masa pakai maksimal dari jaring galvanis Anda jika Anda merawatnya dengan benar.
Kapan Menggunakan Jaring Galvanis?
Anda mungkin bertanya-tanya apakah jaring kawat galvanis adalah pilihan yang tepat untuk proyek Anda. Mari kita uraikan agar Anda dapat memutuskan dengan percaya diri.
Jaring galvanis paling efektif digunakan ketika Anda membutuhkan perlindungan karat yang kuat. Anda akan melihatnya digunakan di tempat-tempat yang basah, kotor, atau terpapar bahan kimia. Jika Anda bekerja di bidang konstruksi, pertambangan, pertanian, atau bahkan pertamanan, Anda mungkin membutuhkan jaring yang tahan lama. Jaring galvanis memberi Anda lapisan perlindungan ekstra.
Berikut beberapa situasi umum di mana Anda harus menggunakan jaring kawat galvanis:
- Pagar Luar Ruangan: Anda menginginkan pagar yang tahan terhadap hujan, salju, dan sinar matahari. Jaring galvanis mencegah karat dan tetap kuat selama bertahun-tahun.
- Penyaringan Agregat: Anda perlu memilah batu, kerikil, atau pasir. Jaring galvanis mampu menangani material kasar dan tetap berfungsi, bahkan dalam kondisi basah atau berlumpur.
- Kandang Hewan: Anda ingin menjaga hewan tetap aman dan menghentikan predator. Jaring galvanis tidak akan rusak atau berkorosi, bahkan jika hewan mengunyah atau mencakarnya.
- Filter Industri: Anda perlu menyaring cairan atau udara di pabrik. Jaring galvanis tahan terhadap bahan kimia dan mempertahankan bentuknya.
- Keranjang Gabion: Anda membangun dinding penahan atau penghalang erosi. Jaring galvanis menahan bebatuan di tempatnya dan tidak berkarat.
olymp trade indonesiaTip: Jika proyek Anda melibatkan air, bahan kimia, atau cuaca luar ruangan, jaring galvanis biasanya merupakan pilihan yang cerdas.
Anda mungkin bertanya, “Kapan saya harus menghindari penggunaan jaring galvanis?” Jika Anda bekerja di dalam ruangan dan tidak mengharapkan kelembapan, jaring baja biasa mungkin sudah cukup. Jika Anda membutuhkan hasil akhir yang sangat halus atau berencana untuk mengecat jaring tersebut, Anda mungkin perlu mempertimbangkan lapisan lain.
Berikut tabel cepat untuk membantu Anda memutuskan:
| Aplikasi | Butuh Jaring Galvanis? | Mengapa? |
|---|---|---|
| Pagar Luar Ruangan | Ya | Melindungi dari karat dan cuaca. |
| Rak Dalam Ruangan | Tidak | Tidak lembap, risiko rendah |
| Saringan Tambang | Ya | Menangani bebatuan dan air |
| Kandang Hewan | Ya | Tahan terhadap gigitan dan karat |
| Panel dekoratif | Mungkin | Tergantung pada tampilan dan penggunaan |
Anda juga perlu mempertimbangkan berapa lama Anda ingin jaring tersebut bertahan. Jaring galvanis memang sedikit lebih mahal di awal, tetapi Anda menghemat uang untuk perbaikan dan penggantian. Anda mendapatkan ketenangan pikiran karena mengetahui jaring Anda tidak akan rusak saat Anda sangat membutuhkannya.
Catatan: Selalu periksa kebutuhan proyek Anda sebelum membeli. Jika Anda tidak yakin, mintalah saran dari pemasok Anda. Mereka dapat membantu Anda memilih jaring yang tepat untuk pekerjaan Anda.
Singkatnya, gunakan jaring kawat galvanis ketika Anda membutuhkan kekuatan, daya tahan, dan perlindungan terhadap karat. Ini adalah investasi cerdas untuk pekerjaan berat dan lingkungan yang keras.
Kesimpulan
Anda telah melihat betapa pentingnya setiap langkah dalam proses galvanisasi. Dengan mengontrol galvanisasi celup panas, Anda mendapatkan baja yang kuat dan tahan lama. Inspeksi yang cermat terhadap baja galvanis celup panas membantu Anda mendeteksi masalah sejak dini. Jika Anda memeriksa ketebalan lapisan, Anda tahu bahwa baja Anda akan tahan terhadap pekerjaan berat. Pengendalian proses menghemat uang dan membuat Anda tetap sesuai dengan standar industri.
Jika Anda membutuhkan media penyaringan galvanis untuk kondisi pertambangan atau pengolahan agregat yang keras, hubungi kami untuk dukungan teknis dan pengadaan. Sebagai produsen media penyaringanKami menyediakan layar kawat anyaman dan pilihan jaring layar terkait dengan ukuran lubang, diameter kawat, dan format panel khusus untuk menyesuaikan dek dan penggunaan Anda. Beri tahu kami material, kadar air, dan ukuran potongan yang diinginkan—dan kami akan merekomendasikan solusi galvanis yang tepat untuk masa pakai yang lebih lama dan kinerja yang lebih stabil.
FAQ (Pertanyaan Umum)
Apa itu galvanisasi celup panas?
Proses galvanisasi celup panas berarti Anda mencelupkan baja ke dalam seng cair. Seng tersebut membentuk lapisan pelindung. Ini mencegah karat dan membuat baja Anda lebih awet.
Seberapa tebal lapisan sengnya?
Lapisan pelindung biasanya memiliki ketebalan antara 2 hingga 3.5 mil. Anda dapat memeriksanya dengan alat pengukur magnetik. Lapisan yang lebih tebal memberikan perlindungan yang lebih baik, tetapi dapat retak jika terlalu berat.
Bisakah Anda mengecat di atas baja galvanis?
Ya, Anda bisa mengecat baja galvanis. Pastikan Anda membersihkan dan memberi lapisan dasar pada permukaan terlebih dahulu. Ini membantu cat menempel dengan baik.
Mengapa baja galvanis saya terlihat kusam atau abu-abu?
Tampilan kusam atau abu-abu berarti baja tersebut memiliki lebih banyak silikon atau fosfor. Hal ini tidak mengurangi perlindungan. Lapisan pelindung tetap berfungsi dengan baik.
Berapa lama baja galvanis bertahan di luar ruangan?
Baja galvanis dapat bertahan 20 hingga 50 tahun di luar ruangan. Masa pakainya bergantung pada cuaca dan ketebalan lapisannya. Udara lembap atau asin dapat memperpendek masa pakainya.
Apakah proses galvanisasi celup panas aman bagi lingkungan?
Ya, galvanisasi celup panas aman jika Anda mengikuti aturan. Pabrik mengolah limbah dan mengendalikan asap. Seng tidak berbahaya dalam jumlah kecil.
Apa yang harus saya lakukan jika saya melihat area yang botak?
Anda dapat memperbaiki bagian yang terkelupas kecil dengan cat kaya seng atau stik perbaikan. Untuk bagian yang terkelupas besar, mintalah bantuan pemasok Anda. Selalu periksa apakah perbaikan tersebut memenuhi standar proyek Anda.