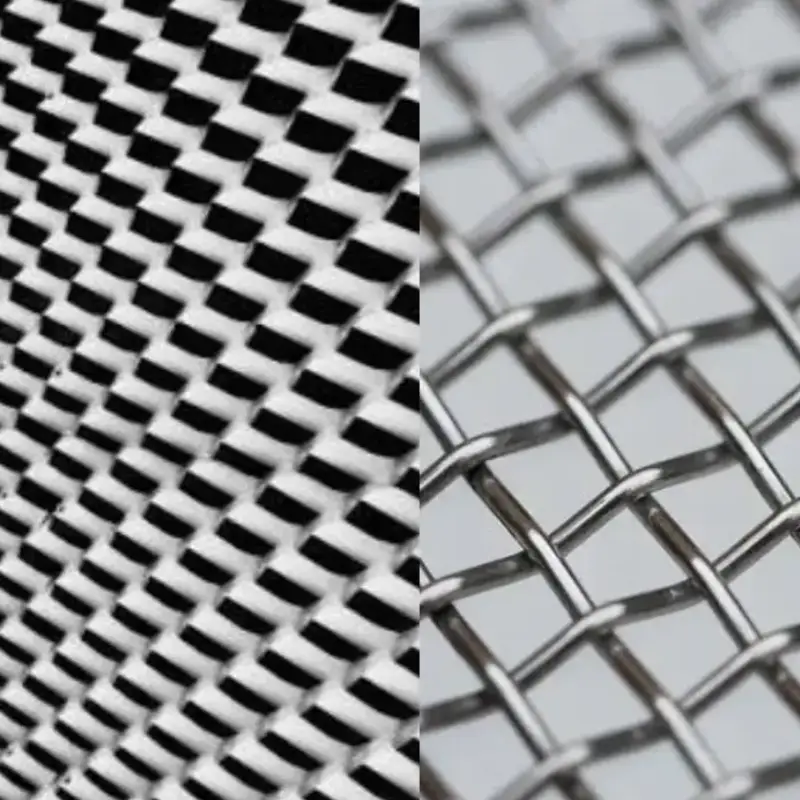
Jaring kawat anyaman dibuat dengan menjalin kawat logam dalam pola yang terkontrol untuk menciptakan struktur jaring yang kuat dan fleksibel. Meskipun produk jadi terlihat sederhana, ada beberapa langkah yang harus dilalui sebelum siap digunakan untuk keperluan industri atau komersial. Memahami proses manufaktur membantu pembeli mengevaluasi kualitas, bahan, dan kinerja jaring.
Mulai dari pemilihan kawat yang tepat hingga proses menenun, memotong, menyelesaikan, dan memeriksa jaring akhir, setiap tahap memengaruhi kekuatan dan konsistensi produk. Dalam panduan ini, kami akan menjelaskan bagaimana jaring kawat anyaman dibuat langkah demi langkah, termasuk peralatan utama, metode produksi, pemeriksaan kualitas, dan faktor-faktor yang dipertimbangkan oleh produsen.
Apa itu Jaring Kawat Anyaman?
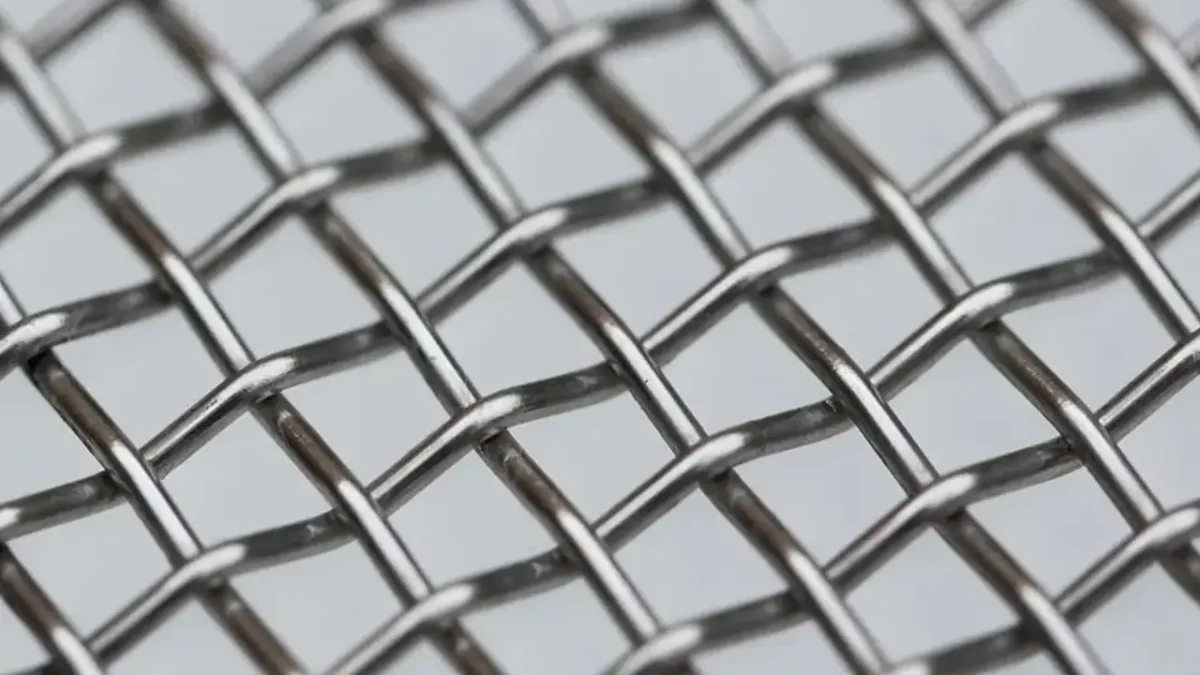
Jaring kawat anyaman Jaring kawat anyaman adalah produk jaring logam yang dibuat dengan menjalin kawat-kawat individual dalam pola tertentu. Kawat-kawat tersebut saling melewati dan di bawah satu sama lain untuk menciptakan lubang yang seragam. Tergantung pada bahan, diameter kawat, jumlah lubang, dan jenis anyaman, jaring kawat anyaman dapat memberikan berbagai tingkat kekuatan, fleksibilitas, penyaringan, dan daya tahan.
Karakteristik umum dari jaring kawat anyaman meliputi:
- Struktur yang Saling Terjalin: Kawat-kawat dijalin bersama dalam pola yang terkontrol, menciptakan struktur jaring yang stabil dengan bukaan yang konsisten untuk aplikasi penyaringan, pemfilteran, dan pemisahan.
- Berbagai Bahan: Jaring kawat anyaman dapat diproduksi dari baja tahan karat, baja galvanis, baja karbon, aluminium, tembaga, kuningan, dan logam lainnya untuk memenuhi berbagai kondisi kerja.
- Ukuran Jala yang Berbeda: Ukuran lubang jaring dapat berkisar dari sangat halus hingga relatif besar, memungkinkan produsen untuk menghasilkan jaring untuk aplikasi yang membutuhkan penyaringan presisi atau pemisahan kasar.
- Berbagai Jenis Anyaman: Pilihan umum meliputi tenun polos, tenun kepar, tenun Belanda, dan tenun Belanda terbalik, yang masing-masing menawarkan karakteristik kekuatan, daya buka, dan penyaringan yang berbeda.
- Diameter Kawat yang Dapat Diatur: Diameter kawat yang berbeda dapat dipilih sesuai dengan kekuatan, fleksibilitas, akurasi penyaringan, dan ketahanan terhadap keausan atau tekanan mekanis yang dibutuhkan.
- Aplikasi Luas: Jaring kawat anyaman umumnya digunakan untuk penyaringan, penyaringan, pengayakan, ventilasi, pengamanan, pemisahan partikel, fitur arsitektur, dan peralatan pengolahan industri.
Terbuat dari Apa Kawat Jaring??
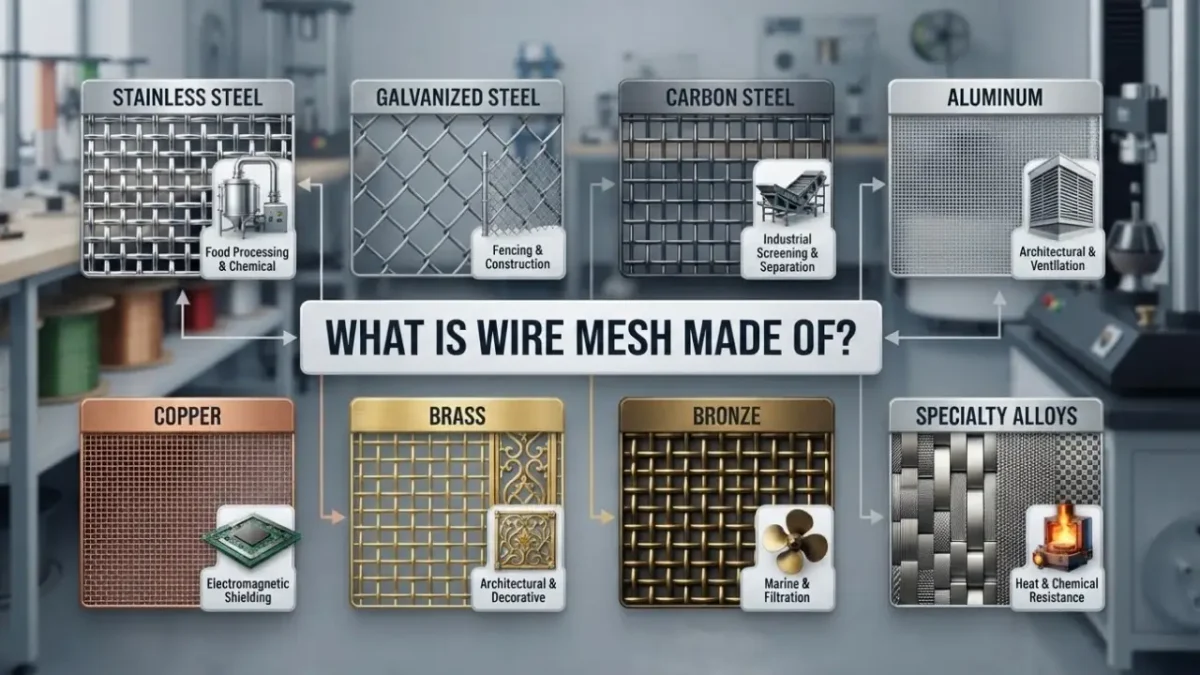
Jaring kawat terutama terbuat dari kawat logam yang dijalin, dilas, atau dibentuk menjadi kisi-kisi teratur. Material yang dipilih memengaruhi kekuatan, ketahanan korosi, fleksibilitas, berat, dan masa pakai jaring. Pilihan jaring kawat umum Termasuk baja tahan karat, baja galvanis, baja karbon, aluminium, tembaga, kuningan, dan perunggu untuk berbagai aplikasi industri.
Bahan jaring kawat yang umum meliputi:
- Besi tahan karat: Jaring kawat baja tahan karat menawarkan ketahanan korosi, kekuatan, dan daya tahan yang sangat baik. Jaring ini umumnya digunakan dalam pengolahan makanan, industri kimia, filtrasi, penyaringan, dan aplikasi luar ruangan di mana jaring mungkin terpapar kelembapan, bahan kimia, atau kondisi operasi yang berat.
- Baja Galvanis: Jaring kawat galvanis menggunakan kawat baja yang dilapisi seng untuk meningkatkan ketahanan terhadap karat dan korosi. Jaring ini sering dipilih untuk pagar, konstruksi, pertanian, ventilasi, dan aplikasi industri umum di mana daya tahan sedang dan efisiensi biaya menjadi penting.
- Baja karbon: Jaring kawat baja karbon memberikan kekuatan dan kekakuan yang baik untuk aplikasi yang menuntut. Jaring ini umumnya digunakan untuk penyaringan, konstruksi, perlindungan mesin, dan pemisahan industri. Produsen dapat menerapkan lapisan tambahan untuk meningkatkan ketahanannya terhadap korosi dan paparan lingkungan.
- Aluminium: Jaring kawat aluminium ringan, tahan korosi, dan relatif mudah dibentuk. Bobotnya yang rendah membuatnya berguna untuk ventilasi, filtrasi, aplikasi arsitektur, kasa anti serangga, dan situasi lain di mana pengurangan berat keseluruhan jaring sangat penting.
- Tembaga: Jaring kawat tembaga memberikan konduktivitas listrik dan termal yang sangat baik sekaligus menawarkan ketahanan korosi yang baik di berbagai lingkungan. Jaring ini umumnya digunakan untuk perisai elektromagnetik, filtrasi, aplikasi dekoratif, dan penggunaan industri khusus di mana konduktivitas tembaga memberikan keuntungan.
- Kuningan: Jaring kawat kuningan menggabungkan tembaga dan seng untuk memberikan ketahanan korosi yang baik, kekuatan, dan tampilan yang menarik. Jaring ini sering digunakan untuk panel dekoratif, filtrasi, penyaringan, desain arsitektur, dan aplikasi yang membutuhkan kinerja fungsional dan hasil akhir metalik yang menarik.
- Perunggu: Jaring kawat perunggu dihargai karena kekuatan, ketahanan terhadap korosi, dan daya tahannya di lingkungan yang menuntut. Jaring ini dapat digunakan untuk filtrasi, aplikasi kelautan, proyek arsitektur, dan tujuan dekoratif di mana kinerja jangka panjang dan tampilan metalik yang khas dibutuhkan.
- Paduan Khusus: Beberapa aplikasi memerlukan jaring kawat paduan khusus untuk kondisi operasi tertentu. Paduan nikel dan material berkinerja tinggi lainnya dapat memberikan ketahanan yang lebih baik terhadap panas, bahan kimia, korosi, atau tekanan mekanis ketika logam konvensional tidak dapat memenuhi kinerja yang dibutuhkan.
Bagaimana Cara Pembuatan Jaring Kawat Anyaman?
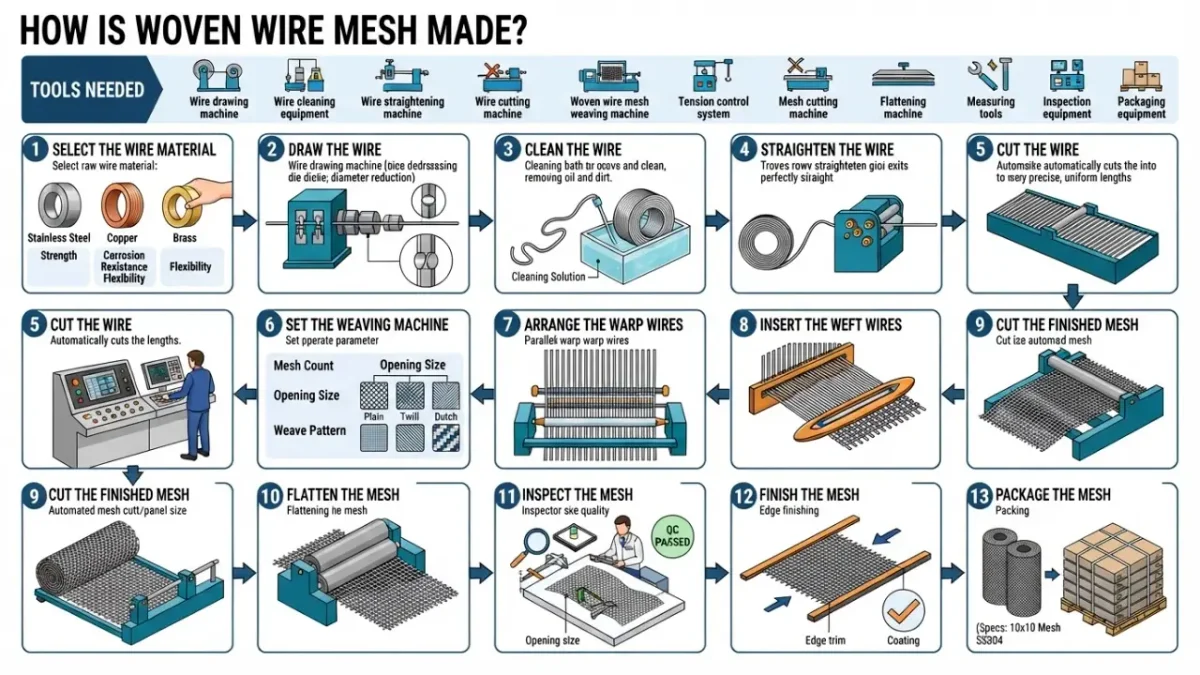
Jaring kawat anyaman diproduksi melalui proses produksi yang dikontrol dengan cermat. Setiap tahap berfokus pada satu operasi spesifik, mulai dari pemilihan dan persiapan kawat logam hingga penganyaman, pemotongan, perataan, pemeriksaan, dan pengemasan.
Dengan memisahkan operasi-operasi ini, akan lebih mudah untuk memahami bagaimana produsen kawat jaring mempertahankan konsistensi ukuran lubang jaring, dimensi, kekuatan, dan kualitas permukaan.
Peralatan yang Dibutuhkan
- Mesin menggambar kawat
- Peralatan pembersih kawat
- Mesin pelurus kawat
- Mesin pemotong kawat
- Mesin tenun jaring kawat
- Sistem kontrol ketegangan
- Mesin pemotong jaring
- Mesin perata
- Alat ukur
- Peralatan inspeksi
- Peralatan pengemasan
Langkah 1: Pilih Bahan Kawat
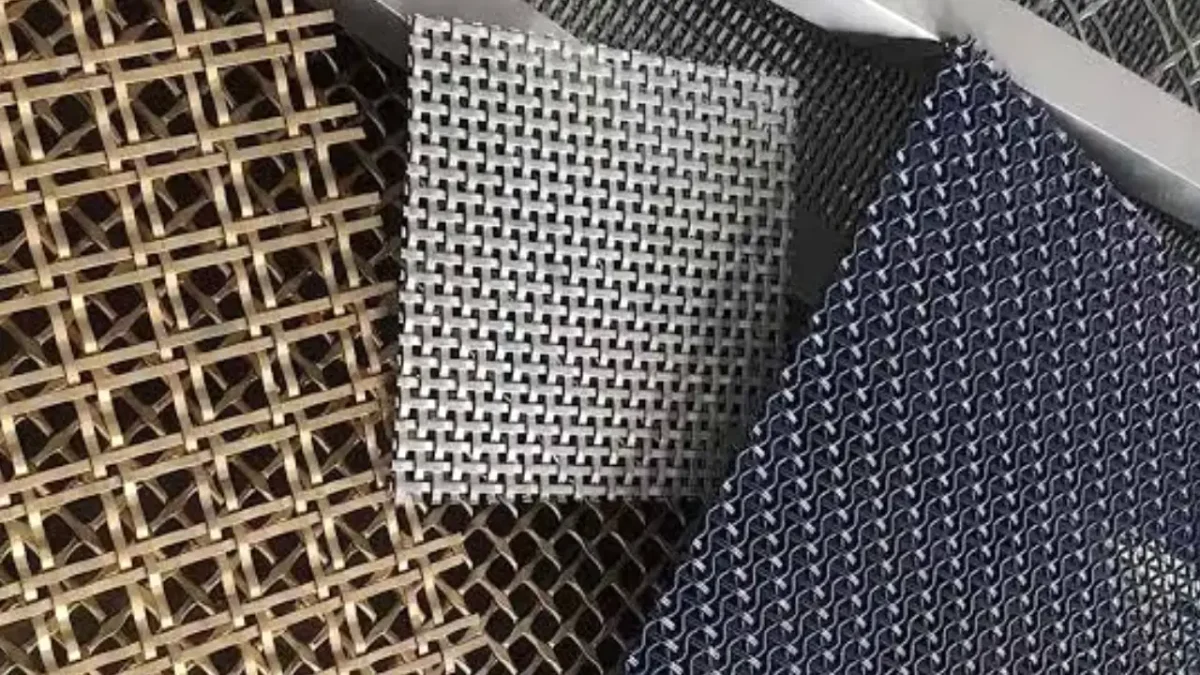
Proses manufaktur dimulai dengan memilih kawat logam yang sesuai untuk aplikasi yang dimaksud. Umumnya bahan jaring kawat Termasuk baja tahan karat, baja galvanis, baja karbon, aluminium, tembaga, dan kuningan. Produsen mempertimbangkan kekuatan, ketahanan terhadap korosi, fleksibilitas, ketahanan terhadap suhu, dan kondisi lingkungan saat memilih material yang sesuai.
Material yang dipilih juga harus memenuhi spesifikasi kualitas dan mutu yang dibutuhkan. Logam yang berbeda memberikan karakteristik kinerja yang berbeda, sehingga pilihan tersebut memengaruhi daya tahan, tampilan, dan jangkauan aplikasi jaring jadi. Pemilihan material yang tepat memberikan dasar yang andal untuk seluruh proses manufaktur.
Langkah 2: Menggambar Kabel
Kawat yang dipilih melewati mesin penarik kawat untuk mencapai diameter yang dibutuhkan. Selama proses penarikan, kawat bergerak melalui cetakan yang secara bertahap mengurangi ketebalannya. Proses ini menghasilkan kawat dengan dimensi yang terkontrol dan konsisten, yang sangat penting untuk menjaga ukuran lubang jala yang akurat selama proses penenunan selanjutnya.
Produsen dapat menggunakan beberapa tahapan penarikan ketika diperlukan pengurangan diameter yang signifikan. Proses penarikan harus dikontrol dengan cermat untuk mencegah variasi dimensi dan cacat permukaan. Diameter kawat yang konsisten memungkinkan mesin tenun untuk menghasilkan jaring yang seragam dengan kinerja mekanis dan filtrasi yang dapat diprediksi.
Langkah 3: Bersihkan Kabel
Kawat yang telah ditarik dibersihkan untuk menghilangkan minyak, kotoran, oksidasi, dan kontaminan permukaan lainnya. Produsen memilih metode pembersihan yang sesuai berdasarkan bahan kawat dan persyaratan produksi. Pembersihan yang tepat menciptakan permukaan yang lebih bersih dan membantu mempersiapkan kawat untuk pergerakan yang lancar melalui operasi manufaktur selanjutnya.
Pembersihan sangat penting karena kontaminan dapat mengganggu penanganan kawat selama proses penenunan. Permukaan yang bersih juga dapat meningkatkan tampilan jaring yang sudah jadi. Setelah dibersihkan, produsen memeriksa kawat untuk memastikan kawat tersebut memenuhi kondisi permukaan yang dibutuhkan sebelum melanjutkan ke tahap berikutnya.
Langkah 4: Luruskan Kawat
Kawat yang telah dibersihkan dilewatkan melalui mesin pelurus untuk menghilangkan lekukan dan deformasi yang tidak diinginkan. Pelurusan menghasilkan kawat yang lebih seragam sehingga dapat diposisikan secara akurat di dalam peralatan tenun. Proses ini sangat penting terutama ketika kawat yang dipasok dalam gulungan telah melengkung selama penyimpanan atau penanganan.
Kawat yang diluruskan dengan benar membantu menjaga kondisi anyaman yang stabil dan geometri jala yang konsisten. Operator menyesuaikan peralatan pelurus sesuai dengan diameter kawat dan karakteristik material. Tekanan pelurus yang berlebihan harus dihindari karena dapat merusak kawat atau berdampak negatif pada sifat mekaniknya.
Langkah 5: Potong Kawat
Kawat yang telah diluruskan dipotong sesuai panjang yang dibutuhkan ketika proses produksi memerlukan kawat yang sudah dipotong. Peralatan pemotong menghasilkan potongan kawat yang konsisten sesuai dengan spesifikasi pabrikan. Panjang yang akurat membantu operator mempersiapkan kawat dengan benar untuk peralatan tenun dan mendukung produksi yang efisien.
Proses pemotongan harus menjaga akurasi dimensi dan ujung kawat yang bersih. Panjang yang tidak rata atau ujung yang rusak dapat mempersulit penanganan kawat selama proses penenunan. Oleh karena itu, produsen memeriksa kawat yang telah dipotong sebelum memuatnya ke bagian yang sesuai pada mesin tenun.
Langkah 6: Atur Mesin Tenun
Mesin tenun dikonfigurasi sesuai dengan spesifikasi jala yang dibutuhkan. Operator mengatur parameter seperti diameter kawat, jumlah jala, ukuran lubang, lebar jala, pola tenun, dan kecepatan produksi. Pengaturan mesin yang akurat diperlukan untuk menciptakan struktur jala yang ditentukan secara konsisten selama proses produksi.
Produsen memilih pola tenun yang sesuai berdasarkan aplikasi yang dibutuhkan. Tenun polos, tenun kepar, dan tenun Belanda memberikan karakteristik bukaan dan kekuatan yang berbeda. Sebelum produksi dimulai, operator memeriksa pengaturan mesin dan dapat membuat bagian uji kecil untuk verifikasi.
Langkah 7: Susun Kawat Lusi
Benang lusi diposisikan memanjang di dalam mesin tenun untuk menciptakan dasar jaring. Setiap benang ditempatkan pada interval yang terkontrol sesuai dengan jumlah jaring dan ukuran lubang yang dibutuhkan. Jarak yang akurat sangat penting karena secara langsung memengaruhi geometri struktur tenun yang sudah jadi.
Mesin tenun menjaga ketegangan pada benang lusi saat benang-benang tersebut disusun. Operator memantau keselarasan dan jaraknya untuk mencegah pergeseran selama produksi. Benang lusi yang diposisikan dengan benar memberikan kerangka yang stabil untuk benang pakan yang nantinya akan melintasinya.
Langkah 8: Masukkan Kawat Weft
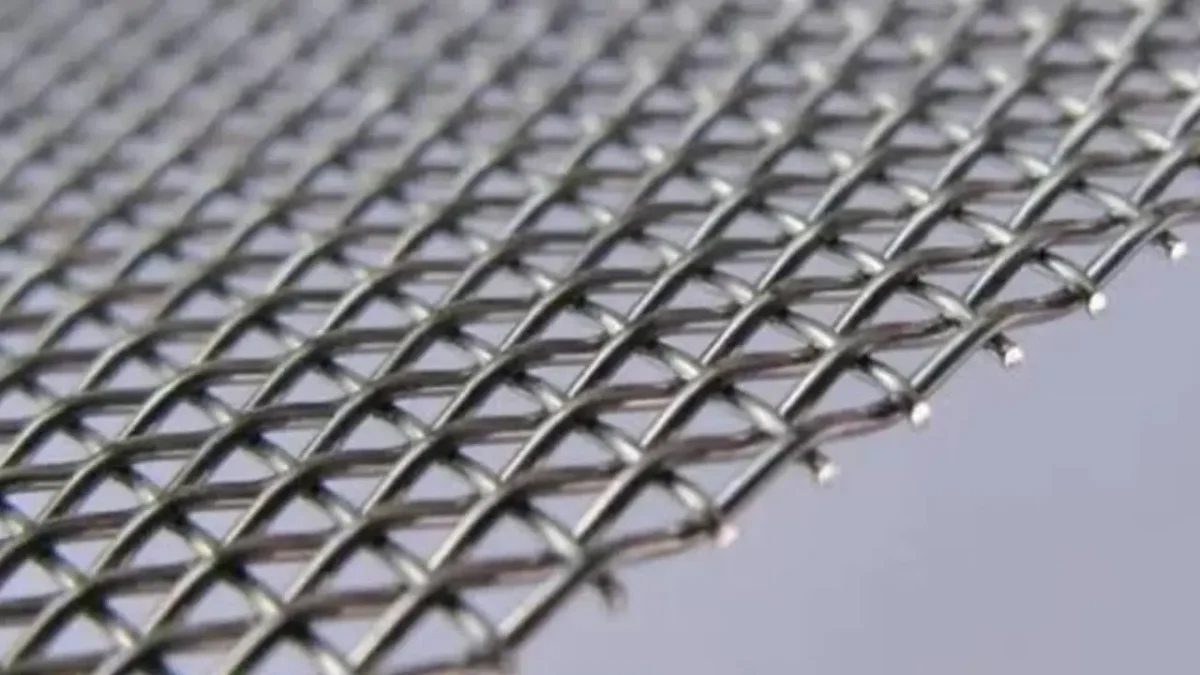
Mesin tenun memasukkan kawat pakan melintasi kawat lusi sesuai dengan pola tenun yang dipilih. Setiap kawat pakan mengikuti jalur yang telah ditentukan di atas dan di bawah kawat lusi. Pengulangan gerakan ini menciptakan struktur saling terkait yang memberikan tampilan dan fungsi khas pada jaring kawat tenun.
Proses penyisipan memerlukan kontrol yang tepat terhadap pergerakan dan tegangan kawat. Operator memantau mesin untuk mendeteksi kawat yang putus, persimpangan yang salah tempat, dan jarak yang tidak teratur. Penyisipan benang pakan yang konsisten membantu menjaga bukaan yang seragam dan memastikan bahwa jaring mengikuti pola anyaman yang ditentukan.
Langkah 9: Potong Jaring yang Sudah Jadi
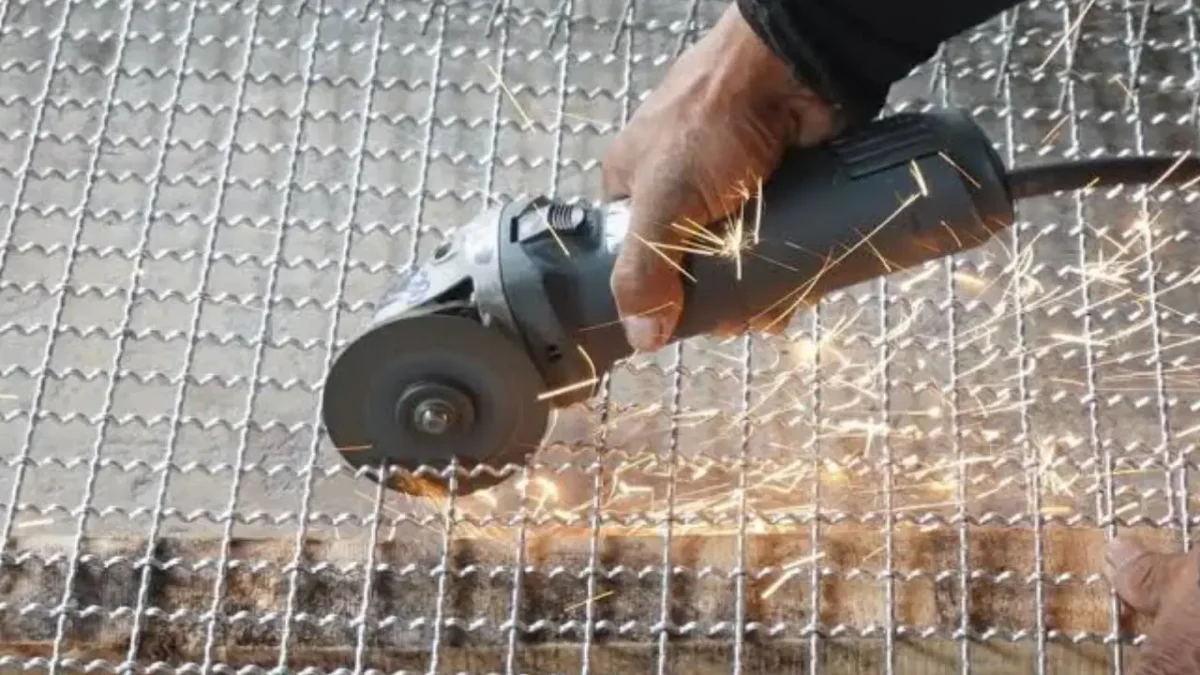
Setelah panjang jaring yang dibutuhkan telah ditenun, jaring jadi dipotong sesuai dengan dimensi yang ditentukan. Produsen dapat menghasilkan berbagai lebar dan panjang tergantung pada kebutuhan pelanggan. Jaring dapat disiapkan sebagai gulungan kontinu atau lembaran individual untuk berbagai aplikasi.
Peralatan pemotong jaring khusus membantu menghasilkan potongan yang akurat dan konsisten. Operator mengukur dimensi yang dibutuhkan sebelum memotong untuk mengurangi pemborosan material dan kesalahan dimensi. Pemotongan yang tepat memastikan produk jadi sesuai dengan spesifikasi pelanggan dan siap untuk proses pasca-penenunan yang diperlukan.
Langkah 10: Ratakan Jaring
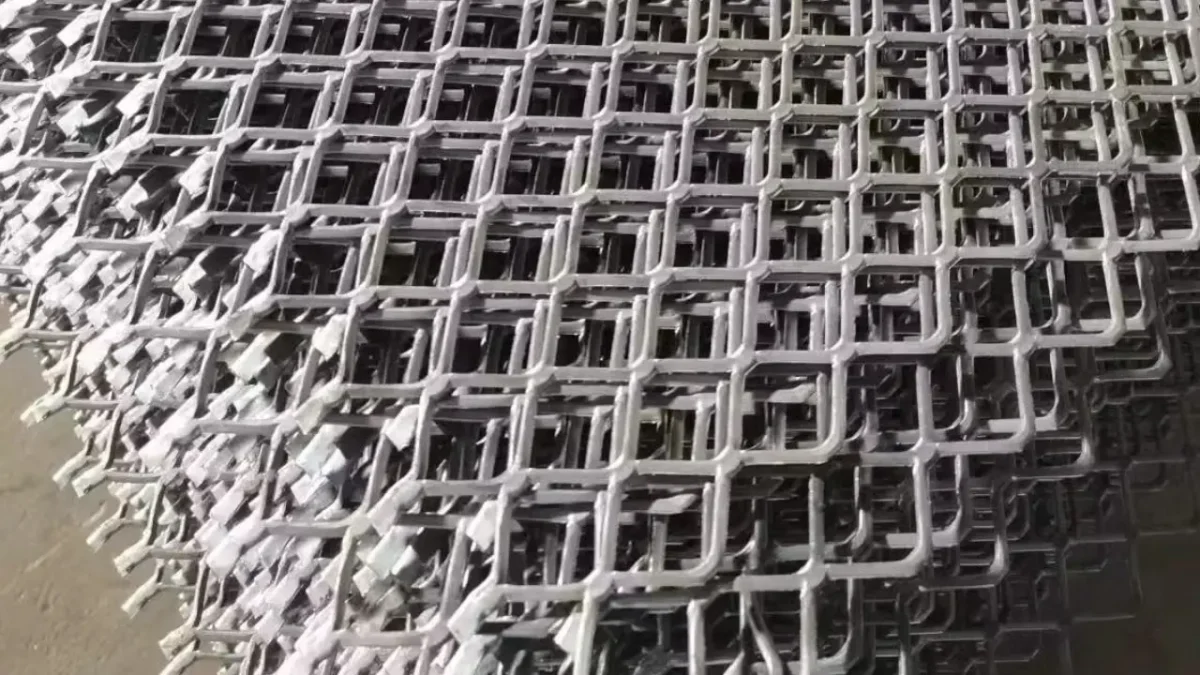
Jaring anyaman dilewatkan melalui peralatan perataan ketika permukaan yang rata diperlukan. Tekanan terkontrol diterapkan di seluruh jaring untuk mengurangi area yang tidak rata dan meningkatkan kerataan keseluruhannya. Operasi ini dapat memberikan stabilitas dimensi yang lebih besar sambil mempertahankan struktur anyaman dasar.
Jaring kawat pipih berguna untuk aplikasi yang membutuhkan lembaran yang halus dan stabil atau pemasangan yang presisi. Operator mengontrol tekanan dengan cermat sesuai dengan diameter kawat, material, dan struktur jaring. Tekanan yang berlebihan dapat mengubah lubang, sehingga kondisi pemipihan harus tetap berada dalam batas produksi yang sesuai.
Langkah 11: Periksa Jaringan (Mesh)
Jaring yang sudah jadi menjalani inspeksi untuk memverifikasi bahwa jaring tersebut memenuhi spesifikasi yang dibutuhkan. Produsen mengukur karakteristik penting seperti diameter kawat, jumlah lubang, ukuran bukaan, lebar, panjang, dan pola anyaman. Pemeriksaan visual juga dapat mengidentifikasi kawat yang putus, deformasi, bukaan yang tidak rata, dan ketidaksempurnaan permukaan.
Inspeksi kualitas membantu produsen mengidentifikasi produk yang tidak memenuhi persyaratan yang ditentukan sebelum pengiriman. Tergantung pada standar produksi, inspeksi dapat melibatkan pengukuran manual, peralatan pengujian khusus, atau prosedur pengambilan sampel. Inspeksi yang akurat membantu menjaga konsistensi kualitas di berbagai batch produksi.
Langkah 12: Selesaikan Pembuatan Jala
Penyelesaian tambahan dilakukan ketika aplikasi memerlukan kondisi permukaan atau perlakuan tepi tertentu. Tergantung pada material dan spesifikasi produk, penyelesaian dapat meliputi pemangkasan, pembersihan, pelapisan, atau perlakuan permukaan lainnya. Perlakuan yang dipilih bergantung pada persyaratan pelanggan dan lingkungan operasi yang dimaksud.
Penyelesaian akhir dapat meningkatkan penanganan, penampilan, ketahanan terhadap korosi, atau kompatibilitas dengan aplikasi tertentu. Tidak semua produk jaring kawat anyaman memerlukan penyelesaian akhir tambahan. Produsen menentukan apakah tahap ini diperlukan berdasarkan bahan, metode anyaman, spesifikasi akhir, dan tujuan penggunaan pelanggan.
Langkah 13: Kemas Jaring
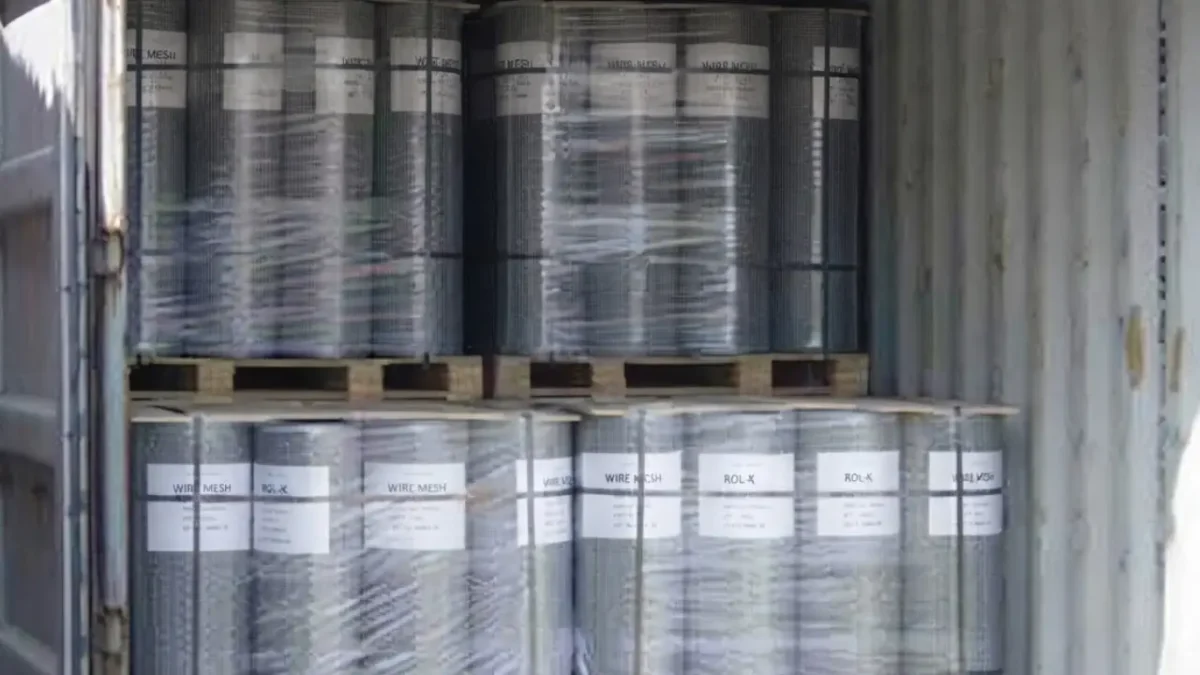
Jaring kawat anyaman yang telah selesai dikemas untuk penyimpanan dan pengangkutan setelah semua prosedur produksi dan inspeksi yang diperlukan selesai. Produsen memilih metode pengemasan sesuai dengan apakah produk tersebut dipasok dalam bentuk gulungan, lembaran, atau potongan sesuai pesanan. Pengemasan yang tepat membantu mencegah kerusakan selama penanganan dan pengiriman.
Pengemasan dapat mencakup bahan pelindung yang mengurangi paparan terhadap kelembapan, debu, benturan, dan deformasi. Label juga dapat mengidentifikasi spesifikasi produk, jumlah, dan informasi pesanan. Pengemasan yang cermat membantu memastikan jaring kawat anyaman tiba dalam kondisi yang baik dan tetap siap untuk dipasang atau diproses lebih lanjut.
Pertimbangan tentang Pembuatan Jaring Kawat
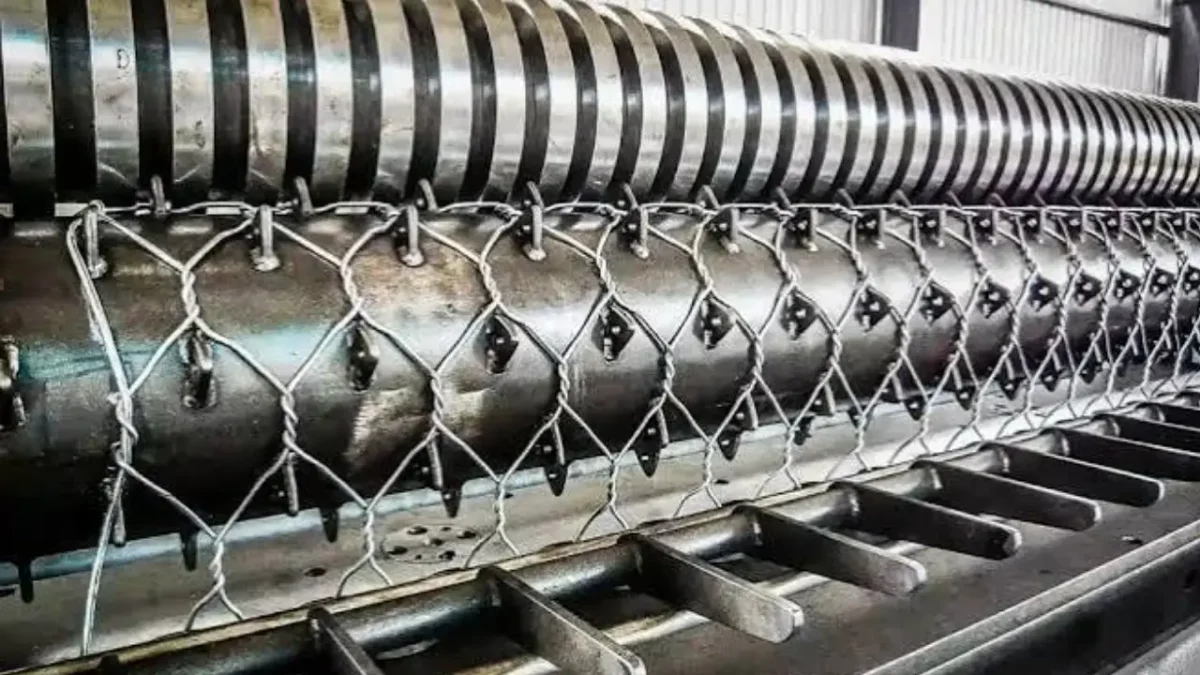
Pembuatan jaring kawat memerlukan pengendalian yang cermat terhadap bahan, dimensi, peralatan, dan kondisi produksi. Bahkan variasi kecil pada diameter kawat, ukuran lubang jaring, atau tegangan anyaman dapat memengaruhi produk jadi.
Oleh karena itu, produsen jaring kawat harus menetapkan spesifikasi dan standar kualitas yang jelas sebelum produksi dimulai untuk memastikan jaring tersebut memenuhi persyaratan aplikasi dan berkinerja konsisten selama penggunaan.
Pertimbangan penting meliputi:
- Bahan kawat: Pilih material yang sesuai berdasarkan kekuatan, ketahanan korosi, suhu, dan persyaratan aplikasi. Baja tahan karat cocok untuk lingkungan korosif, sedangkan baja galvanis memberikan lapisan pelindung. Pemilihan material juga memengaruhi fleksibilitas, daya tahan, tampilan permukaan, dan masa pakai keseluruhan dari jaring kawat jadi.
- Diameter kawat: Diameter kawat secara langsung memengaruhi kekuatan jaring, berat, ukuran lubang, dan fleksibilitas. Produsen harus memilih diameter yang sesuai berdasarkan aplikasi yang dimaksud. Kawat yang lebih tebal dapat memberikan kekuatan struktural yang lebih besar, sedangkan kawat yang lebih tipis mungkin lebih disukai untuk kebutuhan penyaringan dan penyaringan halus.
- Pembukaan Jaring: Ukuran lubang menentukan partikel atau material mana yang dapat melewati jaring. Produsen harus mempertahankan ukuran lubang yang akurat selama produksi untuk mencapai penyaringan dan filtrasi yang andal. Dimensi lubang yang konsisten sangat penting terutama ketika jaring kawat digunakan untuk pemisahan yang tepat atau penyaringan industri.
- Jumlah Mata Jaring: Jumlah lubang pada jaring mengacu pada jumlah bukaan dalam panjang jaring tertentu. Produsen perlu mengontrol spesifikasi ini dengan cermat karena memengaruhi akurasi filtrasi, permeabilitas, dan struktur keseluruhan. Jumlah lubang yang dibutuhkan harus sesuai dengan aplikasi dan persyaratan kinerja pelanggan.
- Pola Tenun: Pola tenun yang berbeda menghasilkan karakteristik mekanis dan filtrasi yang berbeda. Tenun polos umumnya digunakan untuk aplikasi umum, sedangkan tenun kepar dan tenun Belanda dapat memberikan kekuatan yang lebih besar atau filtrasi yang lebih halus. Produsen harus memilih dan mengontrol pola tenun sesuai dengan kinerja yang dibutuhkan.
- Peralatan produksi: Mesin tenun dan peralatan pendukung yang sesuai sangat penting untuk produksi yang konsisten. Produsen harus melakukan perawatan mesin secara teratur dan mengkalibrasi pengaturan penting bila diperlukan. Peralatan yang tepat membantu mengontrol tegangan kawat, dimensi bukaan, kecepatan tenun, dan lebar produksi sekaligus mengurangi cacat dan pemborosan material.
- Tegangan Kawat: Ketegangan kawat yang konsisten sangat penting selama proses menenun karena ketegangan yang berlebihan atau kurang dapat menciptakan lubang yang tidak rata dan mendistorsi jaring. Produsen harus memantau ketegangan selama produksi dan menyesuaikan peralatan bila perlu. Ketegangan yang stabil membantu menjaga geometri yang seragam dan meningkatkan konsistensi produk jadi.
- Pengecekan kualitas: Pengendalian mutu harus dilakukan di seluruh proses manufaktur, bukan hanya pada tahap akhir. Produsen dapat memeriksa diameter kawat, jumlah mesh, ukuran lubang, dimensi, pola anyaman, dan kondisi permukaan. Inspeksi rutin membantu mengidentifikasi masalah produksi sejak dini dan mencegah mesh yang cacat sampai ke pelanggan.
- Permukaan Pengobatan: Beberapa produk jaring kawat memerlukan perlakuan permukaan tambahan setelah pembuatan. Pelapisan, pembersihan, atau perlakuan lainnya dapat meningkatkan ketahanan terhadap korosi, penampilan, atau karakteristik penanganan. Perlakuan tersebut harus kompatibel dengan bahan kawat yang dipilih dan sesuai untuk lingkungan tempat jaring jadi akan beroperasi.
- Kemasan: Pengemasan yang tepat melindungi jaring kawat jadi dari kelembapan, kontaminasi, deformasi, dan kerusakan fisik selama transportasi. Produsen harus memilih kemasan sesuai dengan apakah jaring tersebut dipasok dalam bentuk gulungan, lembaran, atau potongan sesuai pesanan. Pengemasan yang baik membantu menjaga kualitas produk hingga pemasangan atau pemrosesan lebih lanjut.
Kesimpulan
Pembuatan jaring kawat anyaman melibatkan lebih dari sekadar menyilangkan kawat. Produsen harus dengan cermat mengontrol material kawat, diameter, ukuran lubang jaring, pola anyaman, tegangan, dan penyelesaian akhir selama produksi. Setiap langkah berkontribusi pada kekuatan, akurasi, daya tahan, dan kesesuaian jaring akhir untuk berbagai aplikasi industri, mulai dari penyaringan dan filtrasi hingga konstruksi dan pemisahan.
Proses manufaktur yang terkontrol dengan baik membantu menghasilkan jaring kawat anyaman dengan ukuran lubang yang konsisten dan kinerja mekanis yang andal. Metode anyaman yang berbeda, seperti anyaman polos, anyaman kepar, dan anyaman Belanda, dapat memberikan karakteristik yang berbeda untuk aplikasi tertentu. Oleh karena itu, pembeli harus mempertimbangkan spesifikasi jaring dan kemampuan produksi pabrikan.
Jika Anda mencari jaring kawat anyaman yang andal untuk proyek Anda, kami dapat menyediakan berbagai material, ukuran jaring, diameter kawat, dan pola anyaman sesuai kebutuhan Anda. Hubungi kami untuk mendiskusikan spesifikasi Anda dan dapatkan jaring kawat grosir dari Apscreens untuk aplikasi industri atau komersial Anda.