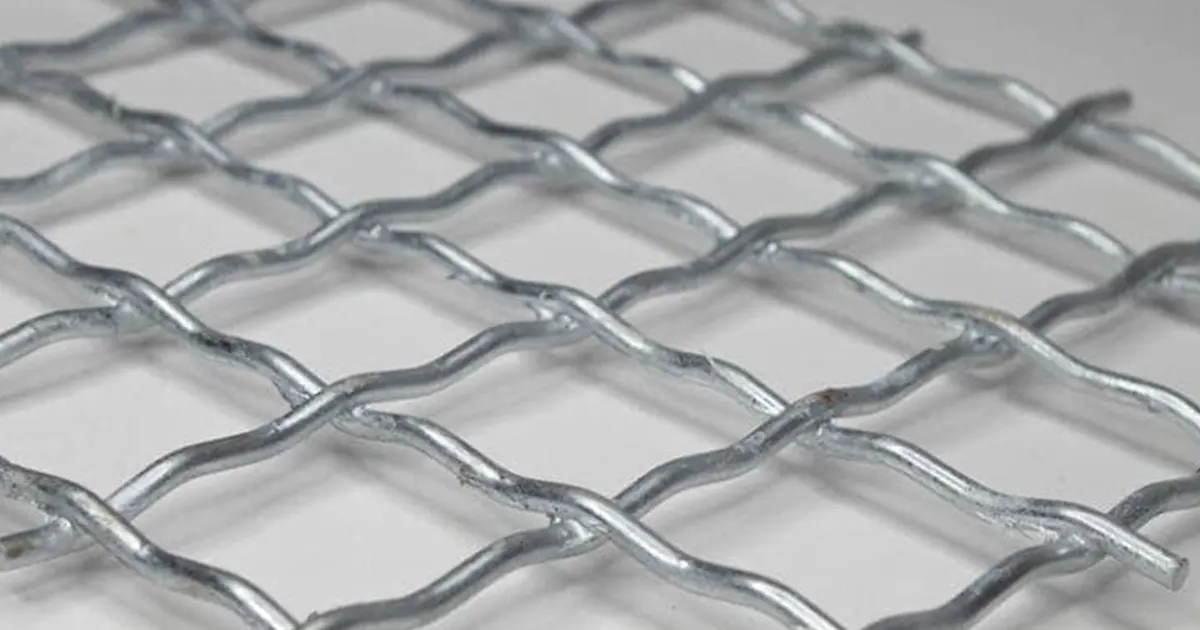
La zincatura a caldo è un processo di zincatura fondamentale che applica uno strato resistente sull'acciaio per prevenire la ruggine. In questo processo, l'acciaio viene immerso in zinco ad altissima temperatura, creando una copertura dura che lo protegge dalla corrosione. Le reti metalliche zincate sono reperibili in vari luoghi, tra cui cantieri edili, aziende agricole per recinzioni e schermature industriali. Molti settori utilizzano il processo di zincatura per aumentare la longevità dei loro prodotti, in particolare nell'edilizia, nella produzione automobilistica e nelle energie rinnovabili.
Perché è importante? Impostando correttamente la temperatura, il tempo di immersione e lo spessore del rivestimento durante il processo di zincatura, è possibile prevenire efficacemente la ruggine e ridurre al minimo gli sprechi di materiale.
Ecco perché la zincatura a caldo è importante a livello globale:
| Categoria | statistico |
|---|---|
| Tasso di crescita previsto | Quasi l'8% di CAGR per gli usi di energia rinnovabile |
| Tasso di crescita previsto | 6.7% CAGR per i sistemi di rivestimento duplex |
| Regione leader | Asia Pacifico in quantità e valore |
| Settori chiave | Edilizia, Produzione automobilistica, Energia rinnovabile |
| Tendenze emergenti | Aumento della domanda di sistemi duplex e di riciclaggio |
Punti chiave
- La zincatura a caldo impedisce all'acciaio di arrugginire. Questo avviene creando uno strato di zinco resistente. L'acciaio viene immerso nello zinco fuso e caldo.
- Preparare la superficie è molto importante. L'acciaio pulito aiuta lo zinco ad aderire meglio, prolungando la durata del rivestimento.
- Mantenere la temperatura del bagno di zinco tra 450°C e 530°C. In questo modo si ottiene la migliore qualità e spessore del rivestimento.
- Controlla per quanto tempo l'acciaio rimane nello zinco. Se è troppo a lungo, si spreca materiale. Se è troppo breve, il rivestimento potrebbe non coprire bene.
- Controllare attentamente l'acciaio dopo la zincatura. Verificare la presenza di eventuali problemi, come punti scoperti o strati irregolari, prima di utilizzarlo.
- Utilizza norme come la ASTM A123. Questo garantisce che l'acciaio zincato sia sicuro e di buona qualità.
- Per esterni o luoghi difficili, scegli la rete zincata. Questa la rende più duratura e previene la ruggine.
- Trattate con cura gli oggetti zincati. Questo preserva lo strato di zinco e li aiuta a funzionare bene e a lungo.
Panoramica del processo di zincatura
Che cosa è la zincatura a caldo
Potreste chiedervi cosa renda il processo di zincatura a caldo così speciale. Quando si utilizza questo metodo, l'acciaio o il ferro vengono immersi in un bagno di zinco fuso. Questo crea uno strato protettivo resistente che combatte la ruggine e i danni. A differenza di altri metodi di rivestimento in zinco, la zincatura a caldo offre un legame più forte e una migliore copertura, anche su forme complesse o pezzi di grandi dimensioni.
Confrontiamo la zincatura a caldo con la zincatura a caldo per vedere la differenza:
| Aspetto | Zincatura a caldo | Zincatura |
|---|---|---|
| Procedure di ammissione | Immerge il metallo nello zinco fuso per un legame metallurgico | Utilizza l'elettricità per un legame più debole |
| Copertura | Ottimo per forme complesse e strutture di grandi dimensioni | Difficile coprire i disegni complicati |
| Impatto ambientale | Utilizza zinco puro, più ecologico | Utilizza sostanze chimiche nocive |
| Resistenza alla Corrosione | Resiste agli ambienti difficili | Non così forte in condizioni difficili |
| Proprietà di autoguarigione | Può riparare autonomamente piccoli danni | Non si auto-guarisce |
Con la zincatura a caldo si ottiene un rivestimento che dura più a lungo e protegge meglio. Ecco perché così tante industrie si affidano a questo processo per i loro progetti più importanti.
Fasi principali del processo di zincatura
Il processo di zincatura può essere suddiviso in tre fasi principali: preparazione della superficie, zincatura e ispezione. Ogni fase gioca un ruolo fondamentale nel garantire che il rivestimento sia resistente e duraturo.
Suggerimento: Saltando o affrettando una fase, si rischia di creare punti deboli o di rovinare il rivestimento. Prenditi il tempo necessario per ogni passaggio per ottenere risultati ottimali.
Ecco una rapida panoramica di ciò che ogni fase comporta per l'acciaio:
| Stage | Contributo alla qualità e alla durata del rivestimento |
|---|---|
| Preparazione della superficie | Assicura che l'acciaio sia pulito in modo che lo zinco aderisca bene. Questo previene danni al rivestimento dovuti a sporco o olio. |
| zincatura | Crea uno strato resistente di zinco e ferro che combatte ruggine e danni. È qui che si verifica la vera protezione. |
| Ispezione | Controlla la qualità del prodotto finito. È possibile individuare eventuali difetti o assottigliamenti prima che l'acciaio lasci lo stabilimento. |
Vediamo nel dettaglio i passaggi che si verificano in un tipico processo di zincatura a caldo:
- sgrassante: Si rimuovono grasso e olio con una soluzione detergente calda.
- risciacquo: Si lavano via eventuali residui di detergente.
- decapaggio: Si immerge l'acciaio nell'acido per eliminare ruggine e calcare.
- Risciacquo dopo la decapaggio: Risciacquare via eventuali acidi o sali di ferro.
- Pre-flussante: Si pulisce ancora una volta la superficie con un flusso caldo.
- Bagno di zinco: Si immerge l'acciaio nello zinco fuso per formare lo strato protettivo.
- Finitura: Si lascia raffreddare e si ispeziona l'acciaio, assicurandosi che sia pronto per l'uso.
Ogni fase si basa sulla precedente. Seguendo il processo, si ottiene un rivestimento resistente alle intemperie, agli agenti chimici e al tempo. Questo è il potere della zincatura.
Passaggi di preparazione della superficie
Prima di immergere l'acciaio nello zinco fuso, è necessario prepararlo. Questa fase si chiama preparazione della superficie. È la parte più importante della zincatura a caldo. Se si saltano o si affrettano questi passaggi, lo zinco non aderirà bene. Il rivestimento non durerà a lungo.
La preparazione della superficie aiuta il rivestimento ad aderire e a funzionare bene. Una scarsa aderenza si verifica se la superficie è troppo liscia. Può verificarsi anche in presenza di residui di sali di zinco o sostanze chimiche che bloccano lo zinco.
Ispezione di superficie
Per prima cosa, si esamina attentamente l'acciaio. Si controlla la presenza di elementi che potrebbero causare problemi in seguito. Tra questi, olio, grasso, adesivi, vernice e scorie di saldatura. Si controllano anche i fori di ventilazione e drenaggio. Questi fori impediscono che si accumuli una pressione pericolosa all'interno dell'acciaio.
Ecco una tabella che mostra cosa controllare e perché è importante:
| Posto di controllo | Descrizione | Impatto sulla qualità del rivestimento |
|---|---|---|
| Rimozione dei contaminanti | Togliere olio, adesivi e grasso pesante | Evita i problemi di rivestimento e aiuta ad aderire |
| Sfiato e drenaggio | Assicurati che ci siano dei buchi | Arresta i liquidi intrappolati e le esplosioni |
| Preparazione della superficie | Pulizia tramite sabbiatura per rimuovere sabbia e agenti distaccanti | Rende la superficie ruvida per un rivestimento migliore |
| Rimozione dei residui di saldatura | Rimuovere scorie e fondenti | Blocca i punti scoperti nel rivestimento |
| Qualifica dell'ispettore | Utilizzare ispettori qualificati | Assicura che i controlli siano eseguiti correttamente |
Se non si controlla l'acciaio, si rischia di trascurare qualcosa, rovinando il rivestimento finale.
Pulizia e sgrassaggio
Successivamente, si pulisce l'acciaio. Bisogna rimuovere tutti gli oli, i grassi e le sostanze organiche. Si possono usare soluzioni detergenti a caldo, solventi o sabbiatura. Ogni metodo ha i suoi vantaggi.
| Metodo | Vantaggi |
|---|---|
| Pulizia con sabbiatura abrasiva | Rimuove vecchi rivestimenti, ruggine e calcare; rende la superficie ruvida |
| sgrassante | Rimuove oli e grassi; prepara l'acciaio per il decapaggio acido |
Bisogna rimuovere ogni traccia di olio e sporco. Se si lascia anche solo un po' di sporco, lo zinco non aderirà bene. Sgrassare è semplice, ma molto importante.
- Per una buona zincatura, la superficie non deve presentare olio, grasso, ossidi metallici, calamina o ruggine.
- La sgrassatura rimuove le sostanze organiche e prepara l'acciaio per la fase successiva.
Decapaggio acido
Ora si passa al decapaggio acido. Questa fase utilizza acido cloridrico o solforico per rimuovere ruggine e ossidi di ferro. Si immerge l'acciaio nell'acido, che pulisce la superficie fino a raggiungere il metallo nudo. Successivamente, si risciacqua l'acciaio con acqua pulita per eliminare eventuali residui di acido.
Ecco come funziona il decapaggio acido:
- Immergere l'acciaio in una soluzione acida.
- L'acido rimuove ruggine e ossidi.
- Risciacquare l'acciaio con acqua prima del passaggio successivo.
Una superficie pulita consente allo zinco di aderire bene all'acciaio. Il decapaggio acido previene anche problemi come punti scoperti o strati irregolari. Se eseguito correttamente, si ottiene un prodotto zincato che dura più a lungo e combatte la ruggine.
La preparazione della superficie non è solo un passaggio. È la base per un rivestimento zincato resistente e duraturo.
risciacquo
Dopo il decapaggio acido, è necessario risciacquare l'acciaio. Questo passaggio può sembrare semplice, ma svolge un ruolo fondamentale nel processo di zincatura a caldo. Se si lascia dell'acido sull'acciaio, può causare gravi problemi in seguito. Il rivestimento di zinco potrebbe non aderire bene o si potrebbero vedere punti in cui il rivestimento si è indebolito.
Ecco perché è importante risciacquare:
- Si lavano via tutti i residui acidi che potrebbero impedire allo zinco di legarsi.
- Contribuisci a prevenire reazioni chimiche indesiderate nel bagno di zinco.
- Assicuratevi che l'acciaio sia davvero pulito per la fase successiva.
Se si salta un buon risciacquo, si rischia di rovinare il duro lavoro svolto durante la preparazione della superficie. Utilizzare sempre acqua pulita e verificare che ogni parte dell'acciaio venga risciacquata. Alcuni impianti utilizzano sistemi a spruzzo, mentre altri immergono l'acciaio in grandi vasche. In entrambi i casi, è importante vedere l'acqua scorrere limpida prima di procedere.
Suggerimento: Prendetevi il tempo necessario per il risciacquo. Qualche minuto in più può risparmiarvi costosi guasti al rivestimento in seguito.
Flussaggio
Ora sei pronto per la flussatura. Questo passaggio è l'ultimo passaggio della preparazione della superficie prima di immergere l'acciaio nello zinco fuso. La flussatura non si limita a pulire: prepara l'acciaio per un rivestimento di zinco resistente e uniforme.
Ecco cosa fa il flussaggio per te:
- Aiuta lo zinco fuso a distribuirsi uniformemente sull'acciaio.
- Rimuove eventuali residui di ossidi o sporco dalla superficie.
- Impedisce all'acciaio di riossidarsi prima di entrare nel bagno di zinco.
- Impedisce alle impurità di entrare nel bagno di zinco.
Di solito si utilizza una miscela speciale per il fondente. La maggior parte degli impianti utilizza una miscela di cloruro di zinco e cloruro di ammonio. Questa miscela fonde a bassa temperatura, solitamente tra 140 e 160 °C. Riscaldandolo, il fondente si trasforma in un liquido che ricopre l'acciaio. Questo strato liquido protegge l'acciaio e garantisce una buona aderenza dello zinco.
Se vuoi un rivestimento che duri a lungo, non avere fretta nella fase di flussaggio. Assicurati che ogni pezzo di acciaio sia completamente ricoperto. Un buon flussaggio significa meno difetti e una finitura migliore.
Nota: La corretta preparazione della superficie, che comprende il risciacquo e il flussaggio, consente di ottenere un rivestimento zincato resistente e durevole.
Fase di zincatura a caldo
Una volta completata la preparazione della superficie, si passa al cuore del processo di zincatura a caldo. È qui che l'acciaio viene immerso nello zinco fuso, creando uno strato protettivo resistente. Analizziamo ogni fase in modo da capire cosa succede e perché è importante.
Immersione in bagno di zinco
Si immerge l'acciaio in un bagno di zinco fuso. Il bagno di zinco è ad alta temperatura e questo calore favorisce il legame dello zinco con l'acciaio. La reazione inizia immediatamente e il rivestimento si forma mentre l'acciaio rimane nel bagno.
Temperatura di zincatura
È necessario mantenere il bagno di zinco alla giusta temperatura. Se si sbaglia, il rivestimento non si formerà come dovrebbe. Ecco cosa dovresti sapere:
- Le temperature ottimali del bagno di zinco per la zincatura sono comprese tra 450 e 530 °C.
- Lo spessore massimo del rivestimento si ottiene a 480 °C.
- La formazione del rivestimento cambia con la temperatura:
- A 450–470 °C si ottiene uno strato ζ compatto sopra uno strato δ.
- Intorno ai 480 °C, la fase ζ si mescola con sacche di zinco liquido.
- Al di sopra dei 500 °C, il rivestimento presenta prevalentemente la fase δ.
Controllando la temperatura, si ottiene un rivestimento resistente e uniforme. Se è troppo bassa o troppo alta, si rischiano punti deboli o strati fragili.
Tempo di immersione
Anche il tempo in cui si lascia l'acciaio nel bagno di zinco è importante. Più a lungo l'acciaio rimane, più spesso diventa il rivestimento. Ma c'è un limite.
Poiché la reazione di zincatura è un processo di diffusione, temperature più elevate del bagno di zinco e tempi di immersione più lunghi produrranno generalmente strati di lega leggermente più pesanti. Come tutti i processi di diffusione, la reazione procede rapidamente all'inizio e poi rallenta con la crescita e lo spessore degli strati. Tuttavia, un'immersione prolungata oltre un certo tempo avrà scarso effetto sull'ulteriore crescita del rivestimento.
Bisogna trovare il punto giusto. Se si lascia l'acciaio troppo a lungo, si sprecano tempo ed energie. Se lo si estrae troppo presto, il rivestimento potrebbe risultare sottile o irregolare.
Ritiro e drenaggio
Dopo l'immersione, l'acciaio viene estratto dal bagno di zinco. Questa fase è chiamata "estrazione". È necessario drenare lo zinco in eccesso affinché il rivestimento rimanga uniforme.
Un'adeguata rimozione e drenaggio sono fondamentali per un rivestimento di qualità. Lo zinco in eccesso viene rimosso tramite metodi di drenaggio. La reazione metallurgica continua anche dopo la rimozione. Se non si raffreddano rapidamente i pezzi grandi e spessi, si potrebbero formare dei vuoti nel rivestimento. Questi vuoti possono causare scrostature e finiture ruvide. È necessario seguire le procedure corrette per mantenere il rivestimento resistente e prevenire difetti.
La norma ASTM A385 stabilisce le regole per lo sfiato e il drenaggio. Queste regole aiutano le sezioni cave a ottenere una copertura completa di zinco. Se il drenaggio non è adeguato, aria e soluzioni detergenti possono rimanere intrappolate. Ciò compromette la qualità del rivestimento e può essere pericoloso.
Un drenaggio inadeguato può causare un accumulo di pressione del vapore durante l'immersione nello zinco. Questa pressione può causare guasti. Una buona ventilazione e un drenaggio adeguati mantengono il processo sicuro e assicurano che lo zinco ricopra ogni superficie.
Ecco una tabella rapida per mostrare perché il prelievo e il drenaggio sono importanti:
| step | Ciò che fai | Perchè é importante |
|---|---|---|
| Ritiro | Estrarre l'acciaio dal bagno di zinco | Avvia il raffreddamento e la finitura del rivestimento |
| Drenaggio | Rimuovere lo zinco in eccesso | Mantiene il rivestimento uniforme |
| Sfiato | Lasciare fuoriuscire l'aria | Previene l'aria intrappolata e i pericoli |
Tempra e raffreddamento
Una volta scolato l'acciaio, lo si raffredda. Questa fase è chiamata tempra. Si può usare acqua o lasciare raffreddare l'acciaio all'aria. Il raffreddamento influisce sull'aspetto del rivestimento e sulla sua resistenza.
- Il processo di raffreddamento modifica la microstruttura e forma diverse fasi di lega, influenzando le proprietà meccaniche.
- Rivestimenti di zinco più spessi non sempre garantiscono una maggiore durata. A volte, gli strati spessi possono essere fragili e screpolarsi.
- Gli strati di lega possono essere duri e fragili. Se si applica forza, le crepe possono diffondersi.
Il rivestimento deve essere resistente ma non fragile. Se si raffredda troppo velocemente o troppo lentamente, si potrebbero notare crepe o punti ruvidi. Un buon raffreddamento garantisce una finitura liscia e lucida e un rivestimento resistente.
Suggerimento: Controllare sempre il metodo di raffreddamento per ogni lavoro. Alcuni pezzi necessitano di un raffreddamento lento, mentre altri richiedono una tempra rapida.
Ora puoi vedere come ogni fase del processo di zincatura crea un rivestimento resistente e duraturo. Controllando temperatura, tempo di immersione, ritiro, drenaggio e raffreddamento, si ottiene un acciaio resistente alle intemperie e all'usura.
Ispezione e controllo qualità
Ispezione finale
Vuoi che il tuo acciaio zincato abbia un bell'aspetto e funzioni bene. L'ispezione finale è l'ultima possibilità per individuare eventuali problemi prima della spedizione. Cerchi bolle, punte taglienti, punti senza rivestimento e residui. Se trovi un problema, puoi risolverlo immediatamente. Questo passaggio aiuta a prevenire i reclami e a mantenere i clienti soddisfatti.
Ecco una tabella che mostra cosa controllare durante l'ispezione:
| Metodo di ispezione | Dettagli |
|---|---|
| Ispezione visuale | Cerca vesciche, punte acuminate, zone scoperte e residui. |
| Requisiti di spessore del rivestimento | Controllare che il rivestimento sia sufficientemente spesso per l'acciaio e per il suo utilizzo. |
| Regole di ristrutturazione | Scopri quanto puoi riparare e quali metodi sono consentiti. |
Si seguono norme come ASTM A123 e ISO 1461. Queste norme indicano cosa controllare e come misurare la qualità. Se si riscontrano punti scoperti, è possibile ripararli con metodi approvati. È fondamentale seguire le norme affinché l'acciaio rimanga resistente e sicuro.
Misurazione dello spessore del rivestimento
È necessario controllare lo spessore del rivestimento per assicurarsi che rispetti le normative. Lo strumento più comune è uno spessimetro magnetico. Questo strumento è facile da usare e non danneggia l'acciaio. Lo si appoggia sull'acciaio e ne rileva immediatamente lo spessore.
Ecco gli strumenti principali che puoi utilizzare:
- Lo spessimetro magnetico è semplice da usare e non danneggia l'acciaio.
- La microscopia ottica è un test che taglia l'acciaio e viene utilizzato solo per problemi di grandi dimensioni.
- Esistono tre tipi di misuratori magnetici: a matita, a banana ed elettronici. Si differenziano per la facilità d'uso e la precisione.
Ecco una tabella che mostra le differenze:
| Metodo | Descrizione |
|---|---|
| Misuratore a matita | Ha una molla e necessita di superfici piane per ottenere buone letture. |
| Misuratore di banana | Funziona in qualsiasi posizione e non necessita di essere resettato spesso. |
| Indicatore elettronico | Fornisce numeri digitali e non necessita di essere reimpostato spesso. |
| Magnetico/Elettromagnetico | Segue le norme ASTM E 376 per misurazioni accurate ed evita bordi e punti ruvidi. |
Gli spessimetri magnetici sono i più utilizzati e non danneggiano l'acciaio. La norma ASTM E 376 fornisce le regole per misurazioni accurate. Per ottenere risultati ottimali, non misurare vicino a bordi o punti ruvidi.
Suggerimento: Controlla sempre il tuo manometro prima di iniziare. Assicurati che funzioni e che dia i numeri corretti.
Controlli di adesione e aspetto
È importante che il rivestimento zincato aderisca bene e abbia un bell'aspetto. I controlli di adesione aiutano a individuare i punti in cui lo zinco potrebbe staccarsi o sfaldarsi. È possibile utilizzare un martello o piegare l'acciaio per verificare se il rivestimento rimane attaccato. Se si notano crepe o sfaldature, qualcosa è andato storto durante il processo.
Anche l'aspetto estetico è importante. Bisogna controllare la levigatezza, la lucentezza e la copertura uniforme. Se si notano punti ruvidi, gocce o aree opache, potrebbe essere necessario intervenire. Un bell'aspetto significa che l'acciaio durerà più a lungo e avrà un aspetto migliore una volta utilizzato.
Nota: Seguendo tutti questi passaggi di ispezione, otterrete ogni volta un acciaio zincato resistente e affidabile.
Criteri di accettazione
Una volta completata l'ispezione dell'acciaio zincato a caldo, è necessario verificare se il rivestimento soddisfa gli standard richiesti. Questi criteri di accettazione aiutano a decidere se il lavoro è sufficientemente buono per essere spedito o se è necessario apportare delle modifiche. Analizziamo nel dettaglio cosa è necessario verificare.
Innanzitutto, è necessario verificare tre aspetti principali: aderenza, aspetto e spessore. Ognuno di questi fattori è determinante per la durata e le prestazioni dell'acciaio zincato.
Se segui questi criteri, puoi essere certo che il tuo acciaio resisterà ai lavori più impegnativi e alle intemperie.
Ecco una semplice tabella che mostra cosa controllare e quali sono i requisiti:
| Tipo di criterio | Requisiti |
|---|---|
| Adesione | Il rivestimento deve resistere alla rimozione senza sfaldarsi o staccarsi. È necessario verificare la presenza di eventuali segni di delaminazione. |
| Forma | Verificare la copertura completa, l'uniformità e l'assenza di difetti evidenti. Il rivestimento deve apparire uniforme e completo. |
| Spessore | Utilizzare uno spessimetro magnetico (come ASTM E376). Il rivestimento deve rispettare i minimi stabiliti da ASTM A123, solitamente compresi tra 2.0 e 3.5 mil. |
Parliamo di ognuno di essi:
- Adesione: È necessario che il rivestimento di zinco aderisca bene. Provare a graffiare o picchiettare delicatamente la superficie. Il rivestimento non dovrebbe staccarsi o sfaldarsi. Se si notano punti in cui lo zinco si stacca, è necessario ripararli.
- Forma: Osserva l'acciaio da tutti i lati. Il rivestimento dovrebbe coprire ogni parte. Non dovresti vedere punti scoperti, grosse gocce o grumi ruvidi. Un buon rivestimento appare liscio e uniforme. Piccole protuberanze o cambiamenti di colore sono accettabili se non compromettono il funzionamento dell'acciaio.
- Spessore: Utilizza il tuo calibro magnetico per misurare il rivestimento. Prendi le letture in punti diversi. I numeri devono soddisfare il minimo richiesto dal lavoro o dalla norma ASTM A123. Se il rivestimento è troppo sottile, potrebbe non proteggere l'acciaio. Se è troppo spesso, potrebbe creparsi o sfaldarsi.
Ricordatevi anche che alcune riparazioni sono consentite. Se trovate una piccola zona non verniciata, potete ripararla con metodi approvati, come la vernice allo zinco o uno speciale bastoncino per riparazioni. Consultate sempre le normative del vostro progetto prima di effettuare riparazioni.
Suggerimento: Tieni una checklist per ogni lotto che ispezioni. Questo ti aiuta a individuare tempestivamente eventuali problemi e a mantenere alta la qualità.
Se segui questi criteri di accettazione, puoi essere certo che il tuo acciaio zincato durerà a lungo e renderà soddisfatti i tuoi clienti.
Parametri chiave della zincatura
Temperatura del bagno
È necessario prestare molta attenzione alla temperatura del bagno durante la zincatura. La temperatura del bagno di zinco fuso modifica il modo in cui si forma il rivestimento sull'acciaio. Se si imposta il bagno a una temperatura troppo elevata, si ottiene uno spesso strato di lega con grandi cristalli di zinco. Se lo si mantiene a una temperatura inferiore, si notano più aree ricche di alluminio e uno strato più sottile. Queste variazioni influiscono sulla resistenza dell'acciaio alla ruggine. Granuli più fini possono migliorare la resistenza alla corrosione, ma se i granuli diventano troppo fini, il rivestimento potrebbe non durare a lungo perché diventa più attivo. È necessario trovare il giusto equilibrio per la migliore protezione.
Suggerimento: La maggior parte degli impianti mantiene il bagno a una temperatura compresa tra 450°C e 460°C per ottenere rivestimenti resistenti e uniformi.
Tempo di immersione
Il tempo di permanenza dell'acciaio nel bagno di zinco è molto importante. Più a lungo lo si lascia, più spesso diventa il rivestimento. Per alcuni tipi di acciaio, questa relazione è come una linea retta: più tempo passa, più zinco si attacca. Per altri acciai, l'effetto rallenta dopo un po'. È necessario un tempo sufficiente affinché lo zinco ricopra ogni parte e l'aria fuoriesca da eventuali cavità. Se si accelera questa fase, si potrebbero notare rivestimenti sottili o irregolari. Se si aspetta troppo, si spreca tempo e zinco.
- Per la maggior parte dei lavori bastano pochi minuti.
- Prima di estrarre l'acciaio, controllare sempre che tutta la superficie sia bagnata e lucida.
Chimica dell'acciaio
La miscela di elementi presenti nell'acciaio ne modifica la reazione nel bagno di zincatura. Silicio e fosforo sono i due elementi più importanti da tenere d'occhio. Se si hanno quantità eccessive di silicio o fosforo, si ottengono rivestimenti spessi, ruvidi o opachi. Se si mantengono bassi questi elementi, si ottengono risultati lisci e brillanti.
Ecco una tabella rapida per aiutarti a capire come il silicio influisce sul rivestimento:
| Intervallo equivalente di silicio | Caratteristiche del rivestimento |
|---|---|
| Rivestimento sottile e brillante | |
| 0.04% -0.15% | Spessore e aspetto imprevedibili |
| 0.15% -0.22% | Spessore e aspetto normali |
| > 0.22% | Rivestimento spesso, grigio opaco |
Dovresti ricordare questi punti:
- Mantenere il silicio al di sotto dello 0.04% o tra lo 0.15% e lo 0.22%.
- Mantenere il fosforo al di sotto dello 0.04%.
- Un alto contenuto di fosforo può rendere il rivestimento ruvido e spesso.
Conoscendo la chimica dell'acciaio, è possibile prevedere come si comporterà durante la zincatura a caldo. Questo aiuta a evitare sorprese e a ottenere il rivestimento desiderato.
Pulizia della superficie
È necessario che l'acciaio sia il più pulito possibile prima di immergerlo nello zinco. Se si lasciano tracce di olio, sporco o ruggine sulla superficie, lo zinco non può aderire bene. Questo può causare il distacco o la sfaldatura del rivestimento in seguito. Una superficie pulita consente agli ioni di zinco di aderire all'acciaio e formare un legame forte. Si ottiene uno strato liscio e uniforme che protegge l'acciaio dalla ruggine. Se si salta la pulizia, si potrebbero notare punti ruvidi o zone sottili nel rivestimento. Questi punti deboli possono consentire all'acqua e all'aria di raggiungere l'acciaio, causando la formazione di ruggine. Assicurarsi sempre di completare le fasi di pretrattamento come lo sgrassaggio e il decapaggio. Questo aiuta a ottenere un rivestimento resistente e uniforme che dura a lungo.
Condizione di flusso
Per ottenere risultati ottimali, è fondamentale mantenere il flusso in buone condizioni. Il flusso aiuta lo zinco ad aderire all'acciaio e mantiene la superficie pulita subito prima dell'immersione. Ecco a cosa prestare attenzione:
- Mantenere la temperatura del flusso tra 60°C e 80°C. Questo aiuta a prevenire gli schizzi di zinco e riduce la formazione di cenere.
- Assicuratevi che la miscela chimica nel vostro flusso sia bilanciata. Troppi ioni di ferro possono inquinare il bagno e produrre ulteriore cenere e scorie.
- Controllate spesso il contenuto di ferro e il pH. Tenendoli sotto controllo, il processo procederà senza intoppi e si sprecherà meno zinco.
Prendendoti cura del flusso, otterrai un bagno più pulito e un rivestimento migliore. Risparmierai anche denaro perché userai meno zinco e avrai meno problemi da risolvere.
Velocità di prelievo
La velocità con cui si estrae l'acciaio dal bagno di zinco modifica il rivestimento. Se si procede troppo velocemente, il rivestimento diventa più sottile. Una velocità di estrazione di circa 4 metri al minuto può rendere lo strato di zinco molto più sottile. Questo è importante perché un rivestimento sottile potrebbe non proteggere l'acciaio a lungo. Se si procede troppo lentamente, si potrebbero ottenere colature o una finitura ruvida. È importante trovare la velocità giusta per il proprio lavoro. Questo aiuta a controllare lo spessore del rivestimento e a contenere i costi. Controllare sempre la velocità di estrazione per assicurarsi di ottenere la finitura e la protezione desiderate.
Composizione del bagno
Si potrebbe pensare che tutti i bagni di zinco siano uguali, ma la miscela al loro interno cambia tutto. L'ingrediente principale è lo zinco, ma spesso si aggiungono altri metalli per migliorare il rivestimento. Questi elementi aggiuntivi aiutano a ottenere una finitura più liscia, una protezione più forte e meno sprechi.
Vediamo cosa succede quando si aggiungono metalli diversi:
| Elemento legante | Effetto sulla qualità del rivestimento | Impatto sulla resistenza alla corrosione |
|---|---|---|
| Al (alluminio) | Protegge dall'ossidazione | Migliora la durata complessiva |
| Ni (Nichel) | Limita la reattività dell'acciaio | Migliora le proprietà protettive |
| Pb, Bi, Sn | Migliora la fluidità | Riduce il consumo di zinco |
Come puoi vedere, ogni elemento svolge un compito specifico. L'alluminio aiuta a prevenire l'ossidazione superficiale. Il nichel impedisce all'acciaio di reagire eccessivamente, il che significa che si ottiene uno strato più uniforme. Piombo, bismuto e stagno migliorano la fluidità dello zinco, quindi si usa meno zinco e si ottengono meno gocce.
Ecco cos'altro dovresti sapere:
- Gli elementi di lega modificano il modo in cui lo zinco forma una pellicola protettiva sull'acciaio.
- Alcune vasche da bagno utilizzano rame o titanio. Questi metalli offrono una protezione dalla ruggine simile a quella del solo rame.
- Gli scienziati stanno ancora scoprendo esattamente come questi metalli interagiscono tra loro, ma puoi star certo che la giusta miscela ti darà un rivestimento più resistente e duraturo.
Per ottenere i migliori risultati, controlla sempre la composizione del tuo bagno. Una buona miscela significa meno problemi e un acciaio migliore.
Metodo di raffreddamento
Dopo aver estratto l'acciaio dal bagno di zinco, è necessario raffreddarlo. Il metodo di raffreddamento dell'acciaio modifica l'aspetto e la resistenza del rivestimento. È possibile utilizzare acqua, aria o una miscela di entrambi.
Ecco come funziona ogni metodo per te:
- Tempra in acqua: Questo raffredda rapidamente l'acciaio. Si ottiene una finitura lucida, ma a volte il rivestimento può risultare un po' fragile.
- Aria condizionata: Questo richiede più tempo. Il rivestimento assume un aspetto opaco ed è solitamente più resistente.
- Raffreddamento misto: Alcune piante usano entrambi. Si ottiene un equilibrio tra lucentezza e resistenza.
Se il raffreddamento è troppo rapido, si potrebbero formare crepe o scaglie. Se il raffreddamento è troppo lento, si potrebbe ottenere una superficie ruvida. È importante scegliere il metodo giusto per il lavoro. Per le reti metalliche sottili, il raffreddamento rapido è la soluzione migliore. Per le travi spesse, il raffreddamento lento aiuta a prevenire la formazione di crepe.
Suggerimento: Adatta sempre il metodo di raffreddamento alle dimensioni e alla forma dell'acciaio. Questo ti aiuterà a evitare difetti e a mantenere il rivestimento resistente.
Spessore del rivestimento target
È necessario scegliere lo spessore di rivestimento giusto affinché l'acciaio duri a lungo. Se lo strato è troppo sottile, la ruggine può insinuarsi. Se è troppo spesso, il rivestimento potrebbe creparsi o sfaldarsi. Gli standard aiutano a capire quale spessore puntare.
Consulta questa tabella per individuare gli obiettivi comuni:
| Tipo di applicazione | Intervallo di spessore consigliato (μm) |
|---|---|
| Rivestimenti generali | 25-75 |
| Powder Coating | Varia in base al substrato e al processo |
| Rivestimento conforme | 25-75 |
La maggior parte dei lavori utilizza uno spessore compreso tra 25 e 75 micron. Per usi speciali, come l'industria aerospaziale o la difesa, potrebbe essere necessario ricorrere allo standard MIL-I-46058C. Questa norma stabilisce che lo spessore del film secco deve essere compreso tra 25 e 75 micron.
Per le applicazioni che richiedono elevata affidabilità, come nel settore aerospaziale o della difesa, si fa spesso riferimento allo standard MIL-I-46058C, che sottolinea un intervallo di spessore del film secco compreso tra 25 e 75 μm.
Se si utilizzano vernici in polvere, è sempre necessario misurare prima e dopo l'indurimento. Gli standard ASTM aiutano a controllare il lavoro e ad assicurarsi di rispettare le norme.
- L'American Society for Testing and Materials (ASTM) fornisce gli strumenti per misurare lo spessore.
- Controllare sempre il rivestimento in più punti per assicurarsi che sia uniforme.
Se segui questi obiettivi, il tuo acciaio zincato resisterà ai lavori più impegnativi e alle intemperie.
Standard e esigenze applicative
Vuoi che il tuo acciaio zincato duri. Vuoi anche che rispetti le normative del tuo progetto. È qui che entrano in gioco gli standard. Queste normative indicano lo spessore del rivestimento, come testarlo e cosa cercare durante l'ispezione. Se segui lo standard giusto, otterrai un acciaio che funziona per il tuo lavoro e supera ogni controllo.
Diamo un'occhiata ad alcuni degli standard principali che potresti vedere:
| Standard | Descrizione |
|---|---|
| ISO 9001 e ISO 14001 | Stabilisce le regole di base per i rivestimenti zincati a caldo su ferro e acciaio. Spiega come testare il rivestimento e quali proprietà controllare. Alcuni prodotti hanno regole proprie, ma molti le usano come base. |
Potresti anche trovare standard diversi per prodotti diversi. Ecco una guida rapida:
| Standard | Applicazione | Requisiti fondamentali |
|---|---|---|
| ASTM A123 / A123M | Zincatura generale | Definisce lo spessore minimo del rivestimento, una finitura liscia e un legame forte. |
| ASTM A153 / A153M | Ferramenta (come bulloni, dadi) | Simile ad A123, ma copre anche fili e punti fragili. |
| ASTM A767 / A767M | Barre di rinforzo (barre di rinforzo) | Lo spessore del rivestimento dipende dalle dimensioni della barra. Copre anche la passivazione e la tracciatura. |
Suggerimento: Prima di iniziare, verifica sempre quale standard è richiesto dal tuo progetto. Questo ti farà risparmiare tempo e denaro.
Potresti chiederti perché questi standard siano così importanti. Ti aiutano a scegliere il rivestimento giusto per il tuo lavoro. Ad esempio, un palo di recinzione richiede un rivestimento diverso da una trave di un ponte. Se utilizzi lo standard sbagliato, l'acciaio potrebbe arrugginire troppo presto o non superare l'ispezione.
Ecco come puoi adattare le tue esigenze allo standard giusto:
- Progetti di costruzione: Utilizzare ASTM A123 per travi, colonne e piastre.
- Ferramenta e dispositivi di fissaggio: Per bulloni, dadi e piccole parti utilizzare ASTM A153.
- Acciaio di rinforzo: Scegliere ASTM A767 per le barre d'armatura nel calcestruzzo.
- Uso generale: La norma ISO 1461 è valida per la maggior parte delle altre parti in acciaio.
Dovresti anche considerare dove utilizzerai l'acciaio. Luoghi umidi, salati o industriali richiedono rivestimenti più spessi. Se lavori in un'area asciutta, uno strato più sottile potrebbe essere sufficiente. Verifica sempre le normative vigenti nel tuo Paese o nel tuo settore.
Nota: Se si seguono gli standard giusti, si ottiene un acciaio che dura più a lungo e garantisce la sicurezza delle persone.
Una volta che conosci le tue esigenze applicative, puoi parlare con il tuo zincatore e richiedere il rivestimento più adatto. Questo ti aiuta a evitare problemi e a garantire il successo del tuo progetto.
Difetti comuni di zincatura
Quando si lavora con la zincatura a caldo, si desidera un rivestimento liscio, lucido e resistente. A volte, le cose non vanno come previsto. Si potrebbero notare alcuni difetti comuni. Diamo un'occhiata a tre dei più frequenti: punti nudi, inclusioni di cenere e puntini di scoria.
Punti nudi
Le zone nude sono punti in cui il rivestimento di zinco non ha aderito all'acciaio. Si possono individuare come chiazze di acciaio lucido senza zinco. Le zone nude si formano quando l'acciaio non è sufficientemente pulito prima dell'immersione. Grasso, olio, scorie di saldatura o persino adesivi possono impedire l'adesione dello zinco.
Ecco cosa solitamente causa le zone scoperte:
- Si salta o si affretta la pulizia delle superfici.
- Sull'acciaio sono presenti residui di olio, vernice o ruggine.
- L'acciaio presenta zone ruvide o bordi taglienti.
Se trovi delle zone scoperte, non preoccuparti. Puoi ripararle. Per le piccole macchie, lo zinco circostante potrebbe guarire l'area da solo. Per le macchie più grandi, puoi usare una vernice ricca di zinco o uno spray a base di zinco per coprire l'acciaio. Controlla sempre le dimensioni della zona scoperta prima di ripararla. Assicurati che la riparazione rispetti le regole del tuo progetto.
Suggerimento: Pulisci sempre bene l'acciaio prima della zincatura. Una buona pulizia evita punti scoperti e garantisce un rivestimento resistente e uniforme.
Inclusioni di cenere
Le inclusioni di cenere appaiono come macchie grigie o nere incastrate nel rivestimento di zinco. Sono dovute alla cenere di zinco, che si forma sulla superficie del bagno di zinco fuso. Se non si rimuove la cenere prima dell'immersione, potrebbe attaccarsi all'acciaio.
Perché si formano le inclusioni di cenere?
- Non si rimuove la cenere dalla superficie della vasca.
- L'acciaio scorre troppo velocemente nella vasca.
- La vasca viene disturbata durante l'immersione.
Le inclusioni di cenere non solo hanno un aspetto sgradevole, ma possono anche indebolire il rivestimento in quei punti. È possibile prevenire questo problema pulendo spesso il bagno e muovendo l'acciaio lentamente e uniformemente. Se si nota della cenere sul pezzo finito, a volte è possibile spazzolarla via. Per inclusioni più profonde, potrebbe essere necessario ritoccare l'area con vernice allo zinco.
Brufoli di scoria
Le chiazze di scorie sono piccole protuberanze o fossette sulla superficie zincata. Sono ruvide al tatto e sembrano piccole verruche. Sono causate dalle scorie, una miscela di zinco e ferro che si deposita sul fondo della vasca. Se si agita la vasca o l'acciaio raschi il fondo, le scorie possono risalire e rimanere intrappolate nel rivestimento.
Le scorie sono la lega di zinco e ferro che si deposita sul fondo del bagno metallico. Le scorie possono agitarsi durante il processo di immersione e finire intrappolate nel rivestimento, producendo piccole fossette o sporgenze sulla superficie del metallo.
È possibile fermare la formazione di brufoli:
- Mantenere il bagno pulito e tranquillo.
- Controllare la temperatura del bagno e il tempo di immersione.
- Assicurarsi che l'acciaio non raschi il fondo.
Se vedi delle imperfezioni, di solito non compromettono la resistenza dell'acciaio, ma possono avere un aspetto antiestetico. Per lavori importanti, potrebbe essere necessario carteggiarle o levigarle.
Ecco una tabella veloce per aiutarti a ricordare:
| Difetto | Causa principale | Come prevenire o risolvere |
|---|---|---|
| Punti nudi | Pulizia scadente | Pulisci bene l'acciaio, ripara con vernice allo zinco |
| Inclusioni di cenere | Cenere lasciata sulla superficie della vasca | Bagno di schiuma, muovere l'acciaio lentamente |
| Brufoli di scoria | Scorie mescolate nel bagno | Mantenere la calma nel bagno, controllare l'immersione |
Se si presta attenzione a questi difetti e si seguono le buone pratiche, si otterrà ogni volta una finitura zincata migliore e più duratura.
Colature e gocciolamenti
Potresti notare colature e gocciolamenti sull'acciaio zincato. Sembrano striature o gocce spesse di zinco che pendono dalla superficie. Si verificano quando troppo zinco fuso si attacca all'acciaio quando lo si estrae dal bagno. A volte, la forma dell'acciaio o il modo in cui lo si muove fa sì che lo zinco si accumuli negli angoli o sul fondo.
Perché si verificano colature e sgocciolamenti? Ecco i motivi principali:
- Si estrae l'acciaio troppo lentamente o in modo obliquo.
- L'acciaio presenta tasche o angoli in cui si accumula lo zinco.
- La temperatura del bagno è troppo bassa e lo zinco non scola bene.
Colature e gocciolamenti non sempre compromettono il funzionamento dell'acciaio, ma possono creare problemi. Se si desidera una finitura liscia, è necessario controllare il modo in cui si solleva l'acciaio e la temperatura del bagno.
Suggerimento: Cerca di progettare i tuoi pezzi con bordi lisci e fori di drenaggio adeguati. Questo aiuta lo zinco a scorrere facilmente e conferisce un aspetto più pulito.
Se vedi grosse gocce, puoi limarle o levigarle una volta che l'acciaio si è raffreddato. Per piccole quantità, spesso funziona una spazzola metallica.
Desquamazione e sbucciatura
Sfaldature e distacchi sembrano indicare che frammenti del rivestimento di zinco si stiano staccando dall'acciaio. Si potrebbero notare scaglie lucide o chiazze opache dove lo zinco si è staccato. Questo problema indica che il rivestimento non ha aderito bene all'acciaio.
Quali sono le cause della desquamazione e della desquamazione?
- L'acciaio si è raffreddato troppo velocemente o troppo lentamente.
- L'acciaio contiene troppo silicio o fosforo.
- La superficie non era pulita prima dell'immersione.
Sfaldature e scheggiature possono far arrugginire più velocemente l'acciaio. Acqua e aria possono raggiungere i punti scoperti e iniziare a corrodere il metallo. Per evitare questo problema, controlla la composizione chimica dell'acciaio e assicurati di pulirlo accuratamente.
Ecco una tabella veloce per aiutarti a ricordare:
| Causare | Come prevenire |
|---|---|
| Raffreddamento rapido o lento | Utilizzare il metodo di raffreddamento corretto |
| Alto contenuto di silicio o fosforo | Controllare la chimica dell'acciaio |
| Pulizia scadente | Pulisci l'acciaio prima dell'immersione |
Se si notano scrostature, è possibile riparare piccole aree con vernice ricca di zinco. Per le zone più estese, potrebbe essere necessario zincare nuovamente il componente.
Rivestimento ruvido o irregolare
A volte, sull'acciaio zincato si nota una patina ruvida o irregolare. La superficie potrebbe apparire irregolare, granulosa o presentare chiazze spesse e sottili. Questo accade quando l'acciaio non è pulito o il bagno contiene troppo ferro o altri metalli.
Si ottengono rivestimenti ruvidi quando:
- L'acciaio presenta ruggine, incrostazioni o vecchia vernice.
- La vasca contiene troppe scorie o cenere.
- L'acciaio resta nella vasca troppo a lungo.
Un rivestimento ruvido può comunque proteggere l'acciaio, ma l'aspetto non è altrettanto gradevole. Può anche rendere difficile la verniciatura o la saldatura successiva.
Nota: Controlla sempre le fasi di pulizia e mantieni pulito il bagno di zinco. Questo ti aiuterà a ottenere una finitura liscia e uniforme.
Per un aspetto migliore, è possibile carteggiare o lucidare la superficie dopo la zincatura. Per la maggior parte dei lavori, una leggera ruvidità è accettabile, purché il rivestimento copra l'acciaio.
Spessore eccessivo
Hai mai notato un rivestimento zincato che sembra troppo spesso o pesante? Questo è ciò che si definisce "spessore eccessivo". Questo difetto significa che lo strato di zinco sull'acciaio è molto più spesso del dovuto. Potresti pensare che un rivestimento più spesso sia sempre meglio, ma non è vero. Troppo zinco può effettivamente causare problemi.
Perché si verifica uno spessore eccessivo?
Questo difetto si verifica solitamente quando qualcosa non va durante il processo di zincatura. Ecco alcune cause comuni:
- L'acciaio contiene un'elevata quantità di silicio o fosforo. Questi elementi fanno sì che lo zinco reagisca più velocemente e si accumuli maggiormente.
- Si lascia l'acciaio nel bagno di zinco per troppo tempo.
- La temperatura del bagno è troppo alta.
- Si estrae l'acciaio troppo lentamente, lasciando che più zinco aderisca alla superficie.
- La superficie dell'acciaio è ruvida o irregolare, il che trattiene una quantità maggiore di zinco.
Suggerimento: Controlla sempre la composizione chimica dell'acciaio prima di zincarlo. Se sai che contiene molto silicio o fosforo, puoi adattare il processo per evitare rivestimenti spessi.
Come si può individuare uno spessore eccessivo?
Questo difetto è visibile e palpabile. Il rivestimento appare voluminoso, ruvido o addirittura grumoso. A volte si notano colature o colature indurite sulla superficie. Se si misura lo spessore con un calibro, i valori saranno molto più alti dello standard.
Perché lo spessore eccessivo è un problema?
Uno strato spesso può sembrare resistente, ma in realtà può essere debole. Ecco perché:
- Gli strati spessi di zinco possono rompersi o staccarsi, soprattutto se si piega o si colpisce l'acciaio.
- Il rivestimento può nascondere difetti o intrappolare cenere e scorie al suo interno.
- Rende più difficili la saldatura, la verniciatura o l'assemblaggio delle parti.
- Si spreca zinco, il che comporta un costo maggiore.
Come si può prevenire o risolvere il problema?
Puoi evitare questo problema controllando il tuo processo. Ecco una tabella rapida per aiutarti a ricordare:
| Causare | Prevenzione/Correzione |
|---|---|
| Alto contenuto di silicio/fosforo | Utilizzare acciaio a basso contenuto di silicio o regolare il tempo |
| Tempo di immersione lungo | Ridurre il tempo di immersione |
| Alta temperatura del bagno | Abbassa la temperatura |
| Ritiro lento | Aumentare la velocità di prelievo |
| Superficie in acciaio ruvido | Acciaio liscio o sabbiato |
Se il componente presenta già uno spessore eccessivo, a volte è possibile levigare o carteggiare il rivestimento. Per i componenti di piccole dimensioni, potrebbe essere necessario galvanizzarli nuovamente con controlli più accurati.
Nota: Rispettare sempre gli standard per lo spessore del rivestimento. Questo mantiene l'acciaio resistente, sicuro e di bell'aspetto.
Ricorda, lo spessore giusto offre la migliore protezione. Troppo zinco può causare problemi, quindi tieni d'occhio il processo e le misurazioni!
Note sulla sicurezza e sull'ambiente
Manipolazione degli acidi
Nella zincatura a caldo si lavora con acidi forti. Questi acidi puliscono l'acciaio prima di immergerlo nello zinco. È necessario maneggiarli con cura. Se si versa dell'acido, si possono ustionare la pelle o gli occhi. Può anche danneggiare il pavimento e le attrezzature.
Ecco come puoi restare al sicuro:
- Indossare sempre guanti, occhiali protettivi e grembiuli resistenti agli acidi.
- Utilizzare protezioni facciali se si versano o si mescolano acidi.
- Conservare gli acidi in appositi contenitori o cisterne. Assicurarsi che siano etichettati.
- Tieni a portata di mano un kit anti-sversamento. Vuoi pulire rapidamente le fuoriuscite.
- Non mescolare mai gli acidi con altre sostanze chimiche, a meno che non si sia certi che sia sicuro.
Suggerimento: Se l'acido entra in contatto con la pelle, sciacquare immediatamente con abbondante acqua. Informare il proprio supervisore il prima possibile.
Dovresti anche controllare i serbatoi dell'acido per verificare la presenza di perdite. Piccole perdite possono trasformarsi in grossi problemi. Se noti ruggine o macchie intorno a un serbatoio, segnalalo. Agisci rapidamente per garantire la sicurezza di tutti.
Controllo dei fumi
Quando si lavora con acidi caldi e zinco fuso, si vedono dei fumi. Questi fumi possono dare fastidio a naso, gola e polmoni. Alcuni fumi, come la nebbia di acido cloridrico o il fumo di ossido di zinco, possono provocare nausea se inalati.
È possibile controllare i fumi seguendo questi passaggi:
- Accendere le ventole di scarico prima di iniziare a lavorare.
- Utilizzare cappe aspiranti o coperture sopra i serbatoi di acido.
- Aprire le finestre o le prese d'aria per far entrare aria fresca.
- Indossare una maschera o un respiratore se si lavora a lungo in prossimità dei fumi.
Ecco una tabella veloce per aiutarti a ricordare:
| Fonte di fumo | Metodo di controllo |
|---|---|
| serbatoi di acido | Ventilatori di scarico, cappe |
| Bagno di zinco | Ventilazione locale |
| Stazioni di pulizia | Finestre aperte, ventilatori |
Nota: Se ti senti stordito o ti bruciano gli occhi, esci per prendere una boccata d'aria fresca. Informa subito il tuo caposquadra.
Trattamento dei rifiuti
Quando pulisci l'acciaio e usi prodotti chimici, produci rifiuti. Questi rifiuti possono danneggiare l'ambiente se non vengono trattati correttamente. È importante mantenere il tuo impianto sicuro e rispettare le regole.
Ecco cosa puoi fare:
- Raccogliere gli acidi usati e l'acqua di risciacquo in appositi serbatoi.
- Neutralizzare gli acidi prima di gettarli via.
- Filtrare i solidi e i metalli dalle acque reflue.
- Inviare i rifiuti a un centro di trattamento autorizzato.
Non versare mai acidi o sostanze chimiche nello scarico. Possono inquinare i fiumi e danneggiare pesci e piante. Segui sempre le norme sui rifiuti del tuo impianto.
Ricorda: Un buon trattamento dei rifiuti mantiene pulito il tuo impianto e protegge l'ambiente. Gestire i rifiuti nel modo giusto aiuta la tua comunità.
Sicurezza dell'operatore
Svolgi un ruolo fondamentale nel garantire la sicurezza dell'impianto di zincatura. Ogni giorno ti trovi a lavorare con metallo caldo, sostanze chimiche aggressive e macchinari pesanti. Devi rimanere vigile e adottare buone abitudini di sicurezza. Ecco come puoi proteggere te stesso e il tuo team.
Indossa l'attrezzatura giusta
I dispositivi di protezione individuale (DPI) sono la tua prima linea di difesa. Dovresti sempre indossare:
- Occhiali di sicurezza o maschere per proteggere gli occhi da schizzi e scintille.
- Guanti resistenti agli acidi per proteggere le mani dalle sostanze chimiche.
- Camicie e pantaloni a maniche lunghe realizzati in materiale ignifugo.
- Stivali con punta in acciaio per proteggere i piedi dalla caduta di oggetti.
- Protezione dell'udito se si lavora vicino a macchinari rumorosi.
- Respiratori o maschere quando si maneggiano polveri o si lavora in prossimità di fumi.
Suggerimento: Controlla l'attrezzatura prima di ogni cambio. Sostituisci tutto ciò che sembra usurato o danneggiato.
Rimani consapevole di ciò che ti circonda
È necessario prestare attenzione alle gru in movimento, ai carrelli elevatori e agli altri lavoratori. Camminare sempre nelle aree segnalate. Non avere fretta e non prendere scorciatoie. Se si nota una fuoriuscita di liquido o un attrezzo rotto, segnalarlo immediatamente.
Seguire abitudini di lavoro sicure
È possibile evitare la maggior parte degli incidenti attenendosi a routine sicure. Ecco alcune abitudini da ricordare:
- Mantenere l'area di lavoro pulita e asciutta.
- Utilizzare gli utensili solo per lo scopo per cui sono stati concepiti.
- Sollevare con le gambe, non con la schiena.
- Non mangiare, bere o fumare mai nell'area di lavoro.
- Lavarsi le mani dopo aver maneggiato sostanze chimiche o zinco.
Sapere cosa fare in caso di emergenza
Le emergenze possono verificarsi rapidamente. È importante sapere dove trovare:
- Docce di emergenza e postazioni lavaocchi.
- Estintori e allarmi.
- Kit di pronto soccorso e uscite.
Esercitatevi con il vostro team nelle esercitazioni di emergenza. Se qualcuno si fa male, chiamate i soccorsi e seguite il piano di sicurezza del vostro stabilimento.
Tabella di riferimento rapido: elementi essenziali per la sicurezza dell'operatore
| Area di sicurezza | Cosa dovresti fare |
|---|---|
| DPI | Indossare tutta l'attrezzatura richiesta |
| Faccende domestiche | Mantieni pulita l'area di lavoro |
| sollevamento | Utilizzare tecniche di sollevamento adeguate |
| Manipolazione chimica | Seguire le istruzioni e utilizzare i DPI |
| Emergency Response | Conoscere le posizioni delle attrezzature di sicurezza |
Ricorda: Tu sei la parte più importante della sicurezza dello stabilimento. Segnala se vedi qualcosa di pericoloso. Aiuta il tuo team a rimanere vigile e a seguire le regole. Quando lavori in sicurezza, tutti tornano a casa sani e salvi.
Zincatura a caldo per reti metalliche
Diametro del filo e area aperta
Quando si sceglie una rete metallica per la zincatura a caldo, è necessario considerare il diametro del filo e l'area libera. Questi due fattori influenzano il modo in cui si forma il rivestimento di zinco sulla rete.
Il diametro del filo indica lo spessore di ciascun filo. I fili più spessi trattengono più zinco. I fili sottili hanno un rivestimento più leggero. Se si utilizza un filo molto sottile, lo zinco può ricoprire troppo e riempire gli spazi vuoti. Questo rende la rete meno aperta e può impedire il passaggio del materiale.
L'area aperta è lo spazio tra i fili. È necessario che ci sia abbastanza spazio aperto affinché la rete svolga il suo compito. Se lo zinco si accumula troppo, i fori si restringono. Questo può causare intasamenti, soprattutto se si utilizza la rete per schermatura o filtraggio.
Ecco una tabella rapida per aiutarti a vedere l'effetto:
| Diametro del filo | Area aperta prima | Area aperta dopo la zincatura | Rischio di intasamento |
|---|---|---|---|
| Sottile | Alto | Abbassare | Alto |
| Medio | Medio | Leggermente più basso | Medio |
| Spesso | Basso | Circa lo stesso | Basso |
Suggerimento: Controlla sempre la dimensione delle maglie prima e dopo la zincatura. Questo ti aiuterà a evitare sorprese.
Rischi di accumulo di rivestimento
La zincatura a caldo fornisce un rivestimento resistente, ma a volte lo zinco si accumula troppo. Questo fenomeno è chiamato accumulo di rivestimento. Questo fenomeno si osserva soprattutto sulle reti metalliche perché i fili sono sottili e ravvicinati.
Troppo zinco può riempire le aperture della rete, rendendola pesante e meno flessibile. Può anche causare l'incollaggio dei fili. Se si utilizza la rete per la schermatura, si potrebbero verificare intasamenti o prestazioni scadenti.
È possibile ridurre il rischio:
- Scegliere il diametro del filo più adatto al tuo lavoro.
- Se è necessario un rivestimento spesso, utilizzare una rete con aperture più grandi.
- Parla delle tue esigenze con il tuo zincatore.
Nota: Se si nota troppo accumulo, a volte è possibile spazzolare o scuotere la rete per rimuovere lo zinco in eccesso.
Gestione e prevenzione dei danni
La rete metallica zincata è resistente, ma è comunque necessario maneggiarla con cura. Il rivestimento di zinco può graffiarsi o scheggiarsi se la rete cade o viene trascinata.
Ecco come puoi proteggere la tua rete:
- Sollevare i pannelli in rete anziché trascinarli.
- Utilizzare i guanti per proteggere le mani ed evitare di lasciare segni.
- Conservare la rete su superfici piane e pulite.
- Mantenere la rete asciutta per evitare la formazione di ruggine bianca.
Se noti dei danni, puoi riparare piccole imperfezioni con vernice ricca di zinco. Per aree più estese, potrebbe essere necessario zincare nuovamente la rete.
Ricorda: Una gestione attenta mantiene la rete resistente e bella. La durata massima della rete zincata si ottiene trattandola correttamente.
Quando utilizzare la rete zincata
Potresti chiederti se la rete zincata sia la scelta giusta per il tuo progetto. Analizziamola nel dettaglio, così potrai decidere con sicurezza.
La rete zincata è ideale quando serve una forte protezione dalla ruggine. La si vede utilizzata in luoghi umidi, sporchi o esposti a sostanze chimiche. Se lavori nell'edilizia, nell'industria mineraria, nell'agricoltura o anche nel giardinaggio, probabilmente hai bisogno di una rete che duri a lungo. La rete zincata ti offre un ulteriore livello di protezione.
Ecco alcune situazioni comuni in cui è consigliabile utilizzare la rete zincata:
- Recinzioni esterne: Vuoi che la tua recinzione resista a pioggia, neve e sole? La rete zincata tiene lontana la ruggine e rimane resistente per anni.
- Screening aggregato: Devi separare rocce, ghiaia o sabbia. La rete zincata gestisce materiali ruvidi e continua a funzionare, anche in condizioni di bagnato o fango.
- Recinti per animali: Vuoi proteggere gli animali e tenere lontani i predatori? La rete zincata non si rompe né si corrode, anche se gli animali la masticano o la graffiano.
- Filtri industriali: Devi filtrare liquidi o aria in una fabbrica. La rete zincata resiste agli agenti chimici e mantiene la sua forma.
- Cestini gabbioni: Si costruiscono muri di contenimento o barriere antierosione. La rete zincata mantiene le rocce al loro posto e non arrugginisce.
Suggerimento: Se nel tuo progetto sono presenti acqua, sostanze chimiche o agenti atmosferici, la rete zincata è solitamente la scelta intelligente.
Potresti chiederti: "Quando dovrei rinunciare alla rete zincata?". Se lavori in interni e non prevedi umidità, una semplice rete metallica potrebbe essere sufficiente. Se hai bisogno di una finitura super liscia o prevedi di verniciare la rete, potresti prendere in considerazione altri rivestimenti.
Ecco una tabella rapida per aiutarti a decidere:
| Applicazione | Hai bisogno di rete zincata? | Come mai? |
|---|---|---|
| Recinzione esterna | Si | Combatte la ruggine e le intemperie |
| Scaffale per interni | Non | Nessuna umidità, basso rischio |
| Schermo di cava | Si | Gestisce rocce e acqua |
| Animal Cage | Si | Resiste alla masticazione e alla ruggine |
| Pannello decorativo | Può essere | Dipende dall'aspetto e dall'uso |
Dovresti anche pensare a quanto a lungo vuoi che duri la tua rete. La rete zincata costa un po' di più all'inizio, ma ti fa risparmiare su riparazioni e sostituzioni. Hai la tranquillità di sapere che la tua rete non si romperà quando ne avrai più bisogno.
Nota: Prima di acquistare, verifica sempre le esigenze del tuo progetto. In caso di dubbi, chiedi consiglio al tuo fornitore. Potrà aiutarti a scegliere la rete più adatta al tuo progetto.
In breve, usate la rete zincata quando avete bisogno di resistenza, durevolezza e protezione dalla ruggine. È un investimento intelligente per lavori impegnativi e ambienti difficili.
Conclusione
Hai visto quanto ogni fase del processo di zincatura sia importante. Controllando la zincatura a caldo, ottieni un acciaio resistente e duraturo. Un'attenta ispezione dell'acciaio zincato a caldo ti aiuta a individuare tempestivamente eventuali problemi. Controllando lo spessore del rivestimento, sai che il tuo acciaio resisterà anche ai lavori più impegnativi. Il controllo del processo consente di risparmiare denaro e di rispettare gli standard del settore.
Se hai bisogno di supporti di vagliatura zincati per condizioni di aggregazione o minerarie difficili, contattaci per supporto tecnico e approvvigionamento. Come produttore di supporti di screeningForniamo reti metalliche intrecciate e relative opzioni di reti schermanti con aperture, diametri dei fili e formati dei pannelli personalizzati per adattarsi al vostro terrazzo e alla vostra attività. Comunicateci il materiale, l'umidità e le dimensioni di taglio desiderate e vi consiglieremo la soluzione zincata più adatta per una maggiore durata e prestazioni più stabili.
FAQ
Cos'è la zincatura a caldo?
La zincatura a caldo consiste nell'immergere l'acciaio nello zinco fuso. Lo zinco forma uno strato protettivo, che previene la ruggine e prolunga la durata dell'acciaio.
Quanto è spesso il rivestimento di zinco?
Il rivestimento ha solitamente uno spessore compreso tra 2 e 3.5 mil. È possibile verificarlo con un calibro magnetico. I rivestimenti più spessi proteggono meglio, ma possono creparsi se troppo spessi.
È possibile verniciare l'acciaio zincato?
Sì, è possibile verniciare l'acciaio zincato. Assicuratevi solo di pulire e preparare prima la superficie. Questo aiuta la vernice ad aderire bene.
Perché il mio acciaio zincato appare opaco o grigio?
Un aspetto opaco o grigio indica che l'acciaio contiene più silicio o fosforo. Questo non compromette la protezione. Il rivestimento funziona comunque bene.
Quanto dura l'acciaio zincato all'esterno?
L'acciaio zincato può durare dai 20 ai 50 anni all'esterno. La durata dipende dalle condizioni meteorologiche e dallo spessore del rivestimento. L'aria umida o salmastra può ridurne la durata.
La zincatura a caldo è sicura per l'ambiente?
Sì, la zincatura a caldo è sicura se si seguono le regole. Gli impianti trattano i rifiuti e controllano i fumi. Lo zinco non è nocivo in piccole quantità.
Cosa devo fare se vedo una zona nuda?
È possibile riparare piccole imperfezioni con vernice ricca di zinco o un bastoncino per riparazioni. Per imperfezioni più estese, chiedere assistenza al fornitore. Verificare sempre che la riparazione rispetti gli standard del progetto.