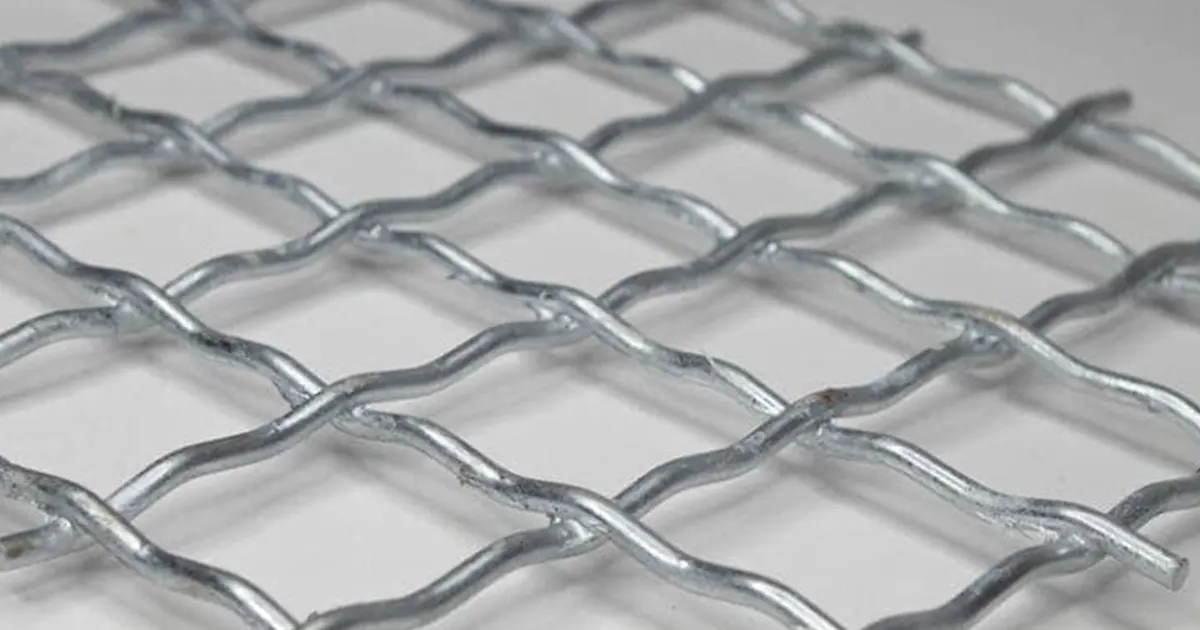
A galvanização a quente é um processo crucial que aplica uma camada resistente sobre o aço para prevenir a ferrugem. Nesse processo, o aço é imerso em zinco muito quente, criando uma cobertura dura que o protege da corrosão. É possível encontrar telas de arame galvanizado em diversos locais, incluindo canteiros de obras, cercas em fazendas e telas em fábricas. Muitas indústrias utilizam o processo de galvanização para aumentar a durabilidade de seus produtos, principalmente na construção civil, na indústria automobilística e em energias renováveis.
Por que isso é importante? Ao controlar corretamente a temperatura, o tempo de imersão e a espessura da camada durante o processo de galvanização, é possível prevenir a ferrugem e minimizar o desperdício de material.
Eis a importância da galvanização a quente em nível global:
| Categoria | Estatisticamente |
|---|---|
| Taxa de crescimento projetada | Crescimento anual composto de quase 8% para o uso de energias renováveis. |
| Taxa de crescimento projetada | CAGR de 6.7% para sistemas de revestimento duplex |
| Região líder | Ásia-Pacífico em quantidade e valor |
| Setores chave | Construção, Fabricação de automóveis, Energia renovável |
| Tendências emergentes | Aumento da procura por sistemas duplex e reciclagem. |
Principais lições
- A galvanização a quente impede a ferrugem do aço. Isso ocorre através da formação de uma camada resistente de zinco. O aço é imerso em zinco quente e derretido.
- Preparar a superfície é muito importante. O aço limpo ajuda o zinco a aderir melhor, o que prolonga a vida útil do revestimento.
- Mantenha a temperatura do banho de zinco entre 450°C e 530°C. Isso proporciona a melhor qualidade e espessura de revestimento.
- Observe por quanto tempo o aço permanece no zinco. Se for muito tempo, haverá desperdício de material. Se for muito pouco, o revestimento pode não aderir bem.
- Verifique cuidadosamente o aço após a galvanização. Procure por problemas como áreas sem galvanização ou camadas irregulares antes de usá-lo.
- Utilize normas como a ASTM A123. Isso garante que seu aço galvanizado seja seguro e de boa qualidade.
- Escolha tela galvanizada para uso externo ou em locais de difícil acesso. Isso ajuda a prolongar sua vida útil e evita a ferrugem.
- Manuseie com cuidado os itens galvanizados. Isso preserva a camada de zinco e ajuda a prolongar sua vida útil.
Visão geral do processo de galvanização
O que é galvanização por imersão a quente?
Você pode estar se perguntando o que torna o processo de galvanização a quente tão especial. Ao usar esse método, o aço ou ferro é mergulhado em um banho de zinco fundido. Isso cria uma camada protetora resistente que combate a ferrugem e os danos. Ao contrário de outros métodos de revestimento de zinco, a galvanização a quente proporciona uma ligação mais forte e melhor cobertura, mesmo em formatos complexos ou peças grandes.
Vamos comparar a galvanização a quente com a zincagem para que você possa ver a diferença:
| Aspecto | Galvanização por imersão a quente | Chapeamento de zinco |
|---|---|---|
| Processo de aplicação | Imersão do metal em zinco fundido para formação de uma ligação metalúrgica. | Utiliza eletricidade para uma ligação mais fraca. |
| Global | Ideal para formas complexas e estruturas grandes. | Desenhos complexos difíceis de cobrir |
| Impacto Ambiental | Utiliza zinco puro, sendo mais ecológico. | Utiliza produtos químicos nocivos |
| Resistência à Corrosão | Resiste em ambientes difíceis | Não tão resistente em condições adversas. |
| Propriedades de autocura | Capaz de reparar pequenos danos por conta própria | Não se cura sozinho. |
Com a galvanização a quente, você obtém um revestimento mais duradouro e com melhor proteção. É por isso que tantas indústrias confiam nesse processo para seus projetos mais importantes.
Principais etapas do processo de galvanização
O processo de galvanização pode ser dividido em três etapas principais: preparação da superfície, galvanização e inspeção. Cada etapa desempenha um papel fundamental para garantir que o revestimento seja resistente e duradouro.
Dica: Se você pular ou apressar qualquer etapa, corre o risco de pontos fracos ou falhas no revestimento. Dedique tempo a cada etapa para obter os melhores resultados.
Aqui está uma breve descrição do que cada etapa faz pelo seu aço:
| Etapa | Contribuição para a qualidade e durabilidade do revestimento |
|---|---|
| Preparação da superfície | Certifique-se de que o aço esteja limpo para que o zinco adira bem. Isso evita falhas no revestimento causadas por sujeira ou óleo. |
| Galvanização | Cria uma camada resistente de zinco-ferro que combate a ferrugem e os danos. É aqui que a verdadeira proteção acontece. |
| Inspeção | Verifica a qualidade do produto final. É possível identificar falhas ou áreas com espessura insuficiente antes que o aço saia da fábrica. |
Vamos analisar as etapas que você verá em um processo típico de galvanização a quente:
- DesengorduramentoVocê remove graxa e óleo com uma solução de limpeza quente.
- LavagemVocê lava qualquer resíduo de produto de limpeza.
- DecapagemVocê mergulha o aço em ácido para remover a ferrugem e a crosta.
- Enxágue após a conservaVocê deve enxaguar para remover qualquer resíduo de ácido ou sais de ferro.
- Pré-fluxoVocê limpa a superfície mais uma vez com um fluxo quente.
- banho de zincoVocê mergulha o aço em zinco fundido para formar a camada protetora.
- AcabamentoVocê resfria e inspeciona o aço, certificando-se de que está pronto para uso.
Cada etapa se baseia na anterior. Seguindo o processo, você obtém um revestimento resistente às intempéries, aos produtos químicos e ao tempo. Esse é o poder da galvanização.
Etapas de preparação de superfície
Antes de mergulhar o aço no zinco fundido, é preciso prepará-lo. Isso se chama preparação da superfície e é a parte mais importante da galvanização a quente. Se você pular ou apressar essas etapas, o zinco não aderirá bem e o revestimento não terá longa durabilidade.
A preparação da superfície ajuda o revestimento a aderir e funcionar bem. A má aderência ocorre se a superfície for muito lisa. Também acontece se houver resíduos de sais de zinco ou produtos químicos que bloqueiam o zinco.
Inspeção de Superfície
Primeiro, examine o aço com atenção. Verifique se há elementos que possam causar problemas posteriormente, como óleo, graxa, adesivos, tinta e escória de solda. Também verifique se há orifícios para ventilação e drenagem. Esses orifícios impedem o acúmulo de pressão perigosa dentro do aço.
Segue abaixo uma tabela que mostra o que você deve verificar e por que isso é importante:
| Ponto de inspeção | Descrição | Impacto na qualidade do revestimento |
|---|---|---|
| Remoção de Contaminantes | Remova óleo, adesivos e graxa em excesso. | Resolve problemas de revestimento e melhora a aderência. |
| Ventilação e Drenagem | Certifique-se de que haja furos. | Impede o acúmulo de líquidos e evita explosões. |
| Preparação da superfície | Jateamento abrasivo para remover areia e agentes desmoldantes. | Torna a superfície áspera para melhor revestimento. |
| Remoção de Resíduos de Soldagem | Remova a escória e o fundente. | Impede que o revestimento fique sem cobertura. |
| Qualificação de Inspetor | Utilize inspetores treinados | Garante que as verificações sejam feitas corretamente. |
Se você não verificar o aço, poderá deixar passar algo. Isso pode arruinar o revestimento final.
Limpeza e desengorduramento
Em seguida, você limpa o aço. É preciso remover todos os óleos, graxas e matéria orgânica. Você pode usar soluções de limpeza a quente, solventes ou jateamento abrasivo. Cada método tem suas vantagens.
| Forma | Vantagens |
|---|---|
| Limpeza por jateamento abrasivo | Remove revestimentos antigos, ferrugem e incrustações; deixa a superfície áspera. |
| Desengorduramento | Remove óleos e graxas; prepara o aço para decapagem ácida. |
É preciso remover completamente todo o óleo e sujeira. Se restar alguma coisa, o zinco não aderirá bem. Desengordurar é simples, mas muito importante.
- Para uma boa galvanização, a superfície não deve conter óleo, graxa, óxidos metálicos, carepa de laminação ou ferrugem.
- A desengorduragem remove a matéria orgânica e prepara o aço para a próxima etapa.
Decapagem ácida
Agora, você faz a decapagem ácida. Esta etapa utiliza ácido clorídrico ou sulfúrico para remover a ferrugem e os óxidos de ferro. Você mergulha o aço no ácido, que limpa a superfície até expor o metal. Depois disso, você enxágua o aço com água limpa para remover qualquer resíduo de ácido.
Eis como funciona a decapagem ácida:
- Mergulhe o aço em uma solução ácida.
- O ácido remove a ferrugem e os óxidos.
- Enxágue o aço com água antes da próxima etapa.
Uma superfície limpa permite que o zinco adira bem ao aço. A decapagem ácida também evita problemas como áreas sem revestimento ou camadas irregulares. Se feita corretamente, essa etapa resulta em um produto galvanizado mais durável e resistente à ferrugem.
A preparação da superfície não é apenas uma etapa. É a base para um revestimento galvanizado forte e duradouro.
Lavagem
Após a decapagem ácida, é necessário enxaguar o aço. Esta etapa pode parecer simples, mas desempenha um papel fundamental no processo de galvanização a quente. Se qualquer resíduo de ácido permanecer no aço, isso pode causar grandes problemas posteriormente. O revestimento de zinco pode não aderir corretamente ou podem surgir pontos onde o revestimento falhou.
Eis por que enxaguar é importante:
- Você remove todos os resíduos ácidos que poderiam impedir a ligação do zinco.
- Você ajuda a prevenir reações químicas indesejadas no banho de zinco.
- Você se certifica de que o aço esteja realmente limpo para a próxima etapa.
Se você pular uma boa lavagem, corre o risco de arruinar todo o trabalho realizado durante a preparação da superfície. Use sempre água limpa e certifique-se de que todas as partes do aço sejam enxaguadas. Algumas fábricas usam sistemas de pulverização, enquanto outras mergulham o aço em grandes tanques. De qualquer forma, você precisa ver a água saindo limpa antes de prosseguir.
Dica: Dedique tempo ao enxágue. Alguns minutos extras nesta etapa podem evitar falhas dispendiosas no revestimento mais tarde.
Fluxo
Agora você está pronto para a aplicação do fluxo. Esta etapa é a última parte da preparação da superfície antes de mergulhar o aço no zinco fundido. A aplicação do fluxo faz mais do que apenas limpar. Ela prepara o aço para uma camada de zinco forte e uniforme.
Eis o que o fluxo faz por você:
- Isso ajuda o zinco fundido a se espalhar uniformemente sobre o aço.
- Remove quaisquer resíduos de óxidos ou sujeira da superfície.
- Isso impede que o aço se reoxide antes de entrar em contato com o banho de zinco.
- Ele impede que impurezas entrem no banho de zinco.
Geralmente, utiliza-se uma mistura especial para fundir o aço. A maioria das fábricas usa uma mistura de cloreto de zinco e cloreto de amônio. Essa mistura derrete a uma temperatura baixa, geralmente entre 140 e 160 °C. Ao ser aquecida, a mistura se transforma em um líquido que cobre o aço. Essa camada líquida protege o aço e garante a boa aderência do zinco.
Se você deseja um revestimento duradouro, não apresse a etapa de aplicação do fluxo. Certifique-se de que cada peça de aço esteja completamente coberta. Uma boa aplicação de fluxo resulta em menos defeitos e um acabamento melhor.
Observação: A preparação correta da superfície, incluindo enxágue e aplicação de fluxo, garante um revestimento galvanizado forte e durável.
Etapa de galvanização a quente
Após finalizar a preparação da superfície, você passa para a parte principal do processo de galvanização a quente. É aqui que o aço é mergulhado em zinco fundido, criando uma camada resistente e protetora. Vamos detalhar cada etapa para que você entenda o que acontece e por que é importante.
Imersão em banho de zinco
Você mergulha o aço em um banho de zinco fundido. O banho de zinco fica a uma temperatura elevada, e esse calor ajuda o zinco a se ligar ao aço. A reação começa imediatamente, e o revestimento se forma enquanto o aço permanece no banho.
Temperatura de galvanização
É preciso manter o banho de zinco na temperatura correta. Caso contrário, o revestimento não se formará como deveria. Aqui está o que você precisa saber:
- As temperaturas ideais do banho de zinco para galvanização situam-se entre 450 e 530 °C.
- A espessura máxima do revestimento ocorre a 480 °C.
- A formação do revestimento varia com a temperatura:
- A temperaturas entre 450 e 470 °C, obtém-se uma camada ζ compacta sobre uma camada δ.
- Por volta de 480 °C, a fase ζ se mistura com bolsas de zinco líquido.
- Acima de 500 °C, o revestimento apresenta principalmente a fase δ.
Controlando a temperatura, você obtém um revestimento forte e uniforme. Se a temperatura estiver muito baixa ou muito alta, você corre o risco de ter pontos fracos ou camadas quebradiças.
Tempo de imersão
O tempo que o aço permanece no banho de zinco também é importante. Quanto mais tempo o aço ficar imerso, mais espessa ficará a camada de zinco. Mas existe um limite.
Como a reação de galvanização é um processo de difusão, temperaturas mais altas no banho de zinco e tempos de imersão mais longos geralmente produzem camadas de liga um pouco mais espessas. Como em todos os processos de difusão, a reação ocorre rapidamente no início e depois desacelera à medida que as camadas crescem e se tornam mais espessas. No entanto, a imersão contínua além de um certo tempo terá pouco efeito no crescimento adicional do revestimento.
O objetivo é encontrar o ponto ideal. Se você deixar o aço imerso por muito tempo, desperdiçará tempo e energia. Se o retirar muito cedo, o revestimento poderá ficar fino ou irregular.
Retirada e Drenagem
Após a imersão, o aço é retirado do banho de zinco. Essa etapa é chamada de retirada. É necessário drenar o excesso de zinco para que o revestimento permaneça uniforme.
A remoção e drenagem adequadas são cruciais para um revestimento de qualidade. O excesso de zinco é removido por meio de métodos de drenagem. A reação metalúrgica continua após a remoção. Se peças grandes e espessas não forem resfriadas rapidamente, podem surgir vazios no revestimento. Esses vazios podem levar ao descascamento e a acabamentos ásperos. É fundamental seguir os procedimentos corretos para manter o revestimento resistente e evitar defeitos.
A norma ASTM A385 estabelece regras para ventilação e drenagem. Essas regras ajudam as seções ocas a obterem cobertura total de zinco. Se a drenagem não for adequada, o ar e as soluções de limpeza podem ficar retidos. Isso prejudica a qualidade do revestimento e pode ser perigoso.
Uma drenagem inadequada pode causar o acúmulo de pressão de vapor durante a imersão em zinco. Essa pressão pode levar a falhas. Uma boa ventilação e drenagem mantêm o processo seguro e garantem que o zinco cubra todas as superfícies.
Segue uma tabela rápida para mostrar por que a retirada e a drenagem são importantes:
| Passo | O que você faz | Por que isso importa |
|---|---|---|
| Saque | Extrair aço do banho de zinco | Inicia o resfriamento e o acabamento do revestimento |
| Drenagem | Remova o excesso de zinco. | Mantém o revestimento uniforme |
| Saídas de gás: | Permitir a saída de ar | Previne o aprisionamento de ar e outros riscos. |
Têmpera e Resfriamento
Após drenar o aço, ele é resfriado. Essa etapa é chamada de têmpera. Você pode usar água ou deixar o aço esfriar ao ar livre. O resfriamento afeta a aparência do revestimento e sua resistência.
- O processo de resfriamento altera a microestrutura e forma diferentes fases da liga. Isso afeta as propriedades mecânicas.
- Revestimentos de zinco mais espessos nem sempre significam maior durabilidade. Às vezes, camadas espessas podem ser quebradiças e rachar.
- As camadas de liga podem ser duras e quebradiças. Se você aplicar força, as rachaduras podem se propagar.
O objetivo é que o revestimento seja resistente, mas não quebradiço. Se o resfriamento for muito rápido ou muito lento, podem surgir rachaduras ou áreas ásperas. Um resfriamento adequado proporciona um acabamento liso e brilhante, além de um revestimento resistente.
Dica: Verifique sempre o método de resfriamento para cada trabalho. Algumas peças precisam de resfriamento lento, enquanto outras se beneficiam de um resfriamento rápido.
Agora você entende como cada etapa do processo de galvanização cria um revestimento forte e duradouro. Controlando a temperatura, o tempo de imersão, a retirada, a drenagem e o resfriamento, você obtém um aço que resiste às intempéries e ao desgaste.
Inspeção e Controle de Qualidade
Inspeção final
Você quer que seu aço galvanizado tenha uma boa aparência e funcione bem. A inspeção final é sua última chance de encontrar problemas antes do envio. Você procura por bolhas, pontas afiadas, áreas sem revestimento e resíduos. Se encontrar algum problema, você pode corrigi-lo imediatamente. Essa etapa ajuda a evitar reclamações e mantém os clientes satisfeitos.
Segue uma tabela que mostra o que você verifica durante a inspeção:
| Método de inspeção | Detalhes |
|---|---|
| Inspeção visual | Procure por bolhas, pontas afiadas, áreas sem pelos e resíduos. |
| Requisitos de espessura do revestimento | Verifique se o revestimento é suficientemente espesso para o aço e para o seu uso. |
| Regras de reforma | Veja o quanto você consegue reparar e quais métodos são permitidos. |
Você deve seguir normas como ASTM A123 e ISO 1461. Essas normas indicam o que verificar e como medir a qualidade. Se encontrar áreas sem material, você pode corrigi-las com métodos aprovados. É fundamental seguir as normas para que o aço permaneça resistente e seguro.
Medição da Espessura do Revestimento
É necessário verificar a espessura do revestimento para garantir que esteja em conformidade com as normas. A ferramenta mais comum é um medidor de espessura magnético. Essa ferramenta é fácil de usar e não danifica o aço. Basta colocá-la sobre o aço e ela indica a espessura imediatamente.
Aqui estão as principais ferramentas que você pode usar:
- O medidor de espessura magnético é fácil de usar e não danifica o aço.
- A microscopia óptica é um teste que corta o aço e só é usada para problemas de grande porte.
- Existem três tipos de medidores magnéticos: tipo lápis, banana e eletrônicos. Eles diferem na facilidade de uso e na precisão.
Aqui está uma tabela para mostrar as diferenças:
| Forma | Descrição |
|---|---|
| Medidor tipo lápis | Possui uma mola e necessita de superfícies planas para leituras precisas. |
| Medidor de banana | Funciona em qualquer posição e não precisa ser reiniciado com frequência. |
| Medidor Eletrônico | Fornece números digitais e não precisa ser reiniciado com frequência. |
| Magnético/Eletromagnético | Segue as normas ASTM E 376 para medições precisas e evita arestas e áreas ásperas. |
Os medidores de espessura magnéticos são os mais utilizados e não danificam o aço. A norma ASTM E 376 estabelece regras para medições precisas. Para obter os melhores resultados, evite medir próximo a bordas ou áreas ásperas.
Dica: Sempre verifique seu medidor antes de começar. Certifique-se de que ele funcione e mostre os números corretos.
Verificações de adesão e aparência
O objetivo é que o revestimento galvanizado adira bem e tenha uma boa aparência. Os testes de aderência ajudam a identificar pontos onde o zinco pode descascar ou lascar. Você pode usar um martelo ou dobrar o aço para verificar se o revestimento permanece aderido. Se observar rachaduras ou descascamento, algo deu errado no processo.
A inspeção visual também é importante. Observe se a superfície é lisa, brilhante e se a cobertura é uniforme. Se você notar pontos ásperos, gotejamentos ou áreas opacas, talvez seja necessário corrigi-los. Uma boa aparência significa que seu aço durará mais e terá uma aparência melhor durante o uso.
Observação: Seguindo todos esses passos de inspeção, você obterá aço galvanizado resistente e confiável sempre.
Critérios de Aceitação
Ao concluir a inspeção do aço galvanizado a quente, é fundamental verificar se o revestimento atende aos padrões exigidos. Esses critérios de aceitação ajudam a determinar se o trabalho está bom o suficiente para ser enviado ou se é necessário fazer algum ajuste. Vamos detalhar o que você deve observar.
Primeiramente, você deve verificar três aspectos principais: aderência, aparência e espessura. Cada um deles é importante para a durabilidade e o desempenho do seu aço galvanizado.
Seguindo esses critérios, você pode ter certeza de que seu aço resistirá a trabalhos pesados e condições climáticas adversas.
Aqui está uma tabela simples para mostrar o que verificar e quais são os requisitos:
| Tipo de critério | Requisitos |
|---|---|
| Adesão | O revestimento deve resistir à remoção sem lascar ou descascar. Você deve procurar por quaisquer sinais de delaminação. |
| Aparência | Verifique se a cobertura é completa, uniforme e se não há grandes defeitos. O revestimento deve parecer uniforme e completo. |
| Espessura | Utilize um medidor de espessura magnético (como o ASTM E376). O revestimento deve atender aos mínimos estabelecidos pela norma ASTM A123, geralmente entre 2.0 e 3.5 mils. |
Vamos falar sobre cada um deles:
- AdesãoPara garantir uma boa aderência do revestimento de zinco, tente arranhar ou bater levemente na superfície. O revestimento não deve descascar ou lascar. Caso observe pontos onde o zinco se soltou, será necessário corrigir essas áreas.
- AparênciaExamine o aço de todos os ângulos. O revestimento deve cobrir toda a superfície. Não devem ser visíveis áreas sem revestimento, grandes gotas ou protuberâncias ásperas. Um bom revestimento tem uma aparência lisa e uniforme. Pequenas irregularidades ou variações de cor são aceitáveis, desde que não afetem o funcionamento do aço.
- EspessuraUtilize seu medidor magnético para medir a espessura do revestimento. Faça leituras em diferentes pontos. Os valores devem atender aos requisitos mínimos da aplicação ou da norma ASTM A123. Se o revestimento for muito fino, pode não proteger o aço. Se for muito espesso, pode rachar ou descascar.
Você também deve se lembrar que alguns reparos são permitidos. Se encontrar uma pequena área sem tinta, você pode corrigi-la com métodos aprovados, como tinta rica em zinco ou uma cola de reparo especial. Sempre verifique as regras do seu projeto antes de fazer qualquer reparo.
Dica: Mantenha uma lista de verificação para cada lote que inspecionar. Isso ajuda a identificar problemas precocemente e mantém a qualidade elevada.
Seguindo esses critérios de aceitação, você pode ter certeza de que seu aço galvanizado terá longa durabilidade e manterá seus clientes satisfeitos.
Parâmetros-chave de galvanização
Temperatura do banho
É preciso prestar muita atenção à temperatura do banho durante a galvanização. A temperatura do banho de zinco fundido influencia a forma como o revestimento se forma no aço. Se o banho estiver muito quente, você obterá uma camada espessa de liga com grandes cristais de zinco. Se a temperatura estiver mais baixa, você verá mais áreas ricas em alumínio e uma camada mais fina. Essas alterações afetam a resistência do aço à ferrugem. Grãos mais finos podem contribuir para a resistência à corrosão, mas se os grãos ficarem muito finos, o revestimento pode não durar tanto, pois se torna mais ativo. O ideal é encontrar o equilíbrio certo para obter a melhor proteção.
Dica: A maioria das fábricas mantém a temperatura do banho entre 450°C e 460°C para obter revestimentos fortes e uniformes.
Tempo de imersão
O tempo que o aço permanece no banho de zinco é crucial. Quanto mais tempo, mais espessa será a camada de zinco. Para alguns tipos de aço, essa relação é linear: quanto mais tempo, mais zinco adere. Para outros, o efeito diminui com o tempo. É necessário tempo suficiente para que o zinco cubra toda a peça e para que o ar escape de quaisquer espaços vazios. Se essa etapa for apressada, podem surgir camadas finas ou irregulares. Se o tempo for excessivo, haverá desperdício de tempo e zinco.
- Para a maioria das tarefas, alguns minutos são suficientes.
- Verifique sempre se toda a superfície está molhada e brilhante antes de retirar o aço.
Química do Aço
A composição do aço influencia sua reação no banho de galvanização. Silício e fósforo são os dois elementos mais importantes a serem observados. Se houver excesso de silício ou fósforo, você obterá revestimentos espessos, ásperos ou opacos. Mantendo esses elementos em níveis baixos, você obterá resultados lisos e brilhantes.
Aqui está uma tabela rápida para ajudar você a entender como o silício afeta o revestimento:
| Faixa equivalente de silício | Características de revestimento |
|---|---|
| Revestimento fino e brilhante | |
| 0.04% –0.15% | Espessura e aparência imprevisíveis |
| 0.15% –0.22% | Espessura e aparência normais |
| > 0.22% | Revestimento espesso e cinza fosco |
Você deve se lembrar destes pontos:
- Mantenha o teor de silício abaixo de 0.04% ou entre 0.15% e 0.22%.
- Mantenha o fósforo abaixo de 0.04%.
- Altos níveis de fósforo podem tornar o revestimento áspero e espesso.
Se você conhece a composição química do seu aço, pode prever como ele se comportará na galvanização a quente. Isso ajuda a evitar surpresas e a obter o revestimento desejado.
Limpeza de Superfície
É fundamental que o aço esteja o mais limpo possível antes de ser imerso em zinco. Se houver óleo, sujeira ou ferrugem na superfície, o zinco não aderirá corretamente. Isso pode fazer com que o revestimento descasque ou se solte posteriormente. Uma superfície limpa permite que os íons de zinco se fixem ao aço e formem uma ligação forte. O resultado é uma camada lisa e uniforme que protege o aço da ferrugem. Caso a limpeza seja negligenciada, podem surgir pontos ásperos ou áreas com revestimento fino. Esses pontos fracos permitem a entrada de água e ar no aço, o que leva à ferrugem. Certifique-se sempre de concluir as etapas de pré-tratamento, como desengorduramento e decapagem. Isso ajuda a obter um revestimento resistente e uniforme que dura muito tempo.
Condição de fluxo
Para obter os melhores resultados, é essencial manter o fluxo em boas condições. O fluxo ajuda o zinco a aderir ao aço e mantém a superfície limpa antes da imersão. Veja o que você deve observar:
- Mantenha a temperatura do fluxo entre 60°C e 80°C. Isso ajuda a evitar respingos de zinco e reduz a quantidade de cinzas.
- Certifique-se de que a mistura química do seu fluxo esteja equilibrada. Íons de ferro em excesso podem contaminar o banho e gerar cinzas e escória em excesso.
- Verifique o teor de ferro e o pH com frequência. Controlando esses parâmetros, você mantém o processo funcionando sem problemas e desperdiça menos zinco.
Ao cuidar bem do fluxo, você obtém um banho mais limpo e um revestimento melhor. Além disso, economiza dinheiro, pois usa menos zinco e tem menos problemas para corrigir.
Velocidade de retirada
A velocidade com que você retira o aço do banho de zinco influencia o revestimento. Se a velocidade for muito alta, o revestimento fica mais fino. Uma velocidade de retirada em torno de 4 metros por minuto pode resultar em uma camada de zinco muito mais fina. Isso é importante porque um revestimento fino pode não proteger o aço por tanto tempo. Se a velocidade for muito baixa, podem ocorrer gotejamentos ou um acabamento áspero. É importante encontrar a velocidade ideal para cada aplicação. Isso ajuda a controlar a espessura do revestimento e a reduzir custos. Sempre verifique a velocidade de retirada para garantir o acabamento e a proteção desejados.
Composição do banho
Você pode pensar que todos os banhos de zinco são iguais, mas a mistura dentro do banho faz toda a diferença. O ingrediente principal é o zinco, mas frequentemente adicionam-se outros metais para melhorar o revestimento. Esses elementos extras ajudam a obter um acabamento mais liso, uma proteção mais forte e menos desperdício.
Vejamos o que acontece quando adicionamos metais diferentes:
| elemento de liga | Efeito na qualidade do revestimento | Impacto na resistência à corrosão |
|---|---|---|
| Al (alumínio) | Protege contra a oxidação. | Melhora a durabilidade geral |
| Ni (Níquel) | Limita a reatividade do aço | Aumenta as propriedades protetoras |
| Pb, Bi, Sn | Melhora a fluidez | Reduz o consumo de zinco |
É possível observar que cada elemento tem uma função específica. O alumínio ajuda a impedir a oxidação da superfície. O níquel evita reações excessivas no aço, resultando em uma camada mais uniforme. Chumbo, bismuto e estanho melhoram a fluidez do zinco, reduzindo a quantidade de zinco utilizada e, consequentemente, o gotejamento.
Aqui está o que mais você deve saber:
- Os elementos de liga alteram a forma como o zinco forma uma película protetora sobre o aço.
- Algumas banheiras utilizam cobre ou titânio. Esses metais oferecem proteção contra ferrugem semelhante à do cobre sozinho.
- Os cientistas ainda estão aprendendo exatamente como esses metais interagem, mas você pode ter certeza de que a mistura certa proporciona um revestimento mais resistente e duradouro.
Para obter os melhores resultados, verifique sempre a composição do seu banho de óxido. Uma boa mistura significa menos problemas e um aço de melhor qualidade.
Método de refrigeração
Após retirar o aço do banho de zinco, é necessário resfriá-lo. A forma como o aço é resfriado influencia a aparência e a resistência do revestimento. Pode-se usar água, ar ou uma combinação de ambos.
Veja como cada método funciona para você:
- Extinção de águaIsso resfria o aço rapidamente. Você obtém um acabamento brilhante, mas às vezes o revestimento pode ficar um pouco quebradiço.
- resfriamento do arIsso leva mais tempo. O revestimento adquire um aspecto fosco e geralmente é mais resistente.
- Resfriamento mistoAlgumas plantas usam ambos. Você obtém um equilíbrio entre brilho e força.
Se o resfriamento for muito rápido, podem surgir rachaduras ou descamação. Se for muito lento, a superfície pode ficar áspera. É importante escolher o método certo para cada trabalho. Para telas de arame finas, o resfriamento rápido funciona bem. Para vigas grossas, o resfriamento lento ajuda a evitar rachaduras.
Dica: Sempre escolha um método de resfriamento que seja adequado ao tamanho e formato do aço. Isso ajuda a evitar defeitos e mantém o revestimento resistente.
Espessura de revestimento alvo
Para garantir a durabilidade do revestimento de aço, é fundamental atingir a espessura ideal. Se a camada for muito fina, a ferrugem pode se infiltrar. Se for muito grossa, o revestimento pode rachar ou descascar. As normas técnicas ajudam a determinar a espessura ideal.
Confira esta tabela para alvos comuns:
| tipo de aplicação | Faixa de espessura recomendada (μm) |
|---|---|
| Revestimentos Gerais | 25-75 |
| Powder Coating | Varia de acordo com o substrato e o processo. |
| Revestimento isolante | 25-75 |
A maioria das aplicações utiliza uma espessura de filme seco entre 25 e 75 mícrons. Para usos especiais, como na indústria aeroespacial ou de defesa, você pode encontrar a norma MIL-I-46058C. Essa norma exige uma espessura de filme seco entre 25 e 75 mícrons.
Para aplicações que exigem alta confiabilidade, como nas áreas aeroespacial ou de defesa, a norma MIL-I-46058C é frequentemente utilizada como referência, enfatizando uma faixa de espessura de filme seco de 25 a 75 μm.
É sempre recomendável fazer medições antes e depois da cura ao usar revestimentos em pó. As normas ASTM ajudam a verificar o trabalho e garantir o cumprimento das regras.
- A Sociedade Americana para Testes e Materiais (ASTM) fornece as ferramentas para medir a espessura.
- Verifique sempre o revestimento em vários pontos para garantir que esteja uniforme.
Seguindo essas diretrizes, seu aço galvanizado resistirá a trabalhos pesados e condições climáticas adversas.
Padrões e necessidades de aplicação
Você quer que seu aço galvanizado dure. Você também quer que ele atenda às normas do seu projeto. É aí que entram as normas. Essas normas definem a espessura ideal do revestimento, como testá-lo e o que observar durante a inspeção. Seguindo a norma correta, você obtém um aço adequado para o seu trabalho e que passa em todas as verificações.
Vejamos alguns dos principais padrões que você poderá encontrar:
| Padrão | Descrição |
|---|---|
| ISO 1461:2022 | Estabelece as regras básicas para revestimentos galvanizados a quente em ferro e aço. Abrange como testar o revestimento e quais propriedades verificar. Alguns produtos têm suas próprias regras, mas muitos usam este documento como base. |
Você também poderá encontrar padrões diferentes para produtos diferentes. Aqui está um guia rápido:
| Padrão | Aplicação | Requisitos-chave |
|---|---|---|
| ASTM A123 / A123M | Galvanização geral | Define a espessura mínima do revestimento, um acabamento liso e uma forte aderência. |
| ASTM A153 / A153M | Ferragens (como parafusos, porcas) | Semelhante ao A123, mas também cobre roscas e pontos frágeis. |
| ASTM A767 / A767M | Vergalhões (barras de reforço) | A espessura do revestimento depende do tamanho da barra. Abrange também a passivação e a formação de trilhas. |
Dica: Sempre verifique qual norma seu projeto exige antes de começar. Isso economiza tempo e dinheiro.
Você pode estar se perguntando por que essas normas são importantes. Elas ajudam você a escolher o revestimento certo para o seu trabalho. Por exemplo, um poste de cerca precisa de um revestimento diferente de uma viga de ponte. Se você usar a norma errada, o aço pode enferrujar muito cedo ou não passar na inspeção.
Veja como você pode encontrar o padrão certo para as suas necessidades:
- Projetos de construçãoUtilize a norma ASTM A123 para vigas, colunas e placas.
- Ferragens e fixadoresUtilize a norma ASTM A153 para parafusos, porcas e peças pequenas.
- Aço reforçadoSelecione a norma ASTM A767 para vergalhões em concreto.
- Uso geralA norma ISO 1461 serve para a maioria das outras peças de aço.
Você também deve considerar onde o aço será utilizado. Locais úmidos, salinos ou industriais exigem revestimentos mais espessos. Se você trabalhar em uma área seca, uma camada mais fina pode ser suficiente. Sempre verifique as normas do seu país ou setor.
Observação: Seguindo as normas corretas, você obtém um aço mais durável e que garante a segurança das pessoas.
Ao conhecer as necessidades da sua aplicação, você pode conversar com o galvanizador e solicitar o revestimento adequado. Isso ajuda a evitar problemas e garante o sucesso do seu projeto.
Defeitos comuns de galvanização
Ao trabalhar com galvanização a quente, o objetivo é obter um revestimento liso, brilhante e resistente. Às vezes, porém, as coisas não saem como planejado. Alguns defeitos comuns podem surgir. Vamos analisar três dos mais frequentes: áreas sem revestimento, inclusões de cinzas e bolhas de escória.
Pontos vazios
Pontos sem revestimento são áreas onde o revestimento de zinco não aderiu ao aço. Você pode identificá-los como manchas de aço brilhante sem zinco. Esses pontos ocorrem quando o aço não está suficientemente limpo antes da imersão. Graxa, óleo, escória de solda ou até mesmo adesivos podem impedir a aderência do zinco.
Geralmente, as causas de falhas no cabelo são as seguintes:
- Você pula ou apressa a limpeza da superfície.
- Há resíduos de óleo, tinta ou ferrugem no aço.
- O aço apresenta áreas ásperas ou bordas afiadas.
Se encontrar áreas sem revestimento, não se preocupe. Você pode consertá-las. Em áreas pequenas, o zinco ao redor pode cicatrizar a região por conta própria. Para áreas maiores, você pode usar tinta rica em zinco ou um spray à base de zinco para cobrir o aço. Sempre verifique o tamanho da área sem revestimento antes de repará-la. Certifique-se de que o reparo esteja de acordo com as normas do seu projeto.
Dica: Limpe sempre bem o aço antes da galvanização. Uma boa limpeza evita áreas sem revestimento e garante uma camada forte e uniforme.
Inclusões de cinzas
As inclusões de cinzas parecem pequenos pontos cinzentos ou pretos presos na superfície do revestimento de zinco. Elas provêm das cinzas de zinco, que se formam na superfície do banho de zinco fundido. Se você não remover as cinzas antes da imersão, elas podem aderir ao seu aço.
Por que ocorrem inclusões de cinzas?
- Não se deve remover as cinzas da superfície da banheira.
- O aço se move rápido demais através do banho.
- O banho é perturbado durante o mergulho.
Inclusões de cinzas não apenas têm uma aparência ruim, como também podem enfraquecer o revestimento nessas áreas. Você pode evitar isso removendo a camada superficial do banho de revestimento com frequência e movimentando o aço lenta e suavemente. Se você observar cinzas na peça acabada, às vezes é possível removê-las com uma escova. Para inclusões mais profundas, pode ser necessário retocar a área com tinta de zinco.
Espinhas de escória
As protuberâncias de escória são pequenas saliências ou depressões na superfície galvanizada. Elas são ásperas ao toque e parecem pequenas verrugas. Essas protuberâncias são causadas pela escória, uma mistura de zinco e ferro que se deposita no fundo do banho. Se o banho for agitado ou se o aço raspar o fundo, a escória pode flutuar e ficar presa no revestimento.
A escória é a liga de zinco-ferro que se deposita no fundo do banho de metal. Essa escória pode se agitar durante o processo de imersão e acabar presa no revestimento. Isso produz pequenas covinhas ou saliências na superfície do metal.
Você pode evitar espinhas causadas por impurezas:
- Manter o banheiro limpo e tranquilo.
- Observar a temperatura da água do banho e o tempo de imersão.
- Certificar-se de que o aço não raspe no fundo.
Se você observar pequenas protuberâncias de escória, elas geralmente não comprometem a resistência do aço, mas podem ficar esteticamente desagradáveis. Para trabalhos importantes, talvez seja necessário lixá-las ou esmerilhá-las.
Aqui está uma tabela rápida para ajudar você a lembrar:
| Defeito | Causa principal | Como prevenir ou corrigir |
|---|---|---|
| Pontos vazios | Limpeza ruim | Limpe bem o aço e repare com tinta de zinco. |
| Inclusões de cinzas | Cinzas deixadas na superfície da banheira | Banho de espuma, mova o aço lentamente |
| Espinhas de escória | Escória agitada no banho | Mantenha a calma no banho, controle a imersão. |
Se você ficar atento a esses defeitos e seguir as boas práticas, obterá um acabamento galvanizado melhor e mais duradouro sempre.
Escoamentos e gotejamentos
Você pode notar escorrimentos e gotejamentos no aço galvanizado. Eles se parecem com riscos ou gotas grossas de zinco que ficam penduradas na superfície. Isso acontece quando muito zinco fundido adere ao aço ao retirá-lo do banho de galvanização. Às vezes, o formato do aço ou a maneira como ele é movimentado faz com que o zinco se acumule nos cantos ou no fundo.
Por que você tem diarreia e gotejamento? Aqui estão os principais motivos:
- Você está puxando o aço muito lentamente ou em um ângulo.
- O aço possui cavidades ou cantos onde o zinco se acumula.
- A temperatura da água do banho está muito baixa, por isso o zinco não escoa bem.
Escorrimentos e gotejamentos nem sempre prejudicam o funcionamento do aço, mas podem deixar uma aparência descuidada. Para um acabamento perfeito, é preciso controlar a forma como o aço é levantado e verificar a temperatura do banho.
Dica: Procure projetar suas peças com bordas suaves e bons orifícios de drenagem. Isso ajuda o zinco a escorrer facilmente e proporciona uma aparência mais limpa.
Se você observar gotas grandes, pode lixá-las ou esmerilhá-las depois que o aço esfriar. Para pequenas gotas, uma escova de arame costuma funcionar bem.
Descamação e descamação
O descascamento e a formação de lascas indicam que pedaços do revestimento de zinco estão se desprendendo do aço. Você pode observar lascas brilhantes ou manchas opacas onde o zinco se soltou. Esse problema significa que o revestimento não aderiu bem ao aço.
O que causa descamação e esfoliação?
- O aço esfriou muito rápido ou muito devagar.
- O aço tem muito silício ou fósforo.
- A superfície não estava limpa antes da imersão.
Descascamento e desprendimento podem acelerar a ferrugem do aço. Água e ar podem atingir as áreas expostas e iniciar a corrosão do metal. Para evitar esse problema, verifique a composição química do seu aço e certifique-se de limpá-lo bem.
Aqui está uma tabela rápida para ajudar você a lembrar:
| Causar | Como prevenir |
|---|---|
| Resfriamento rápido ou lento | Utilize o método de resfriamento correto |
| Alto teor de silício ou fósforo | Verifique a composição química do aço. |
| Limpeza ruim | Limpe o aço antes de mergulhá-lo. |
Se notar descamação, você pode reparar pequenas áreas com tinta rica em zinco. Para manchas maiores, talvez seja necessário galvanizar a peça novamente.
Revestimento áspero ou irregular
Às vezes, observa-se um revestimento áspero ou irregular no aço galvanizado. A superfície pode parecer irregular, áspera ou apresentar áreas com espessuras diferentes. Isso ocorre quando o aço não está limpo ou quando o banho de galvanização contém excesso de ferro ou outros metais.
Você obtém revestimentos ásperos quando:
- O aço apresenta ferrugem, incrustações ou tinta antiga.
- O banho tem muita escória ou cinzas.
- O aço fica tempo demais na banheira.
Um revestimento áspero ainda pode proteger o aço, mas não fica tão bonito. Também pode dificultar a pintura ou soldagem do aço posteriormente.
Observação: Verifique sempre as etapas de limpeza e mantenha o banho de zinco limpo. Isso ajuda a obter um acabamento liso e uniforme.
Se precisar de um acabamento melhor, você pode lixar ou polir a superfície após a galvanização. Para a maioria dos trabalhos, um pouco de aspereza é aceitável, desde que o revestimento cubra o aço.
Espessura Excessiva
Você já reparou em um revestimento galvanizado que parece muito grosso ou pesado? Isso é o que chamamos de espessura excessiva. Esse defeito significa que a camada de zinco no seu aço está muito mais espessa do que deveria. Você pode pensar que um revestimento mais espesso é sempre melhor, mas isso não é verdade. Zinco em excesso pode, na verdade, causar problemas.
Por que ocorre espessura excessiva?
Geralmente, esse defeito ocorre quando algo dá errado durante o processo de galvanização. Aqui estão alguns motivos comuns:
- O aço possui um alto teor de silício ou fósforo. Esses elementos fazem com que o zinco reaja mais rapidamente e se acumule em maior quantidade.
- Você deixa o aço no banho de zinco por muito tempo.
- A temperatura da banheira está muito alta.
- Você retira o aço muito lentamente, permitindo que mais zinco grude na superfície.
- A superfície do aço é áspera ou irregular, o que retém zinco em excesso.
Dica: Sempre verifique a composição química do aço antes da galvanização. Se souber que ele contém muito silício ou fósforo, você pode ajustar o processo para evitar revestimentos espessos.
Como identificar espessura excessiva?
É possível ver e sentir esse defeito. O revestimento parece volumoso, áspero ou até mesmo irregular. Às vezes, observam-se gotas ou escorrimentos endurecidos na superfície. Se você medir a espessura com um medidor, os valores serão muito maiores do que o padrão.
Por que a espessura excessiva é um problema?
Uma camada espessa pode parecer resistente, mas na verdade pode ser frágil. Eis o porquê:
- Camadas espessas de zinco podem rachar ou descascar, especialmente se o aço for dobrado ou sofrer impacto.
- O revestimento pode ocultar defeitos ou reter cinzas e escória em seu interior.
- Isso dificulta a soldagem, a pintura ou a montagem de peças.
- Você desperdiça zinco, o que custa mais dinheiro.
Como prevenir ou corrigir isso?
Você pode evitar esse problema se controlar o seu processo. Aqui está uma tabela rápida para ajudar você a lembrar:
| Causar | Prevenção/Correção |
|---|---|
| Alto teor de silício/fósforo | Use aço com baixo teor de silício ou ajuste o tempo. |
| Tempo de imersão prolongado | Reduzir o tempo de imersão |
| Alta temperatura do banho | Abaixe a temperatura |
| Retirada lenta | Aumentar a velocidade de retirada |
| Superfície de aço áspera | Aço liso ou jateado |
Se você já possui uma peça com espessura excessiva, às vezes é possível lixar ou polir o revestimento. Para peças pequenas, pode ser necessário galvanizá-las novamente com maior precisão.
Observação: Siga sempre as normas de espessura do revestimento. Isso mantém o aço resistente, seguro e com boa aparência.
Lembre-se: a espessura correta proporciona a melhor proteção. Zinco em excesso pode causar problemas, portanto, fique atento ao processo e às medidas!
Notas de segurança e meio ambiente
Manuseio de Ácidos
Você trabalha com ácidos fortes na galvanização a quente. Esses ácidos limpam o aço antes da imersão em zinco. É preciso manuseá-los com cuidado. O derramamento de ácido pode causar queimaduras na pele ou nos olhos, além de danos ao piso e aos equipamentos.
Veja como você pode se manter seguro:
- Use sempre luvas, óculos de proteção e aventais resistentes a ácidos.
- Use protetores faciais ao manusear ou misturar ácidos.
- Armazene os ácidos em tanques ou recipientes especiais. Certifique-se de que estejam etiquetados.
- Mantenha um kit para derramamentos por perto. É importante limpar os derramamentos rapidamente.
- Nunca misture ácidos com outros produtos químicos a menos que tenha certeza de que é seguro.
Dica: Caso o ácido entre em contato com sua pele, enxágue imediatamente com bastante água. Informe seu supervisor o mais rápido possível.
Você também deve verificar se há vazamentos nos tanques de ácido. Pequenos vazamentos podem se transformar em grandes problemas. Se você vir ferrugem ou manchas ao redor de um tanque, relate o problema. Agindo rapidamente, você ajuda a manter todos em segurança.
Controle de Fumaça
Ao trabalhar com ácidos quentes e zinco fundido, você vê vapores. Esses vapores podem irritar o nariz, a garganta e os pulmões. Alguns vapores, como a névoa de ácido clorídrico ou a fumaça de óxido de zinco, podem causar doenças se inalados.
Você pode controlar os vapores seguindo estes passos:
- Ligue os exaustores antes de começar a trabalhar.
- Utilize capelas de exaustão ou coberturas sobre os tanques de ácido.
- Abra as janelas ou as aberturas de ventilação para deixar entrar ar fresco.
- Use máscara ou respirador se você trabalhar perto de vapores por um longo período de tempo.
Aqui está uma tabela rápida para ajudar você a lembrar:
| Fonte de fumaça | Método de controle |
|---|---|
| Tanques de ácido | Ventiladores de exaustão, coifas |
| Banho de zinco | ventilação local |
| Estações de limpeza | Janelas abertas, ventiladores |
Observação: Se sentir tonturas ou os olhos arderem, saia para apanhar ar fresco. Informe imediatamente o seu líder de equipa.
Tratamento de esgoto
A limpeza do aço e o uso de produtos químicos geram resíduos. Esses resíduos podem prejudicar o meio ambiente se não forem tratados adequadamente. É importante manter a segurança da sua fábrica e seguir as normas.
Aqui está o que você pode fazer:
- Recolha os ácidos usados e a água de enxágue em tanques especiais.
- Neutralize os ácidos antes de descartá-los.
- Filtrar sólidos e metais das águas residuais.
- Envie os resíduos para um centro de tratamento licenciado.
Nunca despeje ácidos ou produtos químicos no ralo. Isso pode poluir rios e prejudicar peixes e plantas. Sempre siga as regras de descarte de resíduos da sua estação de tratamento.
Lembre-se: Um bom tratamento de resíduos mantém sua fábrica limpa e protege a natureza. Você ajuda sua comunidade ao lidar com os resíduos da maneira correta.
Segurança do operador
Você desempenha um papel fundamental na segurança da planta de galvanização. Diariamente, você lida com metal quente, produtos químicos agressivos e equipamentos pesados. É essencial manter-se alerta e seguir boas práticas de segurança. Veja como você pode se proteger e proteger sua equipe.
Use o equipamento certo
Os equipamentos de proteção individual (EPIs) são sua primeira linha de defesa. Você deve sempre usar:
- Óculos de segurança ou protetores oculares para proteger os olhos de respingos e faíscas.
- Luvas resistentes a ácidos para proteger suas mãos de produtos químicos.
- Camisas de manga comprida e calças feitas de material resistente ao fogo.
- Botas com biqueira de aço para proteger os pés da queda de objetos.
- Use protetores auriculares se você trabalha perto de máquinas barulhentas.
- Use respiradores ou máscaras ao manusear pós ou trabalhar perto de vapores.
Dica: Verifique seu equipamento antes de cada turno. Substitua qualquer peça que pareça desgastada ou danificada.
Fique atento ao seu entorno
É preciso ter cuidado com guindastes, empilhadeiras e outros trabalhadores em movimento. Sempre caminhe nas áreas demarcadas. Nunca tenha pressa nem pegue atalhos. Se você vir algum derramamento ou uma ferramenta quebrada, reporte imediatamente.
Siga hábitos de trabalho seguros
Você pode evitar a maioria dos acidentes seguindo rotinas de segurança. Aqui estão alguns hábitos para lembrar:
- Mantenha sua área de trabalho limpa e seca.
- Utilize as ferramentas apenas para a finalidade a que se destinam.
- Levante com as pernas, não com as costas.
- Nunca coma, beba ou fume na área de trabalho.
- Lave as mãos após manusear produtos químicos ou zinco.
Saiba o que fazer em caso de emergência.
Situações de emergência podem acontecer rapidamente. Você deve saber onde encontrar:
- Chuveiros de emergência e lava-olhos.
- Extintores e alarmes de incêndio.
- Kits de primeiros socorros e saídas de emergência.
Pratique simulações de emergência com sua equipe. Se alguém se machucar, peça ajuda e siga o plano de segurança da sua fábrica.
Tabela de referência rápida: Elementos essenciais de segurança do operador
| Área de segurança | O que você deveria fazer |
|---|---|
| EPP | Use todos os equipamentos de proteção necessários |
| Limpeza | Mantenha a área de trabalho limpa |
| Elevação | Use técnicas de elevação adequadas |
| Manipulação Química | Siga as instruções e utilize os EPIs (Equipamentos de Proteção Individual). |
| RESPOSTA DE EMERGÊNCIA | Saiba a localização dos equipamentos de segurança. |
Lembre-se: Você é a peça fundamental para a segurança na fábrica. Denuncie qualquer situação insegura que presenciar. Ajude sua equipe a se manter alerta e a seguir as normas. Quando todos trabalham com segurança, todos voltam para casa saudáveis.
Galvanização a quente para telas metálicas
Diâmetro do fio e área aberta
Ao escolher telas metálicas para galvanização a quente, é preciso considerar o diâmetro do fio e a área aberta. Esses dois fatores influenciam a forma como o revestimento de zinco se forma na tela.
O diâmetro do fio indica a espessura de cada fio. Fios mais grossos retêm mais zinco. Fios finos recebem uma camada mais fina. Se você usar fios muito finos, o zinco pode cobrir uma área excessiva e preencher as lacunas. Isso torna a malha menos permeável e pode bloquear a passagem de materiais.
A área aberta é o espaço entre os fios. É necessário espaço aberto suficiente para que a malha funcione corretamente. Se o zinco se acumular em excesso, os orifícios diminuem. Isso pode causar entupimento, principalmente se a malha for usada para peneirar ou filtrar.
Aqui está uma tabela rápida para ajudar você a visualizar o efeito:
| Diâmetro do fio | Área aberta antes | Área aberta após galvanização | Risco de entupimento |
|---|---|---|---|
| Fina | Alto | Abaixe | Alto |
| Suporte: | Suporte: | Um pouco mais baixo | Suporte: |
| Espesso | Baixo | Sobre o mesmo | Baixo |
Dica: Verifique sempre a granulometria da malha antes e depois da galvanização. Isso ajuda a evitar surpresas.
Riscos de acúmulo de revestimento
A galvanização a quente proporciona um revestimento resistente, mas, por vezes, o zinco acumula-se em excesso. Este fenômeno é conhecido como acúmulo de revestimento. É mais comum em telas metálicas, devido à espessura reduzida dos fios e à proximidade entre eles.
O excesso de zinco pode obstruir os poros da malha, tornando-a pesada e menos flexível. Também pode fazer com que os fios grudem uns nos outros. Se você usar a malha para peneirar, poderá observar entupimentos ou baixo desempenho.
Você pode reduzir o risco através de:
- Escolher o diâmetro de fio correto para o seu trabalho.
- Utilize tela com aberturas maiores se precisar de uma camada espessa.
- Converse com seu galvanizador sobre suas necessidades.
Observação: Se notar um acúmulo excessivo, você pode, às vezes, escovar ou sacudir a tela para remover o excesso de zinco.
Manuseio e prevenção de danos
A tela de arame galvanizado é resistente, mas ainda assim precisa ser manuseada com cuidado. O revestimento de zinco pode ser arranhado ou lascado se a tela cair ou for arrastada.
Eis como você pode proteger sua tela:
- Levante os painéis de malha em vez de arrastá-los.
- Use luvas para proteger as mãos e evitar deixar marcas.
- Armazene a tela em superfícies planas e limpas.
- Mantenha a tela seca para evitar a formação de ferrugem branca.
Caso observe danos, você pode reparar pequenas áreas com tinta rica em zinco. Para áreas maiores, talvez seja necessário galvanizar a tela novamente.
Lembre-se: O manuseio cuidadoso mantém sua tela resistente e com boa aparência. Você aproveita ao máximo a vida útil da sua tela galvanizada quando a trata corretamente.
Quando usar tela galvanizada
Você pode estar se perguntando se a tela galvanizada é a escolha certa para o seu projeto. Vamos analisar os detalhes para que você possa decidir com confiança.
A tela galvanizada é ideal quando você precisa de forte proteção contra ferrugem. Ela é usada em locais úmidos, sujos ou expostos a produtos químicos. Se você trabalha na construção civil, mineração, agricultura ou paisagismo, provavelmente precisa de uma tela durável. A tela galvanizada oferece essa camada extra de proteção.
Aqui estão algumas situações comuns em que você deve usar tela galvanizada:
- Cercas externas: Você quer que sua cerca resista à chuva, à neve e ao sol. A tela galvanizada evita a ferrugem e permanece resistente por anos.
- Triagem Agregada: Você precisa separar pedras, cascalho ou areia. A tela galvanizada lida com materiais ásperos e continua funcionando, mesmo em condições úmidas ou lamacentas.
- Recintos para animais: Você quer manter os animais seguros e impedir a entrada de predadores. A tela galvanizada não se deteriora nem corrói, mesmo que os animais a mordam ou arranhem.
- Filtros Industriais: Você precisa filtrar líquidos ou ar em uma fábrica. A tela galvanizada resiste a produtos químicos e mantém sua forma.
- Cestos de gabião: Você constrói muros de contenção ou barreiras contra erosão. A malha galvanizada mantém as pedras no lugar e não enferruja.
Dica: Se o seu projeto envolver água, produtos químicos ou intempéries, a tela galvanizada geralmente é a escolha mais inteligente.
Você pode se perguntar: "Quando devo dispensar a tela galvanizada?" Se você trabalha em ambientes internos e não há previsão de umidade, uma tela de aço comum pode ser suficiente. Se você precisa de um acabamento extremamente liso ou planeja pintar a tela, talvez seja melhor considerar outros revestimentos.
Aqui está uma tabela rápida para ajudar você a decidir:
| Aplicação | Precisa de tela galvanizada? | Por quê? |
|---|---|---|
| Cerca Externa | Sim | Combate a ferrugem e as intempéries. |
| Prateleira interna | Não | Sem umidade, baixo risco |
| Tela de Pedreira | Sim | Lida com pedras e água. |
| Gaiola de animais | Sim | Resiste a mastigação e ferrugem. |
| Painel Decorativo | Talvez | Depende da aparência e do uso. |
Você também deve pensar em quanto tempo deseja que sua tela dure. A tela galvanizada custa um pouco mais inicialmente, mas você economiza dinheiro com reparos e substituições. Você terá a tranquilidade de saber que sua tela não falhará quando você mais precisar dela.
Observação: Sempre verifique as necessidades do seu projeto antes de comprar. Se não tiver certeza, peça conselhos ao seu fornecedor. Ele poderá ajudá-lo a escolher a tela adequada para o seu trabalho.
Resumindo, use tela galvanizada quando precisar de resistência, durabilidade e proteção contra ferrugem. É um investimento inteligente para trabalhos pesados e ambientes agressivos.
Conclusão
Você viu como cada etapa do processo de galvanização é importante. Ao controlar a galvanização a quente, você obtém aço resistente e durável. A inspeção cuidadosa do aço galvanizado a quente ajuda a detectar problemas precocemente. Ao verificar a espessura do revestimento, você tem a garantia de que seu aço suportará trabalhos pesados. O controle do processo economiza dinheiro e mantém sua empresa em conformidade com os padrões da indústria.
Se você precisa de telas de peneiramento galvanizadas para condições severas de mineração ou de agregados, entre em contato conosco para obter suporte técnico e informações sobre fornecimento. Como uma empresa... fabricante de mídia de triagemFornecemos telas de arame tecido e opções de malhas relacionadas com aberturas, diâmetros de arame e formatos de painel personalizados para atender às necessidades do seu deck e aplicação. Informe-nos o material, o nível de umidade e o tamanho de corte desejado — e recomendaremos a solução galvanizada ideal para maior durabilidade e desempenho mais estável.
Perguntas frequentes
O que é galvanização a quente?
A galvanização a quente consiste em mergulhar o aço em zinco fundido. O zinco forma uma camada protetora que impede a ferrugem e aumenta a durabilidade do aço.
Qual é a espessura do revestimento de zinco?
A espessura da camada geralmente varia entre 2 e 3.5 milésimos de polegada. Você pode verificá-la com um medidor magnético. Camadas mais espessas oferecem melhor proteção, mas podem rachar se forem muito pesadas.
É possível pintar sobre aço galvanizado?
Sim, você pode pintar sobre aço galvanizado. Apenas certifique-se de limpar e preparar a superfície primeiro. Isso ajuda a tinta a aderir bem.
Por que meu aço galvanizado parece opaco ou acinzentado?
Uma aparência opaca ou acinzentada significa que o aço tem mais silício ou fósforo. Isso não prejudica a proteção. O revestimento continua funcionando bem.
Qual a durabilidade do aço galvanizado em ambientes externos?
O aço galvanizado pode durar de 20 a 50 anos em ambientes externos. A vida útil depende das condições climáticas e da espessura da camada de revestimento. Ar úmido ou salino pode reduzir sua durabilidade.
A galvanização a quente é segura para o meio ambiente?
Sim, a galvanização a quente é segura quando as normas são seguidas. As fábricas tratam os resíduos e controlam os vapores. O zinco não é prejudicial em pequenas quantidades.
O que devo fazer se vir uma área sem vegetação?
Você pode corrigir pequenas falhas com tinta rica em zinco ou uma massa de reparo. Para falhas maiores, peça ajuda ao seu fornecedor. Sempre verifique se o reparo atende aos padrões do seu projeto.