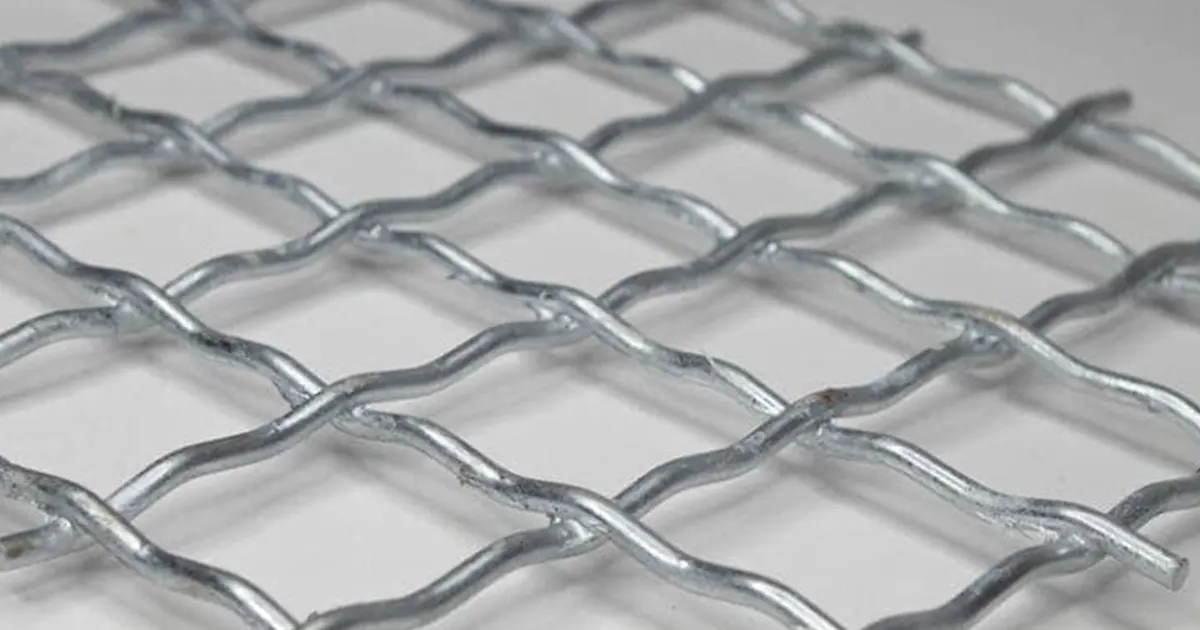
Горячее цинкование — это важнейший процесс цинкования, который наносит на сталь прочный слой для предотвращения ржавчины. В этом процессе сталь погружается в очень горячий цинк, создавая твердое покрытие, защищающее сталь от коррозии. Оцинкованную проволочную сетку можно найти в самых разных местах, включая строительные площадки, фермы (для ограждений) и заводские экраны. Многие отрасли промышленности используют процесс цинкования для увеличения срока службы своей продукции, особенно в строительстве, автомобилестроении и возобновляемой энергетике.
Почему это важно? Правильно подобрав температуру, время погружения и толщину покрытия в процессе цинкования, можно эффективно предотвратить ржавление и минимизировать отходы материала.
Вот почему горячее цинкование имеет такое важное значение в глобальном масштабе:
| Категория | Статистически |
|---|---|
| Прогнозируемый темп роста | Ежегодный темп роста использования возобновляемой энергии составляет почти 8%. |
| Прогнозируемый темп роста | 6.7% среднегодовой темп роста для дуплексных систем нанесения покрытий |
| Ведущий регион | Азиатско-Тихоокеанский регион по объему и стоимости |
| Ключевые секторы | Строительство, автомобилестроение, возобновляемая энергетика |
| Новые тенденции | Повышенный спрос на дуплексные системы и переработку отходов. |
Основные выводы
- Горячее цинкование предотвращает ржавление стали. Это достигается за счет образования прочного цинкового слоя. Сталь окунаяся в горячий расплавленный цинк.
- Подготовка поверхности очень важна. Чистая сталь способствует лучшему сцеплению цинка. Это продлевает срок службы покрытия.
- Поддерживайте температуру цинковой ванны в диапазоне от 450°C до 530°C. Это обеспечит наилучшее качество и толщину покрытия.
- Следите за тем, как долго сталь находится в цинковом покрытии. Если слишком долго, вы будете тратить материал впустую. Если слишком коротко, покрытие может оказаться некачественным.
- Тщательно осмотрите сталь после оцинковки. Перед использованием проверьте наличие таких проблем, как оголенные участки или неравномерные слои.
- Используйте такие стандарты, как ASTM A123. Это гарантирует безопасность и высокое качество вашей оцинкованной стали.
- Для наружных работ или в труднодоступных местах выбирайте оцинкованную сетку. Это продлит срок ее службы и предотвратит ржавление.
- Обращайтесь с оцинкованными изделиями бережно. Это защитит цинковый слой и обеспечит их долговечность.
Обзор процесса цинкования
Что такое горячее цинкование?
Возможно, вас заинтересует, что делает процесс горячего цинкования таким особенным. При использовании этого метода сталь или железо погружают в ванну с расплавленным цинком. Это создает прочный защитный слой, который предотвращает ржавление и повреждения. В отличие от других методов цинкования, горячее цинкование обеспечивает более прочное сцепление и лучшее покрытие, даже на сложных формах или больших деталях.
Давайте сравним горячее цинкование с цинкованием, чтобы вы могли увидеть разницу:
| Аспект | Горячее цинкование | Цинковое покрытие |
|---|---|---|
| Прикладной Процесс | Погружает металл в расплавленный цинк для образования металлургической связи. | Использует электричество для более слабой связи |
| Покрытие | Отлично подходит для сложных форм и крупных конструкций. | Сложно скрыть сложные конструкции. |
| Воздействие на окружающую среду | Использует чистый цинк, более экологичен. | Использует вредные химикаты |
| Коррозионная стойкость | Выдерживает сложные условия эксплуатации | Не так хорошо выдерживает суровые условия. |
| Свойства самовосстановления | Незначительные повреждения могут быть устранены самостоятельно. | Самовосстановления не происходит. |
Горячее цинкование обеспечивает более долговечное и надежное покрытие. Именно поэтому многие отрасли промышленности доверяют этому процессу для своих самых важных проектов.
Основные этапы процесса цинкования
Процесс гальванизации можно разделить на три основных этапа: подготовка поверхности, гальванизация и контроль качества. Каждый этап играет важную роль в обеспечении прочности и долговечности покрытия.
Наконечник: Если вы пропустите или поторопитесь на каком-либо этапе, вы рискуете получить слабые места или повредить покрытие. Для достижения наилучших результатов уделите время каждому шагу.
Вот краткий обзор того, как каждый этап влияет на вашу сталь:
| Этап | Вклад в качество и долговечность покрытия |
|---|---|
| Подготовка поверхности | Убедитесь, что сталь чистая, чтобы цинк хорошо прилип. Это предотвратит отслоение покрытия из-за грязи или масла. |
| цинкование | Создает прочный цинково-железный слой, который защищает от ржавчины и повреждений. Именно здесь проявляется настоящая защита. |
| Инспекция | Проверяет качество готовой продукции. Это позволяет выявить любые пропущенные участки или истонченные места до того, как сталь покинет завод. |
Давайте рассмотрим этапы типичного процесса горячего цинкования:
- обезжириваниеЖир и масло удаляются горячим чистящим раствором.
- полосканиеОстатки чистящего средства смываются.
- маринованиеЧтобы избавиться от ржавчины и окалины, сталь погружают в кислоту.
- Промывание после консервированияВы смываете остатки кислоты или солей железа.
- Предварительная флюсовкаВы еще раз очищаете поверхность горячим флюсом.
- Цинковая ваннаДля образования защитного слоя сталь погружают в расплавленный цинк.
- ОтделкаВы охлаждаете и осматриваете сталь, убеждаясь, что она готова к использованию.
Каждый этап основывается на предыдущем. Если следовать процессу, получится покрытие, устойчивое к воздействию погоды, химических веществ и времени. В этом и заключается сила гальванизации.
Этапы подготовки поверхности
Перед погружением стали в расплавленный цинк необходимо провести её подготовку. Это называется подготовкой поверхности. Это важнейший этап горячего цинкования. Если пропустить или поторопиться с этими шагами, цинк плохо прилипнет. Ваше покрытие не прослужит долго.
Подготовка поверхности способствует хорошему сцеплению покрытия и его эффективной работе. Плохое сцепление возникает, если поверхность слишком гладкая. Это также происходит, если на поверхности остаются соли цинка или химические вещества, препятствующие проникновению цинка.
Осмотр поверхности
Сначала внимательно осмотрите сталь. Проверьте наличие веществ, которые могут вызвать проблемы в будущем. К ним относятся масло, смазка, наклейки, краска и сварочный шлак. Также проверьте наличие отверстий для вентиляции и слива. Эти отверстия предотвращают накопление опасного давления внутри стали.
Вот таблица, в которой показано, что нужно проверить и почему это важно:
| Контрольно-пропускной пункт | Описание | Влияние на качество покрытия |
|---|---|---|
| Удаление загрязнений | Удалите масло, наклейки и густую смазку. | Предотвращает проблемы с покрытием и улучшает его сцепление. |
| Вентиляция и дренаж | Убедитесь, что отверстия есть. | Предотвращает скопление жидкости и взрывы. |
| Подготовка поверхности | Пескоструйная очистка для удаления песка и разделительных составов для форм. | Делает поверхность шероховатой для лучшего покрытия. |
| Удаление остатков сварки | Удалите шлак и флюс. | Устраняет оголенные участки покрытия. |
| Квалификация инспектора | Используйте квалифицированных инспекторов. | Обеспечивает правильное проведение проверок. |
Если не проверить сталь, можно что-то упустить. Это может испортить окончательное покрытие.
Очистка и обезжиривание
Далее необходимо очистить сталь. Нужно удалить все масла, смазки и органические вещества. Для этого можно использовать горячие чистящие растворы, растворители или пескоструйную обработку. У каждого метода есть свои преимущества.
| Способ доставки | Преимущества |
|---|---|
| Абразивно-струйная очистка | Удаляет старые покрытия, ржавчину и окалину; создает шероховатую поверхность. |
| обезжиривание | Удаляет масла и смазки; подготавливает сталь к травлению кислотой. |
Необходимо удалить все следы масла и грязи. Если что-либо останется, цинк плохо прилипнет. Обезжиривание — простая, но очень важная процедура.
- Для качественного цинкования на поверхности не должно быть масла, смазки, оксидов металлов, окалины или ржавчины.
- Обезжиривание удаляет органические вещества и подготавливает сталь к следующему этапу.
кислотное травление
Теперь перейдем к кислотному травлению. На этом этапе используется соляная или серная кислота для удаления ржавчины и оксидов железа. Стальную поверхность погружают в кислоту, и она очищается до чистого металла. После этого сталь промывают чистой водой, чтобы смыть остатки кислоты.
Вот как работает травление кислотой:
- Опустите сталь в раствор кислоты.
- Кислота удаляет ржавчину и оксиды.
- Перед следующим шагом промойте сталь водой.
Чистая поверхность позволяет цинку хорошо сцепляться со сталью. Кислотное травление также предотвращает такие проблемы, как проплешины или неравномерные слои. При правильном выполнении этой процедуры вы получаете оцинкованное изделие, которое служит дольше и устойчиво к ржавчине.
Подготовка поверхности — это не просто этап. Это основа для прочного и долговечного оцинкованного покрытия.
полоскание
После кислотного травления сталь необходимо промыть. Этот шаг может показаться простым, но он играет огромную роль в процессе горячего цинкования. Если оставить кислоту на стали, это может привести к серьезным проблемам в дальнейшем. Цинковое покрытие может плохо держаться, или могут появиться участки, где покрытие отслоилось.
Вот почему ополаскивание имеет значение:
- Необходимо смыть все остатки кислоты, которые могут помешать образованию связей цинка.
- Вы помогаете предотвратить нежелательные химические реакции в цинковой ванне.
- Необходимо убедиться, что сталь действительно чистая для следующего этапа.
Если вы пропустите тщательное ополаскивание, вы рискуете испортить всю проделанную работу по подготовке поверхности. Всегда используйте чистую воду и убедитесь, что каждая часть стали промыта. На некоторых заводах используются системы распыления, на других сталь погружают в большие резервуары. В любом случае, перед продолжением работы необходимо убедиться, что вода чистая.
Наконечник: Не торопитесь с ополаскиванием. Несколько дополнительных минут здесь могут уберечь вас от дорогостоящих дефектов покрытия в дальнейшем.
Флюс
Теперь вы готовы к нанесению флюса. Этот этап является последней частью подготовки поверхности перед погружением стали в расплавленный цинк. Нанесение флюса не только очищает поверхность, но и подготавливает сталь к нанесению прочного и равномерного цинкового покрытия.
Вот что дает вам флюсование:
- Это помогает расплавленному цинку равномерно распределяться по стали.
- Это средство удаляет с поверхности остатки оксидов или загрязнений.
- Это предотвращает повторное окисление стали до попадания в цинковую ванну.
- Это предотвращает попадание примесей в цинковую ванну.
Для флюсования обычно используется специальная смесь. Большинство предприятий используют смесь хлорида цинка и хлорида аммония. Эта смесь плавится при низкой температуре, обычно от 140 до 160 °C. При нагревании флюс превращается в жидкость, которая покрывает сталь. Этот жидкий слой защищает сталь и обеспечивает хорошее сцепление цинка.
Если вы хотите получить долговечное покрытие, не спешите с этапом флюсования. Убедитесь, что каждый кусок стали полностью покрыт флюсом. Качественное флюсование означает меньше дефектов и лучшее качество поверхности.
Примечание: Правильная подготовка поверхности, включая промывку и нанесение флюса, обеспечивает получение прочного и долговечного оцинкованного покрытия.
Этап горячего цинкования
После завершения подготовки поверхности вы переходите к основной части процесса горячего цинкования. На этом этапе сталь погружают в расплавленный цинк, создавая прочный защитный слой. Давайте разберем каждый этап, чтобы вы понимали, что происходит и почему это важно.
Погружение в цинковую ванну
Вы опускаете сталь в ванну с расплавленным цинком. В ванне с цинком поддерживается высокая температура, и этот нагрев способствует сцеплению цинка со сталью. Реакция начинается немедленно, и покрытие образуется, пока сталь находится в ванне.
Температура гальванизации
Необходимо поддерживать правильную температуру цинковой ванны. Если это сделать неправильно, покрытие не образуется должным образом. Вот что вам следует знать:
- Оптимальная температура цинковой ванны для гальванизации составляет от 450 до 530 °C.
- Максимальная толщина покрытия достигается при температуре 480 °C.
- Процесс образования покрытия изменяется в зависимости от температуры:
- При температуре 450–470 °C образуется плотный ζ-слой поверх δ-слоя.
- При температуре около 480 °C ζ-фаза смешивается с скоплениями жидкого цинка.
- При температуре выше 500 °C покрытие преимущественно состоит из δ-фазы.
Если контролировать температуру, получится прочное и равномерное покрытие. Слишком низкая или слишком высокая температура может привести к образованию слабых мест или хрупких слоев.
Время погружения
Время выдержки стали в цинковой ванне также имеет значение. Чем дольше сталь находится в ванне, тем толще становится покрытие. Но этому есть предел.
Поскольку реакция гальванизации представляет собой диффузионный процесс, более высокие температуры цинковой ванны и более длительное время погружения, как правило, приводят к образованию несколько более толстых слоев сплава. Как и во всех диффузионных процессах, реакция сначала протекает быстро, а затем замедляется по мере роста и утолщения слоев. Однако дальнейшее погружение после определенного времени практически не влияет на дальнейший рост покрытия.
Вам нужно найти оптимальный баланс. Если вы оставите сталь в растворе слишком долго, вы потратите время и силы впустую. Если вы вынете ее слишком рано, покрытие может получиться тонким или неравномерным.
Откачка и дренаж
После погружения сталь извлекают из цинковой ванны. Этот этап называется извлечением. Необходимо слить излишки цинка, чтобы покрытие оставалось равномерным.
Правильное удаление и дренаж имеют решающее значение для качественного покрытия. Избыток цинка удаляется с помощью дренажных методов. Металлургическая реакция продолжается и после удаления. Если не охлаждать большие, толстые детали быстро, в покрытии могут появиться пустоты. Эти пустоты могут привести к отслаиванию и шероховатости поверхности. Необходимо соблюдать правильные процедуры, чтобы сохранить прочность покрытия и предотвратить дефекты.
Стандарт ASTM A385 устанавливает правила вентиляции и дренажа. Эти правила помогают обеспечить полное цинковое покрытие полых участков. При плохом дренаже воздух и чистящие растворы могут задерживаться внутри. Это ухудшает качество покрытия и может быть опасно.
Недостаточный дренаж может привести к повышению давления пара во время цинкования. Это давление может стать причиной поломок. Хорошая вентиляция и дренаж обеспечивают безопасность процесса и гарантируют покрытие цинком всех поверхностей.
Вот краткая таблица, демонстрирующая важность прекращения полового акта и его выведения:
| Шаг | Что ты делаешь | Почему это имеет значение |
|---|---|---|
| Запросить выплату | Извлечение стали из цинковой ванны | Начинается охлаждение и нанесение финишного покрытия. |
| Дренаж | Удалите излишки цинка | Обеспечивает равномерность покрытия |
| Вентиляция: | Дайте воздуху выйти. | Предотвращает скопление воздуха и возникновение опасностей. |
Закалка и охлаждение
После слива жидкости из стали её охлаждают. Этот этап называется закалкой. Для этого можно использовать воду или дать стали остыть на воздухе. Охлаждение влияет на внешний вид покрытия и его прочность.
- Процесс охлаждения изменяет микроструктуру и приводит к образованию различных фаз сплава. Это влияет на механические свойства.
- Более толстые цинковые покрытия не всегда означают более длительный срок службы. Иногда толстые слои могут быть хрупкими и трескаться.
- Слои сплавов могут быть твердыми и хрупкими. При приложении силы трещины могут распространяться.
Вам нужно, чтобы покрытие было прочным, но не хрупким. Если охлаждать слишком быстро или слишком медленно, могут появиться трещины или шероховатости. Правильное охлаждение обеспечивает гладкую, блестящую поверхность и прочное покрытие.
Наконечник: Всегда проверяйте метод охлаждения для каждой конкретной задачи. Некоторым деталям требуется медленное охлаждение, в то время как другие лучше переносят быструю закалку.
Теперь вы видите, как каждый этап процесса цинкования создает прочное и долговечное покрытие. Если контролировать температуру, время погружения, время извлечения, дренаж и охлаждение, вы получаете сталь, устойчивую к воздействию погодных условий и износу.
Инспекция и контроль качества
Окончательная проверка
Вы хотите, чтобы ваша оцинкованная сталь выглядела хорошо и хорошо функционировала. Финальная проверка — это ваш последний шанс выявить проблемы перед отправкой. Вы проверяете наличие вздутий, острых краев, участков без покрытия и остатков материала. Если вы обнаружите проблему, вы сможете устранить ее немедленно. Этот этап помогает предотвратить жалобы и сохранить удовлетворенность клиентов.
Вот таблица, в которой показано, что проверяется во время осмотра:
| Метод проверки | Описание |
|---|---|
| Визуальный осмотр | Обратите внимание на волдыри, острые края, незакрашенные участки и остатки. |
| Требования к толщине покрытия | Проверьте, достаточно ли толстое покрытие для данной стали и ее назначения. |
| Правила ремонта | Узнайте, какой объем ремонта вы можете выполнить и какие методы разрешены. |
Вы должны следовать таким правилам, как ASTM A123 и ISO 1461. Эти правила определяют, что нужно проверять и как измерять качество. Если вы обнаружите дефекты, вы можете устранить их утвержденными способами. Вы должны соблюдать правила, чтобы сталь оставалась прочной и безопасной.
Измерение толщины покрытия
Необходимо проверить толщину покрытия, чтобы убедиться, что она соответствует требованиям. Наиболее распространенный инструмент — магнитный толщиномер. Этот инструмент прост в использовании и не повреждает сталь. Вы прикладываете его к стали, и он сразу показывает толщину.
Вот основные инструменты, которые вы можете использовать:
- Магнитный толщиномер прост в использовании и не повреждает сталь.
- Оптическая микроскопия — это метод исследования, позволяющий разрезать сталь, и используется только для решения серьезных проблем.
- Существует три типа магнитных измерительных приборов: карандашные, банановидные и электронные. Они различаются по простоте использования и точности измерений.
Вот таблица, демонстрирующая различия:
| Способ доставки | Описание |
|---|---|
| Измерительный прибор в виде карандаша | Имеет пружину и требует ровных поверхностей для получения точных показаний. |
| Измеритель бананов | Работает в любом положении и не требует частой перенастройки. |
| Электронный манометр | Выдает цифровые значения и не требует частой перезагрузки. |
| Магнитный/Электромагнитный | Изготовлено в соответствии с правилами ASTM E 376 для обеспечения точности размеров, без острых краев и неровностей. |
Магнитные толщиномеры являются наиболее распространенными и не повреждают сталь. Стандарт ASTM E 376 содержит правила для точных измерений. Для получения наилучших результатов не следует проводить измерения вблизи кромок или шероховатостей.
Наконечник: Перед началом работы всегда проверяйте свой манометр. Убедитесь, что он исправен и показывает правильные значения.
Проверка адгезии и внешнего вида.
Вам нужно, чтобы оцинкованное покрытие хорошо держалось и выглядело красиво. Проверка адгезии поможет выявить места, где цинк может отслаиваться или шелушиться. Вы можете использовать молоток или согнуть сталь, чтобы проверить, держится ли покрытие. Если вы видите трещины или отслоение, значит, что-то пошло не так в процессе.
Проверка внешнего вида также важна. Необходимо оценить гладкость, блеск и равномерность покрытия. Если вы видите шероховатости, подтеки или тусклые участки, возможно, их нужно исправить. Хороший внешний вид означает, что ваша сталь прослужит дольше и будет лучше выглядеть при использовании.
Примечание: Если вы будете следовать всем этим этапам проверки, вы всегда получите прочную и надежную оцинкованную сталь.
Критерии приема
После завершения проверки горячеоцинкованной стали необходимо убедиться, что покрытие соответствует необходимым стандартам. Эти критерии приемки помогут вам решить, достаточно ли хороша ваша работа для отправки на проверку или требуется что-то исправить. Давайте разберем, на что следует обратить внимание.
В первую очередь, необходимо проверить три основных параметра: адгезию, внешний вид и толщину. Каждый из них важен для долговечности и эксплуатационных характеристик оцинкованной стали.
Если вы будете следовать этим критериям, вы можете быть уверены, что ваша сталь выдержит тяжелые условия эксплуатации и суровую погоду.
Вот простая таблица, которая покажет вам, что нужно проверить и каковы требования:
| Тип критерия | Требования |
|---|---|
| прилипание | Покрытие должно быть устойчивым к удалению, не отслаиваться и не шелушиться. Необходимо проверить наличие любых признаков расслоения. |
| Внешний вид | Проверьте равномерность покрытия и отсутствие крупных дефектов. Покрытие должно выглядеть однородным и завершенным. |
| Толщина | Используйте магнитный толщиномер (например, ASTM E376). Толщина покрытия должна соответствовать минимальным значениям, установленным стандартом ASTM A123, обычно от 2.0 до 3.5 мил. |
Давайте обсудим каждый из них:
- прилипаниеВажно, чтобы цинковое покрытие хорошо держалось. Попробуйте аккуратно поцарапать или постучать по поверхности. Покрытие не должно отслаиваться или шелушиться. Если вы видите места, где цинк отслаивается, необходимо исправить эти участки.
- Внешний видОсмотрите сталь со всех сторон. Покрытие должно покрывать каждую деталь. Не должно быть оголенных участков, больших подтеков или шероховатых неровностей. Хорошее покрытие выглядит гладким и ровным. Небольшие неровности или изменения цвета допустимы, если они не влияют на рабочие характеристики стали.
- ТолщинаИспользуйте магнитный измеритель для определения толщины покрытия. Снимайте показания в разных точках. Полученные значения должны соответствовать минимальным требованиям, предъявляемым к работе или стандарту ASTM A123. Если покрытие слишком тонкое, оно может не защитить сталь. Если оно слишком толстое, оно может потрескаться или отслоиться.
Также следует помнить, что некоторые виды ремонта разрешены. Если вы обнаружили небольшой оголенный участок, вы можете заделать его разрешенными методами, такими как краска с высоким содержанием цинка или специальный ремонтный карандаш. Всегда проверяйте правила для вашего проекта, прежде чем приступать к ремонту.
Наконечник: Составляйте контрольный список для каждой партии, которую вы проверяете. Это поможет выявить проблемы на ранней стадии и поддерживать высокое качество продукции.
Если вы будете следовать этим критериям приемки, вы можете быть уверены, что ваша оцинкованная сталь прослужит долго и будет довольна вашими клиентами.
Основные параметры цинкования
Температура ванны
При цинковании необходимо уделять пристальное внимание температуре ванны. Температура расплавленного цинка влияет на формирование покрытия на стали. Если температура ванны слишком высокая, образуется толстый слой сплава с крупными кристаллами цинка. Если же температура ниже, появляются участки с повышенным содержанием алюминия, а слой становится тоньше. Эти изменения влияют на устойчивость стали к ржавчине. Более мелкий размер зерна может улучшить коррозионную стойкость, но если зерно слишком мелкое, покрытие может прослужить меньше, поскольку становится более активным. Необходимо найти оптимальный баланс для наилучшей защиты.
Наконечник: На большинстве заводов для получения прочного и равномерного покрытия поддерживают температуру в ванне в диапазоне от 450°C до 460°C.
Время погружения
Продолжительность нахождения стали в цинковой ванне имеет большое значение. Чем дольше она находится в ванне, тем толще становится покрытие. Для некоторых типов стали эта зависимость подобна прямой линии — чем больше времени, тем прочнее прилипает цинк. Для других сталей эффект со временем замедляется. Необходимо достаточно времени, чтобы цинк покрыл все участки, и чтобы воздух вышел из любых пустот. Если поторопиться с этим этапом, можно получить тонкое или пятнистое покрытие. Если же подождать слишком долго, время и цинк будут потрачены впустую.
- Для большинства задач достаточно нескольких минут.
- Перед тем как вынимать сталь, всегда проверяйте, чтобы вся поверхность была влажной и блестящей.
Химия стали
Состав элементов в стали влияет на ее реакцию в гальванической ванне. Кремний и фосфор — два наиболее важных элемента, за которыми следует следить. Избыток кремния или фосфора приведет к образованию толстого, шероховатого или матового покрытия. Снижение содержания этих элементов обеспечит гладкую и блестящую поверхность.
Вот краткая таблица, которая поможет вам понять, как кремний влияет на покрытие:
| Эквивалентный диапазон кремния | Характеристики покрытия |
|---|---|
| Тонкое, блестящее покрытие | |
| 0.04% -0.15% | Непредсказуемая толщина и внешний вид |
| 0.15% -0.22% | Нормальная толщина и внешний вид |
| > 0.22% | Толстое матово-серое покрытие |
Вам следует помнить следующие моменты:
- Содержание кремния не должно превышать 0.04% или находиться в диапазоне от 0.15% до 0.22%.
- Содержание фосфора должно быть ниже 0.04%.
- Высокое содержание фосфора может сделать покрытие шероховатым и толстым.
Зная химический состав стали, вы можете предсказать, как она поведет себя при горячем цинковании. Это поможет избежать неожиданностей и получить желаемое покрытие.
Чистота поверхности
Перед цинкованием сталь должна быть максимально чистой. Если на поверхности останутся масло, грязь или ржавчина, цинк не сможет хорошо прилипнуть. Это может привести к отслаиванию или шелушению покрытия в дальнейшем. Чистая поверхность позволяет ионам цинка сцепиться со сталью и образовать прочную связь. В результате получается гладкий, ровный слой, защищающий сталь от ржавчины. Если пропустить этап очистки, могут появиться шероховатости или тонкие участки покрытия. В этих слабых местах вода и воздух могут проникать в сталь, что приводит к ржавчине. Всегда завершайте этапы предварительной обработки, такие как обезжиривание и травление. Это поможет получить прочное, ровное покрытие, которое прослужит долго.
Состояние потока
Для достижения наилучших результатов необходимо поддерживать флюс в хорошем состоянии. Флюс помогает цинку лучше сцепляться со сталью и поддерживает чистоту поверхности непосредственно перед погружением. Вот на что следует обратить внимание:
- Поддерживайте температуру флюса в пределах от 60°C до 80°C. Это помогает предотвратить разбрызгивание цинка и уменьшить образование золы.
- Убедитесь, что химический состав вашего флюса сбалансирован. Слишком большое количество ионов железа может загрязнить ванну и привести к образованию лишней золы и шлака.
- Регулярно проверяйте содержание железа и уровень pH. Контролируя эти параметры, вы обеспечите бесперебойную работу процесса и сократите потери цинка.
Если вы будете правильно использовать флюс, вы получите более чистую ванну и лучшее покрытие. Вы также сэкономите деньги, поскольку будете использовать меньше цинка и столкнетесь с меньшим количеством проблем, которые нужно будет устранять.
Скорость вывода
Скорость извлечения стали из цинковой ванны влияет на покрытие. Если двигаться слишком быстро, покрытие истончается. Скорость извлечения около 4 метров в минуту может значительно уменьшить толщину цинкового слоя. Это важно, поскольку тонкое покрытие может не обеспечивать длительную защиту стали. Если же двигаться слишком медленно, могут появиться подтеки или шероховатая поверхность. Необходимо подобрать оптимальную скорость для вашей работы. Это поможет контролировать толщину покрытия и снизить затраты. Всегда проверяйте скорость извлечения, чтобы получить необходимую отделку и защиту.
Состав для ванны
Может показаться, что все цинковые ванны одинаковы, но состав раствора в ванне меняет всё. Основной ингредиент — цинк, но часто добавляют и другие металлы для улучшения покрытия. Эти дополнительные элементы помогают добиться более гладкой поверхности, более надежной защиты и меньшего количества отходов.
Давайте посмотрим, что происходит, когда вы добавляете разные металлы:
| Легирующий элемент | Влияние на качество покрытия | Влияние на коррозионную стойкость |
|---|---|---|
| Ал (Алюминий) | Защищает от окисления | Улучшает общую долговечность |
| Ni (никель) | Ограничивает реакционную способность стали | Усиливает защитные свойства |
| Pb, Bi, Sn | Улучшает текучесть | Снижает потребление цинка |
Как видите, каждый элемент выполняет свою особую функцию. Алюминий предотвращает окисление поверхности. Никель препятствует чрезмерной реакции стали, что обеспечивает более ровный слой. Свинец, висмут и олово улучшают текучесть цинка, поэтому расход цинка уменьшается, а подтеков становится меньше.
Вот что еще вам следует знать:
- Легирующие элементы изменяют способ образования защитной пленки цинка на стали.
- В некоторых ваннах используется медь или титан. Эти металлы обеспечивают аналогичную защиту от ржавчины, как и одна только медь.
- Ученые до сих пор точно изучают, как именно эти металлы взаимодействуют друг с другом, но вы можете быть уверены, что правильное сочетание обеспечит более прочное и долговечное покрытие.
Для достижения наилучших результатов всегда проверяйте состав вашей ванны. Правильный состав означает меньше проблем и более качественную сталь.
Способ охлаждения
После извлечения стали из цинковой ванны её необходимо охладить. Способ охлаждения влияет на внешний вид и прочность покрытия. Можно использовать воду, воздух или их смесь.
Вот как каждый из этих методов может вам помочь:
- Закалка водойЭто быстро охлаждает сталь. Получается блестящая поверхность, но иногда покрытие может быть немного хрупким.
- Воздушное охлаждениеЭто занимает больше времени. Покрытие приобретает матовый вид и обычно становится более прочным.
- Смешанное охлаждениеНекоторые растения используют и то, и другое. Таким образом достигается баланс между блеском и силой.
При слишком быстром охлаждении могут появиться трещины или отслоения. При слишком медленном охлаждении поверхность может стать шероховатой. Важно выбрать подходящий метод для вашей работы. Для тонкой проволочной сетки хорошо подходит быстрое охлаждение. Для толстых балок медленное охлаждение помогает предотвратить образование трещин.
Наконечник: Всегда подбирайте метод охлаждения в соответствии с размером и формой стали. Это поможет избежать дефектов и сохранить прочность покрытия.
Целевая толщина покрытия
Для долговечности стали необходимо правильно подобрать толщину покрытия. Если слой слишком тонкий, сквозь него может просочиться ржавчина. Если же он слишком толстый, покрытие может потрескаться или отслоиться. Стандарты помогут вам определить, какой толщины следует придерживаться.
В этой таблице представлены наиболее распространенные целевые показатели:
| Тип приложения | Рекомендуемый диапазон толщины (мкм) |
|---|---|
| Общие покрытия | 25-75 |
| Порошковое покрытие | Зависит от субстрата и процесса. |
| Защитное покрытие | 25-75 |
В большинстве случаев используется диапазон толщины от 25 до 75 микрон. Для специальных применений, например, в аэрокосмической или оборонной промышленности, может применяться стандарт MIL-I-46058C. Согласно этому стандарту, толщина сухой пленки должна составлять от 25 до 75 микрон.
Для применений, требующих высокой надежности, например, в аэрокосмической или оборонной промышленности, часто используется стандарт MIL-I-46058C, в котором подчеркивается диапазон толщины сухой пленки от 25 до 75 мкм.
При использовании порошковых покрытий всегда следует проводить замеры до и после отверждения. Стандарты ASTM помогут вам проверить свою работу и убедиться в соблюдении правил.
- Американское общество по испытанию материалов (ASTM) предоставляет инструменты для измерения толщины.
- Всегда проверяйте покрытие в нескольких местах, чтобы убедиться в его равномерности.
Если вы будете следовать этим рекомендациям, ваша оцинкованная сталь выдержит тяжелые условия эксплуатации и суровую погоду.
Стандарты и потребности в применении
Вы хотите, чтобы ваша оцинкованная сталь прослужила долго. Вы также хотите, чтобы она соответствовала требованиям вашего проекта. Вот тут-то и вступают в дело стандарты. Эти правила определяют, какой должна быть толщина покрытия, как его тестировать и на что обращать внимание во время проверки. Если вы будете следовать правильному стандарту, вы получите сталь, которая подойдет для вашей работы и пройдет все проверки.
Давайте рассмотрим некоторые из основных стандартов, с которыми вы можете столкнуться:
| Стандарт | Описание |
|---|---|
| ISO 1461: 2022 | В документе изложены основные правила нанесения горячеоцинкованных покрытий на железо и сталь. Описаны методы тестирования покрытия и необходимые проверки его свойств. Для некоторых продуктов существуют свои собственные правила, но многие используют этот документ в качестве основы. |
Вы также можете столкнуться с различными стандартами для разных товаров. Вот краткое руководство:
| Стандарт | Области применения | Основные требования |
|---|---|---|
| ASTM A123 / A123M | Общее цинкование | Устанавливает минимальную толщину покрытия, гладкую поверхность и прочное сцепление. |
| ASTM A153 / A153M | Крепежные элементы (например, болты, гайки) | Аналогично A123, но также охватывает резьбу и хрупкие участки. |
| ASTM A767 / A767M | Арматура (арматурные стержни) | Толщина покрытия зависит от размера стержня. Также рассматриваются вопросы пассивации и образования треков. |
Наконечник: Перед началом проекта всегда проверяйте, какой стандарт ему необходим. Это сэкономит вам время и деньги.
Возможно, вы задаетесь вопросом, почему эти стандарты важны. Они помогают выбрать правильное покрытие для вашей работы. Например, для столба забора требуется другое покрытие, чем для балки моста. Если вы используете неправильный стандарт, ваша сталь может заржаветь слишком быстро или не пройти проверку.
Вот как вы можете подобрать подходящий стандарт, соответствующий вашим потребностям:
- Строительные проектыДля балок, колонн и плит используйте стандарт ASTM A123.
- Фурнитура и крепежДля болтов, гаек и мелких деталей используйте материал ASTM A153.
- Арматурная стальДля арматуры в бетоне выбирайте сталь ASTM A767.
- Общее использованиеСтандарт ISO 1461 подходит для большинства других стальных деталей.
Также следует учитывать, где вы будете использовать сталь. Влажные, соленые или промышленные зоны требуют более толстого покрытия. Если вы работаете в сухой зоне, может быть достаточно более тонкого слоя. Всегда проверяйте правила, действующие в вашей стране или отрасли.
Примечание: Если следовать правильным стандартам, можно получить сталь, которая прослужит дольше и обеспечит безопасность людей.
Зная потребности вашего предприятия, вы можете поговорить со своим специалистом по гальванизации и запросить подходящее покрытие. Это поможет избежать проблем и обеспечит успех вашего проекта.
Распространенные дефекты цинкования
При работе с горячим цинкованием вам необходимо получить гладкое, блестящее и прочное покрытие. Иногда что-то идет не по плану. Могут появиться некоторые распространенные дефекты. Рассмотрим три наиболее частых из них: оголенные участки, включения золы и шлаковые включения.
Голые места
«Голые пятна» — это участки, где цинковое покрытие не прилипло к стали. Их можно заметить по блестящим стальным пятнам без цинкового покрытия. «Голые пятна» появляются, когда сталь недостаточно очищена перед погружением. Смазка, масло, сварочный шлак или даже наклейки могут препятствовать прилипанию цинка.
Вот что обычно вызывает появление проплешин:
- Вы пропускаете или торопитесь при уборке поверхностей.
- На стали остались следы масла, краски или ржавчины.
- Сталь имеет шероховатые участки или острые края.
Если вы обнаружили оголенные участки, не волнуйтесь. Их можно заделать. В небольших случаях цинк вокруг них может затянуться сам по себе. Для больших участков можно использовать цинкосодержащую краску или цинковый аэрозоль для покрытия стали. Всегда проверяйте размер оголенного участка перед ремонтом. Убедитесь, что ваш ремонт соответствует требованиям вашего проекта.
Наконечник: Перед оцинковкой всегда тщательно очищайте сталь. Хорошая очистка предотвращает появление оголённых участков и обеспечивает прочное, равномерное покрытие.
Включения пепла
Включения золы выглядят как серые или черные точки, застрявшие в краёве цинкового покрытия. Они образуются из цинковой золы, которая скапливается на поверхности расплавленного цинка. Если не удалить золу перед погружением, она может прилипнуть к стали.
Почему образуются включения пепла?
- Золу с поверхности ванны удалять не нужно.
- Сталь слишком быстро перемещается в ванне.
- Ванна может быть потревожена во время погружения.
Вкрапления золы не только портят внешний вид, но и могут ослабить покрытие в этих местах. Этого можно избежать, часто очищая ванну от золы и медленно и плавно перемещая сталь. Если вы видите золу на готовой детали, иногда её можно счистить щёткой. Для более глубоких включений может потребоваться подкраска цинковой краской.
Осадок от прыщей
Окалина — это небольшие бугорки или вмятины на оцинкованной поверхности. На ощупь они шероховатые и выглядят как крошечные бородавки. Они образуются из-за окалины, которая представляет собой смесь цинка и железа, оседающую на дне ванны. Если перемешать ванну или сталь соскребет со дна, окалина может всплыть и застрять в покрытии.
Шлак — это цинково-железный сплав, оседающий на дне металлической ванны. Во время процесса погружения шлак может перемешиваться и задерживаться в покрытии. Это приводит к образованию небольших ямок или выступов на поверхности металла.
Остановить появление прыщей, похожих на шелуху, можно следующим образом:
- Поддержание чистоты и спокойствия в ванной комнате.
- Контроль температуры воды в ванне и времени погружения.
- Следите за тем, чтобы сталь не задела дно.
Если вы видите шероховатые выступы, они обычно не снижают прочность стали, но могут выглядеть некрасиво. Для важных работ может потребоваться их шлифовка или удаление.
Вот краткая таблица, которая поможет вам запомнить:
| дефект | Главная причина | Как предотвратить или исправить |
|---|---|---|
| Голые места | Плохая очистка | Тщательно очистите сталь, отремонтируйте цинковой краской. |
| Включения пепла | Пепел остался на поверхности ванны. | Снять пену с ванны, медленно перемещать сталь. |
| Осадок от прыщей | Осадок, взболтанный в ванне | Обеспечьте спокойную атмосферу во время купания, контролируйте погружение в воду. |
Если вы будете обращать внимание на эти дефекты и следовать передовым методам работы, вы каждый раз будете получать более качественное и долговечное оцинкованное покрытие.
Подтеки и капли
На оцинкованной стали вы можете заметить подтеки и капли. Они выглядят как полосы или толстые капли цинка, свисающие с поверхности. Это происходит, когда слишком много расплавленного цинка прилипает к стали, когда вы вынимаете ее из ванны. Иногда форма стали или способ ее перемещения приводят к скоплению цинка в углах или на дне.
Почему у вас появляются подтеки и капли? Вот основные причины:
- Вы слишком медленно или под слишком большим углом вытаскиваете сталь.
- В стали имеются полости или углы, где скапливается цинк.
- Температура воды в ванне слишком низкая, поэтому цинк плохо стекает.
Подтеки и капли не всегда вредят обработке стали, но могут выглядеть неаккуратно. Для получения гладкой поверхности необходимо контролировать движение стали при подъеме и следить за температурой ванны.
Наконечник: Старайтесь проектировать детали с гладкими краями и хорошими дренажными отверстиями. Это способствует легкому стеканию цинка и обеспечивает более аккуратный внешний вид.
Если вы видите большие подтеки, вы можете удалить их напильником или шлифовальной машиной после того, как сталь остынет. Для небольших подтеков часто подходит проволочная щетка.
Шелушение и отслоение
Отслоение и шелушение выглядят так, будто от стали отслаиваются кусочки цинкового покрытия. Вы можете увидеть блестящие хлопья или тусклые участки там, где цинк отслоился. Эта проблема означает, что покрытие плохо сцепилось со сталью.
Что вызывает шелушение и отслаивание?
- Сталь остывала слишком быстро или слишком медленно.
- В стали слишком много кремния или фосфора.
- Перед погружением поверхность была грязной.
Отслоение и шелушение могут ускорить ржавление стали. Вода и воздух могут проникать в оголенные участки и вызывать коррозию металла. Чтобы избежать этой проблемы, необходимо проверить химический состав стали и тщательно ее очистить.
Вот краткая таблица, которая поможет вам запомнить:
| Вызывать | Как предотвратить |
|---|---|
| Быстрое или медленное охлаждение | Используйте правильный метод охлаждения. |
| Высокое содержание кремния или фосфора | Проверьте химический состав стали. |
| Плохая очистка | Перед погружением сталь следует очистить. |
Если вы обнаружите отслоение краски, небольшие участки можно отремонтировать цинкосодержащей краской. Для больших участков может потребоваться повторное цинкование детали.
Шероховатое или неровное покрытие
Иногда на оцинкованной стали можно заметить шероховатое или неровное покрытие. Поверхность может быть неровной, зернистой или состоять из толстых и тонких участков. Это происходит, когда сталь недостаточно чистая или в ванне слишком много железа или других металлов.
Шероховатые покрытия образуются в следующих случаях:
- На стали видны ржавчина, окалина или старая краска.
- В ванне слишком много окалины или золы.
- Сталь слишком долго находится в ванне.
Шероховатое покрытие все еще может защитить сталь, но выглядит оно не так красиво. Кроме того, оно может затруднить последующую покраску или сварку стали.
Примечание: Всегда проверяйте этапы очистки и поддерживайте чистоту цинковой ванны. Это поможет добиться гладкой и ровной поверхности.
Если вам нужен более привлекательный внешний вид, вы можете отшлифовать или отполировать поверхность после гальванизации. Для большинства работ небольшая шероховатость допустима, если покрытие покрывает сталь.
Чрезмерная толщина
Вы когда-нибудь замечали, что оцинкованное покрытие выглядит слишком толстым или тяжелым? Это называется чрезмерной толщиной. Этот дефект означает, что слой цинка на вашей стали намного толще, чем должен быть. Вы можете подумать, что более толстое покрытие всегда лучше, но это не так. Слишком много цинка может на самом деле вызвать проблемы.
Почему возникает чрезмерная толщина?
Этот дефект обычно возникает, когда что-то идет не так в процессе цинкования. Вот несколько распространенных причин:
- В стали содержится большое количество кремния или фосфора. Эти элементы ускоряют реакцию цинка и способствуют его более интенсивному накоплению.
- Вы слишком долго держите сталь в цинковой ванне.
- Температура воды в ванне слишком высокая.
- Вы слишком медленно вытаскиваете сталь, из-за чего к поверхности прилипает больше цинка.
- Поверхность стали шероховатая или неровная, что приводит к накоплению избытка цинка.
Наконечник: Перед цинкованием всегда проверяйте химический состав стали. Если вы знаете, что в ней много кремния или фосфора, вы можете скорректировать процесс, чтобы избежать образования толстых покрытий.
Как определить чрезмерную толщину?
Этот дефект можно увидеть и почувствовать. Покрытие выглядит громоздким, шероховатым или даже комковатым. Иногда видны подтеки или потеки, затвердевшие на поверхности. Если измерить толщину с помощью измерительного прибора, показания будут значительно выше стандарта.
Почему чрезмерная толщина является проблемой?
Толстый слой может звучать прочно, но на самом деле он может быть слабым. Вот почему:
- Толстые слои цинка могут потрескаться или отслоиться, особенно если согнуть или ударить сталь.
- Покрытие может скрывать дефекты или задерживать золу и шлак внутри.
- Это затрудняет сварку, покраску или подгонку деталей.
- Вы тратите цинк впустую, что обходится дороже.
Как это предотвратить или исправить?
Эту проблему можно избежать, если контролировать процесс. Вот краткая таблица, которая поможет вам запомнить:
| Вызывать | Профилактика/Коррекция |
|---|---|
| Высокое содержание кремния/фосфора | Используйте сталь с низким содержанием кремния или отрегулируйте время. |
| Длительное время погружения | Сократить время погружения |
| Высокая температура воды в ванне | Понизьте температуру |
| Медленный вывод | Увеличьте скорость вывода средств |
| Шероховатая стальная поверхность | Гладкая или пескоструйно очищенная сталь |
Если у вас уже есть деталь с чрезмерно толстым покрытием, иногда можно отшлифовать или зачистить его. Для небольших деталей может потребоваться повторное цинкование с более тщательным контролем качества.
Примечание: Всегда соблюдайте стандарты толщины покрытия. Это обеспечит прочность, безопасность и привлекательный внешний вид вашей стали.
Помните, что правильная толщина обеспечивает наилучшую защиту. Слишком большое количество цинка может вызвать проблемы, поэтому следите за процессом и замерами!
Примечания по безопасности и охране окружающей среды
Обработка кислоты
При горячем цинковании вы работаете с сильными кислотами. Эти кислоты очищают сталь перед погружением в цинк. Обращаться с ними нужно осторожно. При попадании кислоты на кожу или в глаза она может обжечь, а также повредить пол и оборудование.
Вот как вы можете оставаться в безопасности:
- Всегда надевайте перчатки, защитные очки и кислотостойкие фартуки.
- При переливании или смешивании кислот используйте защитные лицевые щитки.
- Храните кислоты в специальных резервуарах или контейнерах. Убедитесь, что на них есть этикетки.
- Держите под рукой набор для ликвидации разливов. Вам нужно быстро убрать пролитую жидкость.
- Никогда не смешивайте кислоты с другими химическими веществами, если не уверены в их безопасности.
Наконечник: Если на кожу попала кислота, немедленно промойте её большим количеством воды. Как можно скорее сообщите об этом своему руководителю.
Также следует проверить резервуары с кислотой на наличие протечек. Небольшие протечки могут перерасти в серьезные проблемы. Если вы обнаружите ржавчину или пятна вокруг резервуара, сообщите об этом. Быстрое реагирование поможет обеспечить безопасность всех.
Контроль дыма
При работе с горячими кислотами и расплавленным цинком образуются пары. Эти пары могут раздражать нос, горло и легкие. Некоторые пары, например, туман от соляной кислоты или дым от оксида цинка, могут вызвать недомогание при вдыхании.
Для контроля испарений можно выполнить следующие действия:
- Включите вытяжные вентиляторы перед началом работы.
- Над резервуарами с кислотой следует использовать вытяжные шкафы или защитные кожухи.
- Откройте окна или вентиляционные отверстия, чтобы впустить свежий воздух.
- Если вы долгое время работаете вблизи источников паров, надевайте маску или респиратор.
Вот краткая таблица, которая поможет вам запомнить:
| Источник дыма | Метод управления |
|---|---|
| Резервуары для кислоты | Вытяжные вентиляторы, колпаки |
| цинковая ванна | Местная вентиляция |
| Станции очистки | Открытые окна, вентиляторы |
Примечание: Если вы почувствуете головокружение или жжение в глазах, выйдите на свежий воздух. Немедленно сообщите об этом своему руководителю группы.
Обращения с отходами
При очистке стали и использовании химикатов образуются отходы. Эти отходы могут нанести вред окружающей среде, если с ними неправильно обращаться. Вы хотите обеспечить безопасность своего предприятия и соблюдать правила.
Вот что вы можете сделать:
- Отработанные кислоты и промывочную воду собирают в специальных резервуарах.
- Перед тем как выбросить кислоту, её необходимо нейтрализовать.
- Фильтрация твердых частиц и металлов из сточных вод.
- Отправьте отходы в лицензированный центр по переработке.
Ни в коем случае нельзя выливать кислоты или химикаты в канализацию. Это может загрязнить реки и навредить рыбе и растениям. Всегда соблюдайте правила утилизации отходов вашего предприятия.
Обратите внимание: Правильная обработка отходов поддерживает чистоту вашего предприятия и защищает природу. Вы помогаете своему сообществу, когда обращаетесь с отходами надлежащим образом.
Безопасность оператора
Вы играете важную роль в обеспечении безопасности на гальваническом заводе. Каждый день вы сталкиваетесь с раскаленным металлом, сильнодействующими химикатами и тяжелым оборудованием. Вам необходимо сохранять бдительность и соблюдать правила техники безопасности. Вот как вы можете защитить себя и свою команду.
Носите правильное снаряжение
Средства индивидуальной защиты (СИЗ) — ваша первая линия обороны. Вы всегда должны носить:
- Защитные очки или маски для защиты глаз от брызг и искр.
- Кислотостойкие перчатки для защиты рук от химических веществ.
- Рубашки с длинными рукавами и брюки из огнестойкого материала.
- Ботинки со стальным носком для защиты ног от падающих предметов.
- Используйте средства защиты слуха, если работаете рядом с шумными механизмами.
- Респираторы или маски необходимы при работе с порошками или вблизи паров.
Наконечник: Проверяйте свое снаряжение перед каждой сменой. Замените все, что выглядит изношенным или поврежденным.
Будьте в курсе своего окружения
Необходимо быть внимательным к движущимся кранам, погрузчикам и другим рабочим. Всегда ходите только по обозначенным зонам. Никогда не спешите и не срезайте путь. Если вы видите разлив жидкости или сломанный инструмент, немедленно сообщите об этом.
Соблюдайте правила безопасной работы.
Большинство несчастных случаев можно избежать, придерживаясь правил безопасности. Вот несколько полезных советов, которые стоит запомнить:
- Содержите рабочее место в чистоте и сухости.
- Используйте инструменты только по назначению.
- Поднимайте ноги, а не спину.
- В рабочей зоне нельзя есть, пить и курить.
- Мойте руки после работы с химикатами или цинком.
Знайте, что делать в чрезвычайной ситуации
Чрезвычайные ситуации могут произойти внезапно. Вам следует знать, где найти:
- Аварийные душевые и станции для промывания глаз.
- Огнетушители и сигнализация.
- Аптечки первой помощи и выходы.
Отрабатывайте действия в чрезвычайных ситуациях со своей командой. Если кто-то пострадает, вызовите помощь и следуйте плану безопасности вашего предприятия.
Краткая справочная таблица: Основы безопасности оператора
| Область безопасности | Что ты должен делать |
|---|---|
| средства индивидуальной защиты | Наденьте все необходимое снаряжение. |
| домоводство | Держите рабочее место в чистоте |
| лифтинг | Используйте правильную технику подъема |
| Химическая обработка | Следуйте инструкциям и используйте средства индивидуальной защиты. |
| Реагирования на чрезвычайные ситуации | Знайте расположение средств защиты. |
Обратите внимание: Вы — важнейшая составляющая безопасности на предприятии. Сообщайте, если видите что-то небезопасное. Помогайте своей команде сохранять бдительность и соблюдать правила. Когда вы работаете безопасно, все возвращаются домой здоровыми.
Горячее цинкование проволочной сетки
Диаметр провода и площадь открытой поверхности
При выборе проволочной сетки для горячего цинкования необходимо учитывать диаметр проволоки и площадь пор. Эти два параметра влияют на формирование цинкового покрытия на сетке.
Диаметр проволоки означает толщину каждой проволоки. Более толстые проволоки содержат больше цинка. Тонкие проволоки имеют более тонкое покрытие. Если использовать очень тонкую проволоку, цинк может покрыть слишком большую площадь и заполнить зазоры. Это сделает сетку менее пористой и может препятствовать прохождению материала.
Пространство между проволоками — это площадь, занимаемая каждой проволокой. Необходимо, чтобы площадь отверстий была достаточной для эффективной работы сетки. Если цинка накапливается слишком много, отверстия уменьшаются. Это может привести к засорению, особенно если сетка используется для фильтрации или просеивания.
Вот краткая таблица, которая поможет вам увидеть эффект:
| Диаметр проволоки | Открытая территория перед | Открытая область после гальванизации | Риск засорения |
|---|---|---|---|
| Thin | Высокий | Низкая | Высокий |
| Средний | Средний | Немного ниже | Средний |
| Толстый | Низкий | О том же самом | Низкий |
Наконечник: Всегда проверяйте размер ячейки сетки до и после оцинковки. Это поможет избежать неожиданностей.
Риски образования отложений покрытия
Горячее цинкование обеспечивает прочное покрытие, но иногда цинк накапливается слишком сильно. Это называется наслоением покрытия. Чаще всего это наблюдается на проволочной сетке, поскольку проволоки тонкие и расположены близко друг к другу.
Избыток цинка может заполнить отверстия сетки. Это делает сетку тяжелой и менее гибкой. Это также может привести к слипанию проволоки. Если вы используете сетку для фильтрации, вы можете столкнуться с засорением или ухудшением ее работы.
Риск можно снизить следующим образом:
- Выбор правильного диаметра проволоки для вашей работы.
- Если вам необходимо толстое покрытие, используйте сетку с более крупными отверстиями.
- Обсудите свои потребности с вашим предприятием по гальванизации.
Примечание: Если вы заметили слишком сильное скопление цинка, иногда можно почистить сетку щеткой или встряхнуть ее, чтобы удалить излишки.
Обращение с пострадавшими и предотвращение повреждений
Оцинкованная проволочная сетка прочна, но обращаться с ней все равно нужно осторожно. Цинковое покрытие может поцарапаться или отколоться, если уронить или перетащить сетку.
Вот как можно защитить вашу сетку:
- Поднимайте сетчатые панели, а не тяните их.
- Используйте перчатки, чтобы защитить руки и избежать появления следов.
- Храните сетку на ровных чистых поверхностях.
- Чтобы предотвратить образование белой ржавчины, сетку следует держать в сухом месте.
При обнаружении повреждений небольшие участки можно заделать краской с высоким содержанием цинка. Для больших площадей может потребоваться повторное цинкование сетки.
Обратите внимание: Бережное обращение сохранит прочность и привлекательный внешний вид вашей сетки. Правильный уход позволит максимально продлить срок службы оцинкованной сетки.
Когда использовать оцинкованную сетку?
Возможно, вы задаетесь вопросом, подойдет ли оцинкованная сетка для вашего проекта. Давайте разберемся, чтобы вы могли принять уверенное решение.
Оцинкованная сетка лучше всего подходит, когда необходима надежная защита от ржавчины. Ее часто используют в местах, подверженных воздействию влаги, грязи или химикатов. Если вы работаете в строительстве, горнодобывающей промышленности, сельском хозяйстве или даже ландшафтном дизайне, вам, вероятно, нужна долговечная сетка. Оцинкованная сетка обеспечивает дополнительный уровень защиты.
Вот несколько распространенных ситуаций, в которых следует использовать оцинкованную сетку:
- Наружные ограждения: Вы хотите, чтобы ваш забор выдерживал дождь, снег и солнце. Оцинкованная сетка предотвращает ржавчину и сохраняет свою прочность на долгие годы.
- Совокупный скрининг: Вам нужно сортировать камни, гравий или песок. Оцинкованная сетка справляется с грубыми материалами и продолжает работать даже во влажных или грязных условиях.
- Вольеры для животных: Вы хотите обеспечить безопасность животных и предотвратить нападения хищников. Оцинкованная сетка не разрушается и не подвергается коррозии, даже если животные ее грызут или царапают.
- Промышленные фильтры: На заводе необходимо фильтровать жидкости или воздух. Оцинкованная сетка устойчива к химическим веществам и сохраняет свою форму.
- Габионные корзины: Вы строите подпорные стены или противоэрозионные барьеры. Оцинкованная сетка удерживает камни на месте и не ржавеет.
Наконечник: Если на вашем объекте ожидается воздействие воды, химикатов или неблагоприятных погодных условий, оцинкованная сетка, как правило, является разумным выбором.
Вы можете спросить: «Когда следует отказаться от оцинкованной сетки?» Если вы работаете в помещении и не ожидаете влаги, обычной стальной сетки может быть достаточно. Если вам нужна идеально гладкая поверхность или вы планируете покрасить сетку, возможно, стоит рассмотреть другие покрытия.
Вот краткая таблица, которая поможет вам принять решение:
| Области применения | Нужна оцинкованная сетка? | Почему? |
|---|---|---|
| Открытый забор | Да | Устойчив к ржавчине и воздействию погодных условий. |
| Внутренняя полка | Нет | Отсутствие влаги, низкий риск |
| Карьерный экран | Да | Справляется с камнями и водой. |
| Клетка для животных | Да | Устойчив к жеванию и ржавчине. |
| Декоративная панель | Может быть | Зависит от внешнего вида и назначения. |
Также следует подумать о том, как долго вы хотите, чтобы ваша сетка прослужила. Оцинкованная сетка стоит немного дороже изначально, но вы экономите деньги на ремонте и замене. Вы будете спокойны, зная, что ваша сетка не выйдет из строя в самый нужный момент.
Примечание: Перед покупкой всегда проверяйте потребности вашего проекта. Если вы не уверены, обратитесь за советом к поставщику. Он поможет вам выбрать подходящую сетку для вашей работы.
Короче говоря, используйте оцинкованную сетку, когда вам нужна прочность, долговечность и защита от ржавчины. Это разумное вложение средств для сложных работ и суровых условий окружающей среды.
Заключение
Вы видели, насколько важен каждый этап процесса цинкования. Контролируя горячее цинкование, вы получаете прочную и долговечную сталь. Тщательный контроль горячеоцинкованной стали помогает выявлять проблемы на ранней стадии. Проверяя толщину покрытия, вы можете быть уверены, что ваша сталь выдержит сложные условия эксплуатации. Контроль процесса экономит деньги и позволяет соответствовать отраслевым стандартам.
Если вам необходимы оцинкованные грохочущие материалы для работы в суровых условиях добычи щебня или горнодобывающей промышленности, свяжитесь с нами для получения технической поддержки и информации о поставках. производитель скрининговых носителейМы поставляем тканые проволочные сетки и сопутствующие варианты сеток с нестандартными размерами ячеек, диаметром проволоки и форматами панелей, чтобы они соответствовали вашей конструкции и условиям эксплуатации. Сообщите нам тип материала, влажность и целевой размер ячейки — и мы порекомендуем подходящее оцинкованное решение для увеличения срока службы и повышения стабильности работы.
FAQ
Что такое горячее цинкование?
Горячее цинкование означает погружение стали в расплавленный цинк. Цинк образует защитный слой. Это предотвращает ржавление и продлевает срок службы стали.
Какова толщина цинкового покрытия?
Толщина покрытия обычно составляет от 2 до 3.5 мил. Проверить её можно с помощью магнитного измерителя. Более толстое покрытие обеспечивает лучшую защиту, но может потрескаться, если оно слишком тяжёлое.
Можно ли красить оцинкованную сталь?
Да, оцинкованную сталь можно красить. Просто убедитесь, что поверхность предварительно очищена и загрунтована. Это поможет краске лучше держаться.
Почему моя оцинкованная сталь выглядит тусклой или серой?
Тусклый или серый оттенок означает, что в стали содержится больше кремния или фосфора. Это не ухудшает защиту. Покрытие по-прежнему хорошо выполняет свои функции.
Как долго служит оцинкованная сталь на открытом воздухе?
Оцинкованная сталь может прослужить на открытом воздухе от 20 до 50 лет. Срок службы зависит от погодных условий и толщины покрытия. Влажный или соленый воздух может сократить срок ее службы.
Безопасно ли горячее цинкование для окружающей среды?
Да, горячее цинкование безопасно, если соблюдать правила. Предприятия обрабатывают отходы и контролируют испарения. Цинк в небольших количествах не вреден.
Что мне делать, если я увижу голое пятно?
Небольшие оголенные участки можно заделать краской с высоким содержанием цинка или ремонтным карандашом. Для больших участков обратитесь за помощью к поставщику. Всегда проверяйте, соответствует ли ремонт стандартам вашего проекта.